


BOSM - Makinë shpimi dhe shpimi me kundërsh horizontal
1. Përdorimi i pajisjeve:
Makina horizontale kundërshpuese dhe shpuese BOSM është një makinë e posaçme për kompaninë tuaj për të përpunuar kapakë vinçash kullë. Makina është e pajisur me 2 sete kokash shpuese dhe shpuese horizontale, të cilat mund të realizojnë shpimin, frezimin dhe shpimin e pjesëve të punës brenda diapazonit efektiv të goditjes. Prerja dhe përpunimet e tjera, shpejtësia e pozicionimit të pajisjeve është e shpejtë, saktësia e përpunimit është e lartë dhe efikasiteti i përpunimit është i lartë.
2. Karakteristikat e strukturës së pajisjeve:
2. 1. Komponentët kryesorë tëMakinë
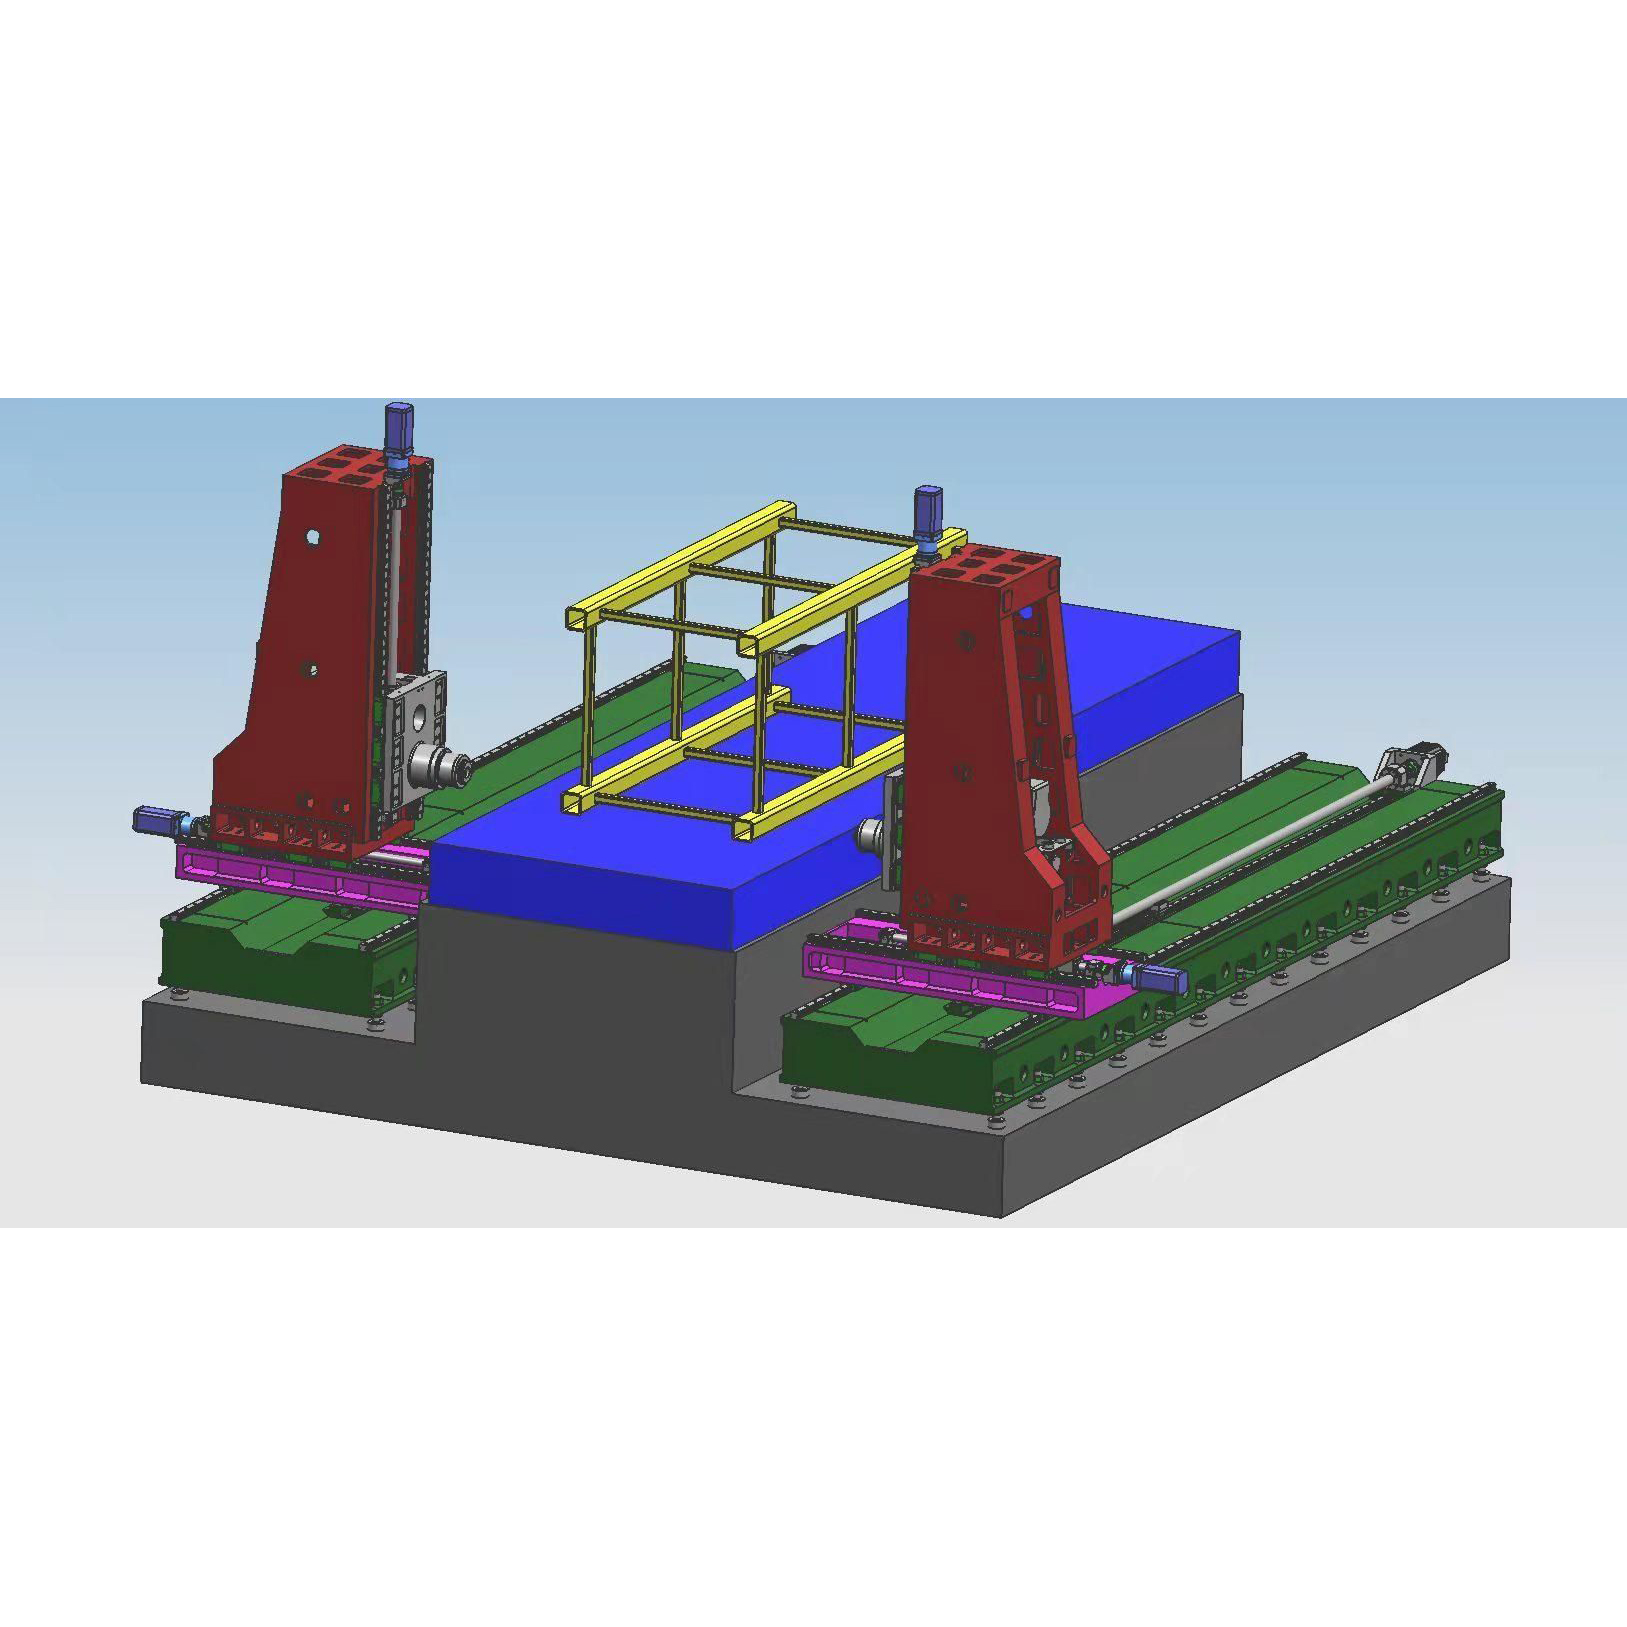
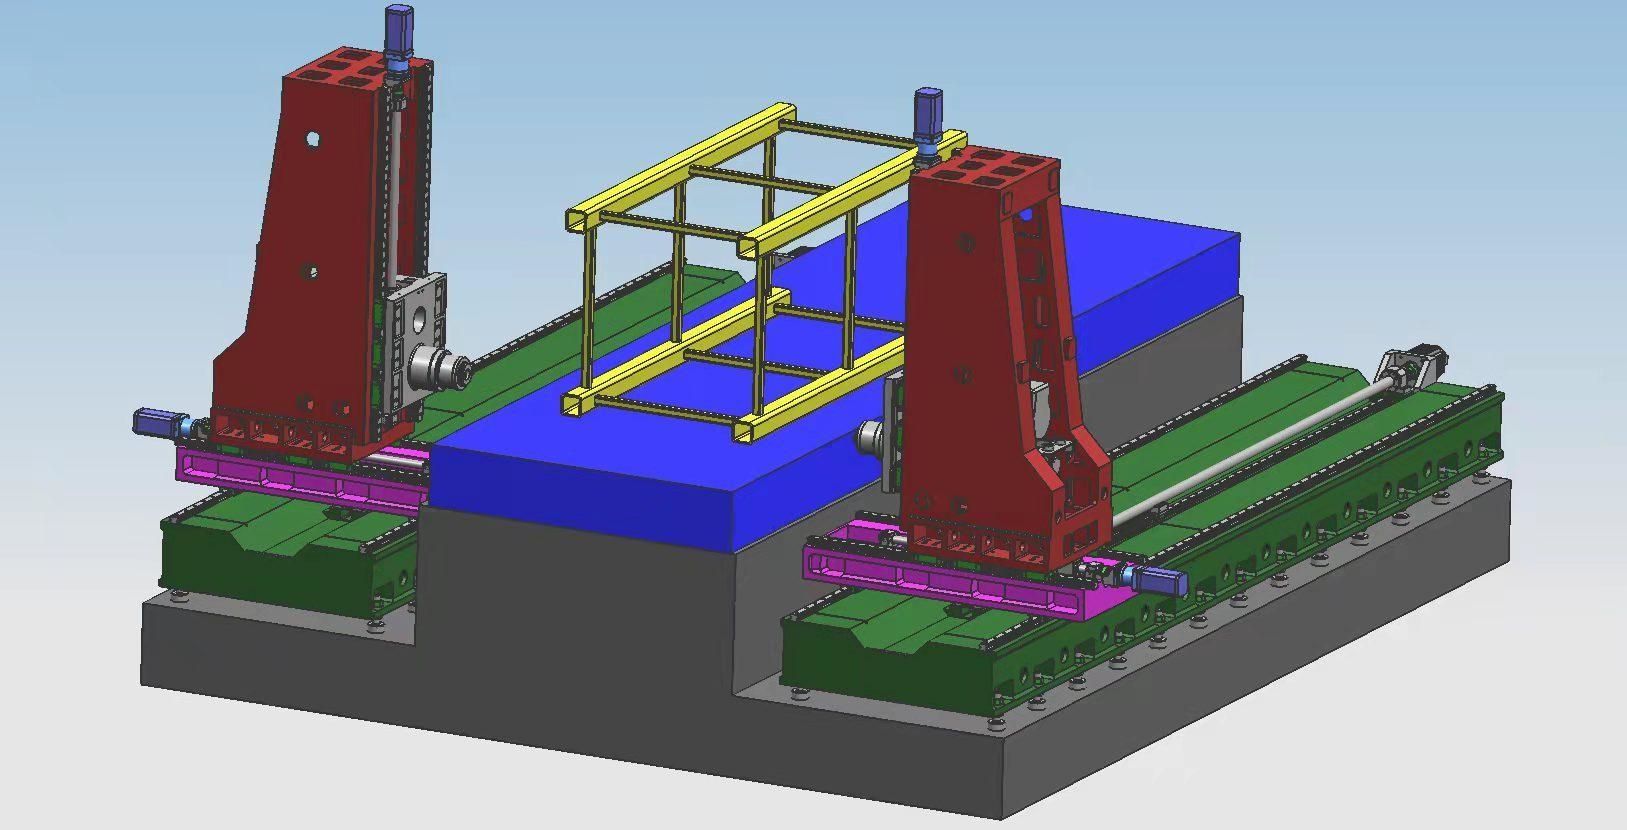
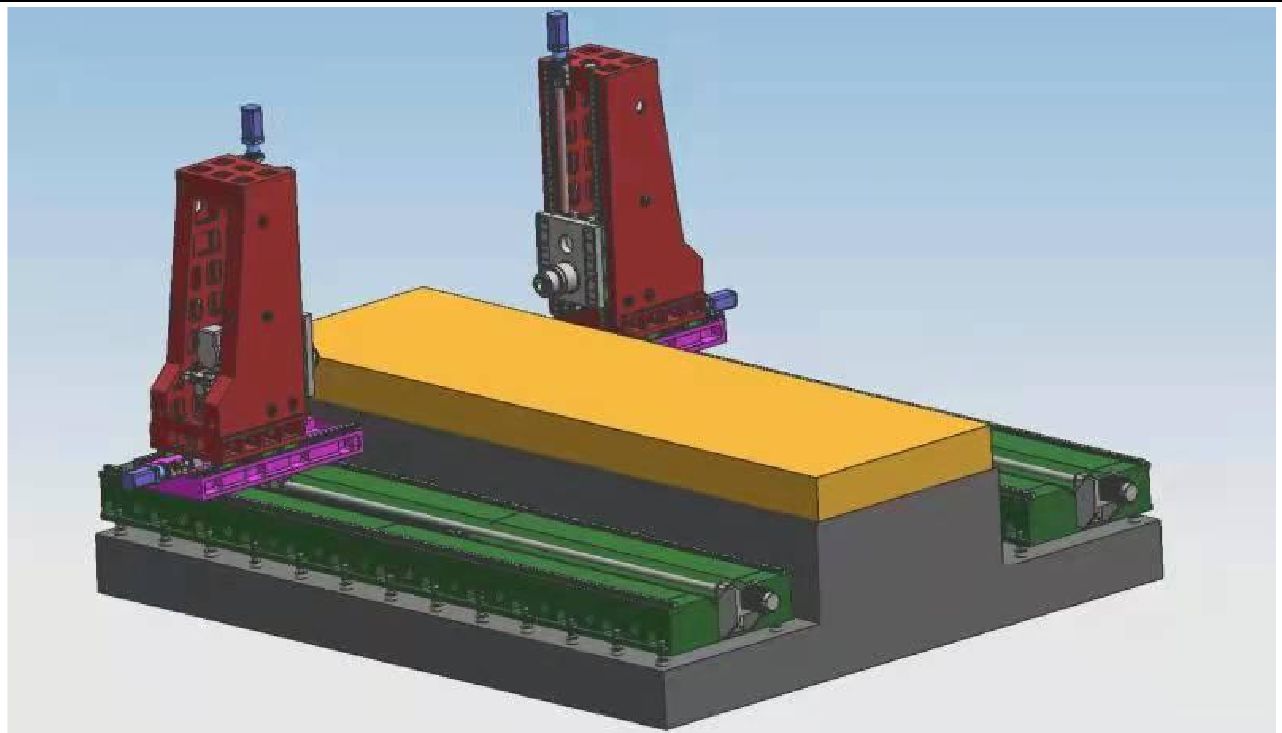
Komponentët kryesorë të Makinerisë: shtrati, tavolina e punës, kolonat majtas dhe djathtas, shalët, deshët, etj., pjesët e mëdha janë bërë nga derdhje rëre rrëshire, derdhje hekuri gri 250 me cilësi të lartë, të pjekur në gropë rëre të nxehtë → plakje me dridhje → pjekje në furrë të nxehtë → plakje me dridhje → përpunim i ashpër → plakje me dridhje → pjekje në furrë → plakje me dridhje → përfundim për të eliminuar plotësisht stresin negativ të pjesëve dhe për të mbajtur performancën e pjesëve të qëndrueshme. Tavolina e punës e pajisjes është e fiksuar dhe kokat e fuqisë në të dyja anët mund të lëvizin në drejtimet e përparme dhe të pasme të bazës; Makina ka funksione të tilla si shpimi, shpimi, thellimi, prerja, etj. Metoda e ftohjes së mjetit është ftohja e brendshme plus ftohja e jashtme. Makina përmban 5 akse ushqyese, 2 koka fuqie prerëse, të cilat mund të sinkronizohen me 5 akse në të njëjtën kohë, ose mund të jenë me një veprim. Drejtimi aksial i Makinerisë dhe koka e fuqisë tregohen në figurën më poshtë.
2. 2 Struktura kryesore e pjesës së ushqimit të transmetimit aksial
2.2.1 Boshti X: Koka e fuqisë rrotullohet anash përgjatë shinës udhëzuese të bazës.
Transmetimi me bosht X1: Motori servo AC plus reduktori planetar me precizion të lartë përdoren për të drejtuar kokën e fuqisë përmes transmisionit me vidë topi për të realizuar lëvizjen lineare të boshtit X.
Transmetimi me bosht X2: Motori servo AC plus reduktori planetar me precizion të lartë përdoren për të drejtuar kokën e fuqisë përmes transmisionit me vidë topi për të realizuar lëvizjen lineare të boshtit X.
Forma e shinës udhëzuese: Dy shina udhëzuese lineare me precizion të lartë janë të vendosura me pllaka në bazën e zgjeruar.
2.2 Boshti Y1: Koka e fuqisë lëviz lart e poshtë në kolonë.
Transmetimi me bosht Y1: Përdorni servomotor AC për të lëvizur përmes vidës sferike për të realizuar lëvizjen lineare të boshtit Y1. Forma e shinës udhëzuese: 4 copë shina udhëzuese lineare të tipit 45.
2.2.3 Boshti Y2: Koka e fuqisë lëviz lart e poshtë në kolonë.
Transmetimi i boshtit Y2: Motori servo AC përdoret për të drejtuar përmes vidës së topit për të realizuar lëvizjen lineare të boshtit Y1.
Forma e shinës udhëzuese: 4 copë shina udhëzuese lineare të tipit 45.
2.2.4 Boshti Z1: Koka e fuqisë lëviz para dhe mbrapa në shalë.
Transmetimi i boshtit Z1: Motori servo AC dhe reduktori planetar me precizion të lartë përdoren për të drejtuar lëvizjen përmes vidës së topit për të realizuar lëvizjen lineare të boshtit Z1.
2.2.5 Boshti Z2: Koka e fuqisë lëviz para dhe mbrapa në shalë.
Transmetimi me bosht Z2: Motori servo AC dhe reduktori planetar me precizion të lartë përdoren për të drejtuar lëvizjen përmes vidës së topit për të realizuar lëvizjen lineare me bosht Z2.
2.3. Heqja e çipave dhe ftohja
Në të dyja anët poshtë tavolinës së punës janë instaluar transportues të sheshtë të copave me zinxhir, dhe copat e hekurit mund të shkarkohen në transportuesin e copave në fund për të realizuar prodhim të civilizuar. Në rezervuarin e ftohësit të transportuesit të copave ka një pompë ftohëse, e cila mund të përdoret për ftohje të brendshme + ftohje të jashtme të mjetit për të siguruar performancën dhe jetëgjatësinë e mjetit, dhe ftohësi mund të riciklohet.
3Sistem kontrolli numerik dixhital i plotë:
3.1. Me funksionin e thyerjes së çipave, koha dhe cikli i thyerjes së çipave mund të caktohen në ndërfaqen njeri-makinë.
3.2. Me funksionin e ngritjes së veglës, distanca e ngritjes së veglës mund të caktohet në ndërfaqen njeri-makinë. Kur të arrihet distanca, vegla do të ngrihet shpejt dhe më pas copat do të hidhen tutje, dhe më pas do të lëvizin shpejt përpara në sipërfaqen e shpimit dhe do të konvertohen automatikisht në punë.
3.2. Kutia e kontrollit të funksionimit të centralizuar dhe njësia e dorës përdorin sistemin e kontrollit numerik dhe janë të pajisura me ndërfaqe USB dhe ekran LCD me kristale të lëngshme. Për të lehtësuar programimin, ruajtjen, shfaqjen dhe komunikimin, ndërfaqja e funksionimit ka funksione të tilla si dialogu njeri-makinë, kompensimi i gabimeve dhe alarmi automatik.
3.2.. Pajisja ka funksionin e parapamjes dhe ri-inspektimit të pozicionit të vrimës para përpunimit, dhe funksionimi është shumë i përshtatshëm.
4Lubrifikim automatik
Çiftet e shinave udhëzuese lineare me precizion të makinës, çiftet e vidave me sfera precize dhe çiftet e tjera të lëvizjes me precizion të lartë janë të pajisura me sisteme automatike lubrifikimi. Pompa automatike lubrifikuese nxjerr vaj nën presion dhe dhoma e vajit të lubrifikuesit sasior hyn në vaj. Kur dhoma e vajit mbushet me vaj dhe presioni i sistemit rritet në 1.4~1.75Mpa, çelësi i presionit në sistem mbyllet, pompa ndalet dhe valvula e shkarkimit shkarkohet në të njëjtën kohë. Kur presioni i vajit në rrugë bie nën 0.2Mpa, lubrifikuesi sasior fillon të mbushë pikën e lubrifikimit dhe përfundon një mbushje vaji. Për shkak të sasisë së saktë të vajit të furnizuar nga vajosësi sasior dhe aftësisë për të zbuluar presionin e sistemit, furnizimi me vaj është i besueshëm dhe siguron që të ketë një film vaji në sipërfaqen e secilës çift kinematik, i cili zvogëlon fërkimin dhe konsumimin dhe parandalon dëmtimin e strukturës së brendshme të shkaktuar nga mbinxehja, për të siguruar saktësinë dhe jetëgjatësinë e makinës.
5. Makinëmjedisi i përdorimit:
Furnizim me energji: Trefazor AC380V ± 10%, 50Hz ± 1 Temperatura e ambientit: -10°~ 45°
6Kriteret e pranimit:
JB/T10051-1999 "Specifikime të Përgjithshme Teknike për Sistemin Hidraulik të Makinerive të Prerjes së Metalit"
7Parametrat teknikë:
| Model | 2050-5Z | |
| Madhësia maksimale e përpunimit të pjesës së punës | Gjatësia × gjerësia × lartësia (mm) | 5000×2000×1500 |
| madhësia e tavolinës së punës | Gjatësia X Gjerësia (mm) | 5000*2000 |
| Drejtimi i udhëtimit të bazës së kokës me energji elektrike | Lëviz para dhe mbrapa (mm) | 5000 |
| Kokën me energji lart e poshtë | Lëvizja lart dhe poshtë e dashit (mm) | 1500 |
|
Kokë shpimi me fuqi horizontale e tipit dash Kokë shpimi me fuqi 1 2 | Sasia (2 copë) | 2 |
| Konik boshti | BT50 | |
| Diametri i shpimit (mm) | Φ2-Φ60 | |
| Diametri i prerjes (mm) | M3-M30 | |
| Shpejtësia e boshtit (r/min) | 30~3000 | |
| Fuqia e motorit servo me bosht (kW) | 22*2 | |
| Lëvizja majtas dhe djathtas (mm) | 600 | |
| Saktësia e Pozicionimit Bidireksional | 300mm*300mm | ±0.025 |
| Saktësia e pozicionimit të përsëritur në dy drejtime | 300mm*300mm | ±0.02 |
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë Serie X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...