


Makinë bluarëse CNC me 5 boshte GM5X-N
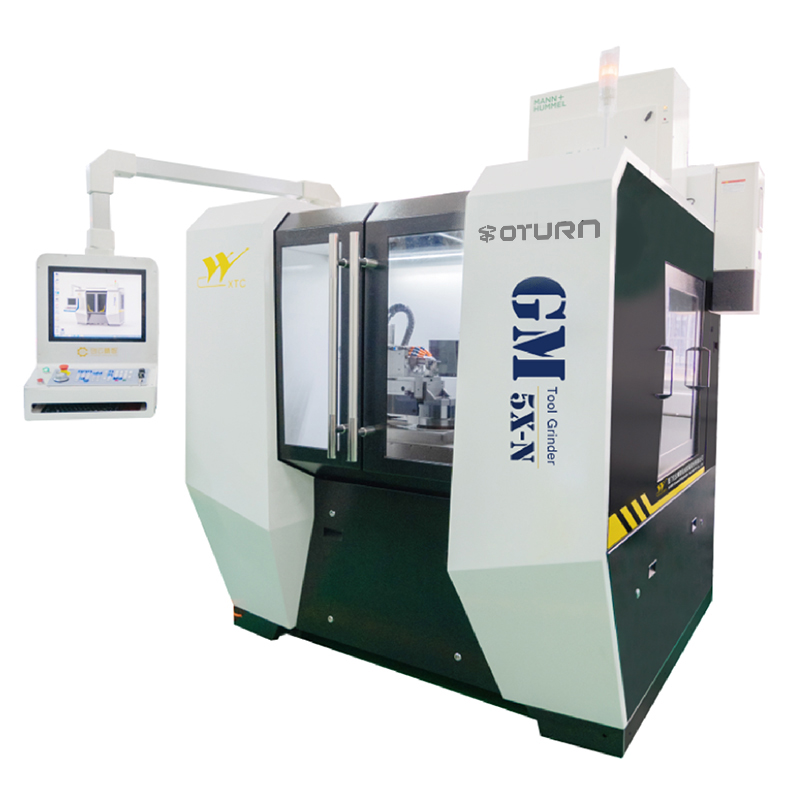
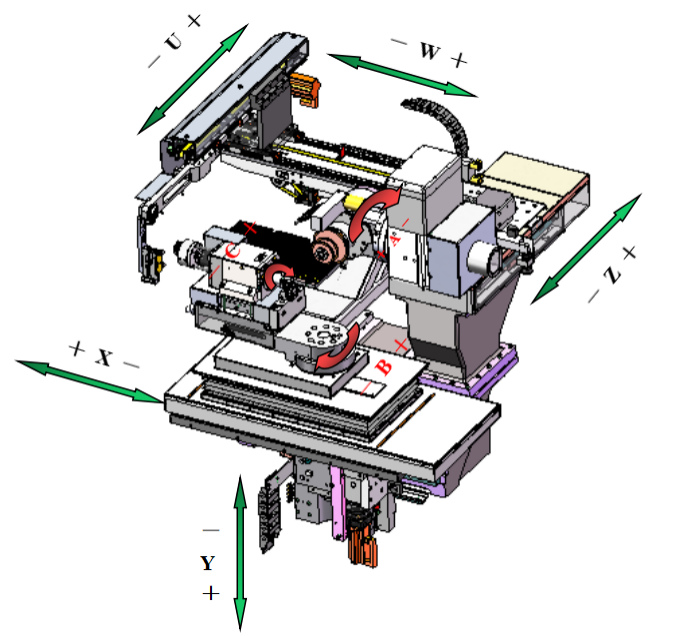
Mdiagrami i strukturës së Aine makinës
Fusha e zbatimit
Kjo makinë prodhon prerëse fundore dhe trapanë, të përshtatshme për përpunimin e materialeve të aliazhit të fortë dhe çelikut me shpejtësi të lartë.
Ciklet e prodhimit dhe ribluarjes së veglave
1. Mullinj fundorë standardë: mprehje me kanale, mprehje me lopatë, mprehje me grabujë, mprehje e skajit të poshtëm, dixhitalizim, bluarje e përsëritur.
2. Majë standarde shpimi: prerje, zvogëlim i diametrit të jashtëm, mprehje e majës, dixhitalizim dhe bluarje.
1. Specifikimet teknike
| Nr. | Përmbajtja | Kërkesë | Numër | Njësia |
| 1.1 | Dimensionet e pjesës së punës | |||
| 1.1.1 | Gjatësia e shtrëngimit | ≤ | 230 | mm |
| 1.1.2 | Diametri i shtrëngimit | midis | 2-20 | mm |
| 1.1.3 | Gjatësia e bluarjes | ≤ | 150 | mm |
| 1.1.4 | Diametri i bluarjes | midis | 0.2-12 | mm |
| 1.2 | Bosht bluarjeje | |||
| 1.2.1 | Lloji i makinës | I saktë | drejtim i drejtpërdrejtë | - |
| 1.2.2 | Fuqia | fuqia e vlerësuar | 13.6 | kW |
| 1.2.3 | Ftohje | I saktë | Ftohur me vaj | - |
| 1.2.4 | Kontroll i shpejtësisë së rrotës së bluarjes | I saktë | Shpejtësi pa hapa | - |
| 1.2.5 | Shpejtësia | midis | 0-10000 | rpm |
| 1.2.6 | Numri i kokave të bluarjes së boshtit | I saktë | 2 | copë |
| 1.3 | Rrotë bluarëse | |||
| 1.3.1 | Diametri | ≤ | 150 | mm |
| 1.3.2 | Numri maksimal i rrotave të bluarjes për bosht | ≤ | 4 | copë |
| 1.3.3 | Diametri i boshtit të rrotave të bluarjes | I saktë | 25 | mm |
| 1.3.4 | Furnizim me ftohës i kontrolluar nga programi | I saktë | Po | - |
| 1.3.5 | Numri i grykave të ftohësit | ≥ | 3 | copë |
| 1.4 | Sistemi i shtrëngimit të pjesës së punës | |||
| 1.4.1 | Sistemi i shtrëngimit | I saktë | Hidraulik, automatik | - |
| 1.4.2 | Koletë shtrënguese | I saktë | SCHAUBLIN W20 | - |
| 1.4.3 | Lloji i makinës | I saktë | drejtim i drejtpërdrejtë | - |
| 1.5 | Parametrat e boshtit | |||
| 1.5.1 | Lloji | I saktë | linear | - |
| 1.5.2 | Udhëtimi në boshtin X | ≤ | 280 | mm |
| 1.5.3 | Udhëtimi në boshtin Z | ≤ | 130 | mm |
| 1.5.4 | Udhëtimi në boshtin Y | ≤ | 230 | mm |
| 1.5.5 | Rezolucioni i boshtit XYZ | I saktë | 0.0001 | mm |
| 1.5.6 | Shpejtësia e boshtit XYZ | ≤ | 10 | m/min |
| 1.5.7 | Udhëtimi në boshtin A | ≤ | 360 | gradë |
| 1.5.8 | Rezolucioni i boshtit A | I saktë | 0.0001 | gradë |
| 1.5.9 | Shpejtësia e boshtit A | ≤ | 300 | rpm |
| 1.5.10 | Udhëtimi në boshtin B | ± | 210 | gradë |
| 1.5.11 | Shpejtësia e boshtit B | ≤ | 12 | rpm |
| 1.6 | Sistemi i ngarkimit dhe shkarkimit | |||
| 1.6.1 | Sistemi i ngarkimit dhe shkarkimit | I saktë | Krah robotik i tipit truss | - |
| 1.6.2 | Numri i tabakave | I saktë | 2 | copë |
| 1.6.3 | Diametri i ngarkimit dhe shkarkimit automatik të pjesës së punës | Midis | 2-12 | mm |
| 1.6.4 | Ngarkimi dhe shkarkimi automatik i gjatësisë së pjesës së punës | ≤ | 40-200 | mm |
| 1.6.5 | Numri maksimal i pjesëve të punës | ≤ | 300 | copë |
| 1.6.6 | Softuer | I saktë | Po | - |
| 1.7 | Komponentë të tjerë | |||
| 1.7.1 | Aftësia për të zbuluar pjesët e punës në mjetet e makinerisë | I saktë | Po | - |
| 1.7.2 | Sistemi i centralizuar automatik i lubrifikimit | I saktë | Po |
|
| 1.7.3 | Llambë sinjalizuese trengjyrëshe | I saktë | Po | - |
| 1.8 | Opsionale | |||
| 1.8.1 | Pajisjet e ndarjes së mjegullës së vajit | I saktë | Opsionale | - |
| 1.9 | Kontroll | |||
| 1.9.1 | Sistemi i kontrollit | I saktë | NUM-Flexium+68 | - |
| 1.9.2 | Paneli i funksionimit | I saktë | Ekran me prekje | - |
| 1.9.3 | Boshti i kontrollit dixhital | I saktë | Po | - |
| 1.9.4 | Ekran me ngjyra | I saktë | Po | - |
| 1.9.5 | Madhësia e ekranit | I saktë | 19 | inç |
| 1.10 | Moduli i softuerit të bluarjes së veglave | |||
| 1.10.1 | Prerëse të thjeshta për frezimin | I saktë | Po | - |
| 1.10.2 | Stërvitje të thjeshta | I saktë | Po | - |
| 1.10.3 | Modaliteti i zbulimit automatik të sondës | I saktë | Po | - |
| 1.11 | Parametrat elektrikë të pajisjeve | |||
| 1.11.1 | Tensioni | I saktë | 380±10% | V |
| 1.11.2 | Frekuenca | I saktë | 50±10% | Hz |
| 1.11.3 | Fuqia | ≤ | 25 | KW |
| 1.12 | Përmasat | |||
| 1.12.1 | Gjatësia | ≤ | 2 000 | mm |
| 1.12.2 | Gjerësia | ≤ | 2 800 | mm |
| 1.12.3 | Lartësia | ≤ | 2 200 | mm |
| 1.12.4 | Cilësia | ≤ | 4 750 | kg |
2. Lista standarde e konfigurimit
| Nr. | Përmbajtja | Model | Markë | Numër | ||
| 2.1 | Makineri | |||||
| 2.1.1 | Konfigurimi i boshtit X | |||||
| 2.1.1.1 | - Shufër me vidë | I personalizuar | NSK | 1 copë | ||
| 2.1.1.2 | - Hekurudhë | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 copë | ||
| 2.1.1.3 | - Shkalla optike | LC483-370 | HEIDENHAIN | 1 copë | ||
| 2.1.2 | Konfigurimi i boshtit Y | |||||
| 2.1.2.1 | - Shufër me vidë | I personalizuar | NSK | 1 copë | ||
| 2.1.2.2 | - Hekurudhë | 1×MR35-C2-600-20-20-G2-V2+MRK | SCHNEEBERGER | 2 copë | ||
| 2.1.2.3 | - Shkalla optike | LC483-370 | HEIDENHAIN | 1 copë | ||
| 2.1.3 | Konfigurimi i boshtit Z | |||||
| 2.1.3.1 | - Shufër me vidë | I personalizuar | NSK | 1 copë | ||
| 2.1.3.2 | - Hekurudhë | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 copë | ||
| 2.1.3.3 | - Shkalla optike | LC483-370 | HEIDENHAIN | 1 copë | ||
| 2.1.4 | Konfigurimi i boshtit C | |||||
| 2.1.4.1 | - Enkoder këndi | ECN113 | HEIDENHAIN | 1 copë | ||
| 2.1.4.2 | - Motor me drejtim të drejtpërdrejtë | MSP-1000-2-002-158 | EMB | 1 copë | ||
| 2.1.5 | Pllakë rrotulluese me bosht B | WDC-C180 | GuTian | 1 copë | ||
| 2.1.5 | Pllakë rrotulluese me bosht A | WDC-C200L | GuTian | 1 copë | ||
| 2.1.6 | Bosht elektrik me dy kokë me magnet të përhershëm | Fuqia e vlerësuar 7.1KW | Chuangyun | 1 copë | ||
| 2.1.7 | Manipulues me dy boshte të traversës | - | Chuangyun | 1 copë | ||
| 2.1.8 | Tabaka | 148-LP-D4 | Chuangyun | 2 copë | ||
| 2.1.9 | Tabaka | 148-LP-D6 | Chuangyun | 2 copë | ||
| 2.1.10 | Tabaka | 148-LP-D8 | Chuangyun | 2 copë | ||
| 2.1.11 | Nofulla shtrënguese | D0.5-3.2/D3.0-7.0/D7-13 | Chuangyun | 1 set | ||
| 2.1.12 | Bllok V me precizion të lartë | (3-5) | Chuangyun | 1 copë | ||
| 2.1.13 | Bllok V me precizion të lartë | (5-7) | Chuangyun | 1 copë | ||
| 2.1.14 | Bllok V me precizion të lartë | (6-12) | Chuangyun | 1 copë | ||
| 2.1.15 | Koletë | D4W20 (80-00004) | SCHAUBLIN | 1 copë | ||
| 2.1.16 | Sonda | TS150 | HEIDENHAIN | 1 copë | ||
| 2.1.17 | Shufër rrote bluarëse (e gjatë) | 119×∅31.75×∅96 mm | Chuangyun | 1 copë | ||
| 2.1.18 | Shufër rrote bluarëse (e shkurtër) | 87×∅31.75×∅96 mm | Chuangyun | 1 copë | ||
| 2.1.19 | Kondicioner | - | YUEDE | 1 copë | ||
| 2.1.20 | Llambë sinjalizuese trengjyrëshe | DC24V | Schneider | 1 copë | ||
| 2.1.21 | Matës rrjedhjeje | SI5000 | IFM | 1 copë | ||
| 2.1.22 | Furnizim specifik me energji për drejtimin e makinës | 15KW | NEWCOM | 1 copë | ||
| 2.1.23 | Grupi i valvulave elektromagnetike | M4GE280R-CX-E20D-5-3 | Sëmundja e veshkave | 1 set | ||
| 2.1.24 | Sistemi automatik i lubrifikimit me bosht X, Y, Z | - | Tajvan | 1 set | ||
| 2.2 | Konfigurimi i sistemit CNC | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | NUM | 1 copë | ||
| 2.2.2 | Filtri i energjisë | AGOFIL024A | NUM | 1 copë | ||
| 2.2.3 | Filtri i energjisë | AGOFIL001S | NUM | 1 copë | ||
| 2.2.4 | Rezistencë | AGORES008 | NUM | 1 copë | ||
| 2.2.5 | Furnizimi kryesor me energji i sistemit | MDLL3015N00AN0I | NUM | 1 copë | ||
| 2.2.6 | Servo shofer | MDLUX021B1CAN0I | NUM | 4 copë | ||
| 2.2.7 | Servomotor me bosht B | SPX1262N5IA2L02 | NUM | 1 copë | ||
| 2.2.8 | Motor me bosht A | MDLUX014B1CAN0I | NUM | 1 copë | ||
| 2.2.9 | Servomotor me bosht Y | SPX0751V5IF2L02 | NUM | 1 copë | ||
| 2.2.10 | Servomotor me bosht X/Z | MDLUX014B1CAN0I | NUM | 2 copë | ||
| 2.2.11 | Servo shofer me bosht U/W | SPX0952N5IA2L02 | NUM | 2 copë | ||
| 2.2.12 | Servomotor me bosht V | MDLUX014B1CAN0I | NUM | 1 copë | ||
| 2.2.13 | Bashkues | SPX0751V5IA2L02 | NUM | 1 copë | ||
| 2.2.14 | Hyrje | SPX0751V5IA2L02 | NUM | 2 copë | ||
| 2.2.15 | Prodhimi | EK1100 | NUM | 2 copë | ||
| 2.2.16 | Moduli i hyrjes analoge | CTMT1809 | NUM | 1 copë | ||
| 2.2.17 | Terminator | CTMT2809 | NUM | 1 copë | ||
| 2.2.18 | Paneli i funksionimit | CTMT3162 | NUM | 1 copë | ||
| 2.2.19 | NCK | CTMT9011 | NUM | 1 copë | ||
| 2.2.20 | NCK | FXHE02ARE2HE000 | NUM | 1 copë | ||
| 2.2.21 | NCK | FXP2101200 | NUM | 1 copë | ||
| 2.2.22 | NCK | FXSO200061 | NUM | 1 copë | ||
| 2.2.23 | NCK | FXSV994100 | NUM | 1 copë | ||
| 2.2.24 | NCK | FXSO100006 | NUM | 1 copë | ||
| 2.2.25 | NCK | FXSO100008 | NUM | 1 copë | ||
| 2.2.26 | NCK | FXSO100375 | NUM | 1 copë | ||
| 2.2.27 | NCK | FXSO100392 | NUM | 1 copë | ||
| 2.2.28 | NCK | FXPA000586 | NUM | 1 copë | ||
| 2.2.29 | NCK | FXSW282122 | NUM | 1 copë | ||
| 2.2.30 | NCK | FXSW282124 | NUM | 1 copë | ||
| 2.2.31 | NCK | FXSO100012 | NUM | 1 copë | ||
| 2.3 | Konfigurimi standard i softuerit të bluarjes së veglave | |||||
| 2.3.1 | Prerës i thjeshtë frezë | Chuangyun i zhvilluar vetë | 1 copë | |||
| 2.3.2 | Stërvitje e thjeshtë | Chuangyun i zhvilluar vetë | 1 copë | |||
| 2.3.3 | Kontrollimi i përplasjeve 3D me simulim 3D të makinës | Chuangyun i zhvilluar vetë | 1 copë | |||
| 2.3.4 | Simulim mjetesh 3D | Chuangyun i zhvilluar vetë | 1 copë | |||
| 2.3.5 | Zbulimi automatik i sondës | Chuangyun i zhvilluar vetë | 1 copë | |||
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë të Serisë X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...