


Qendra e përpunimit me 5 boshte V5-1000A
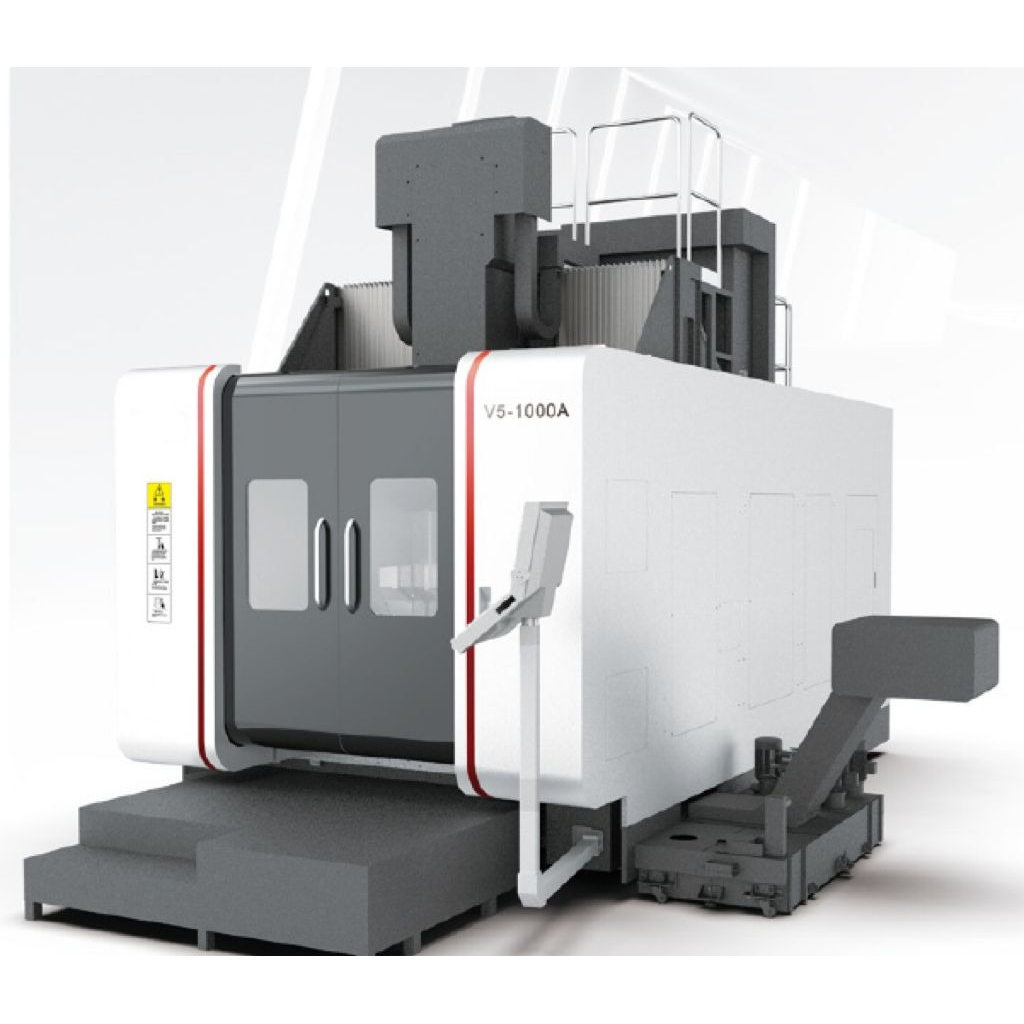
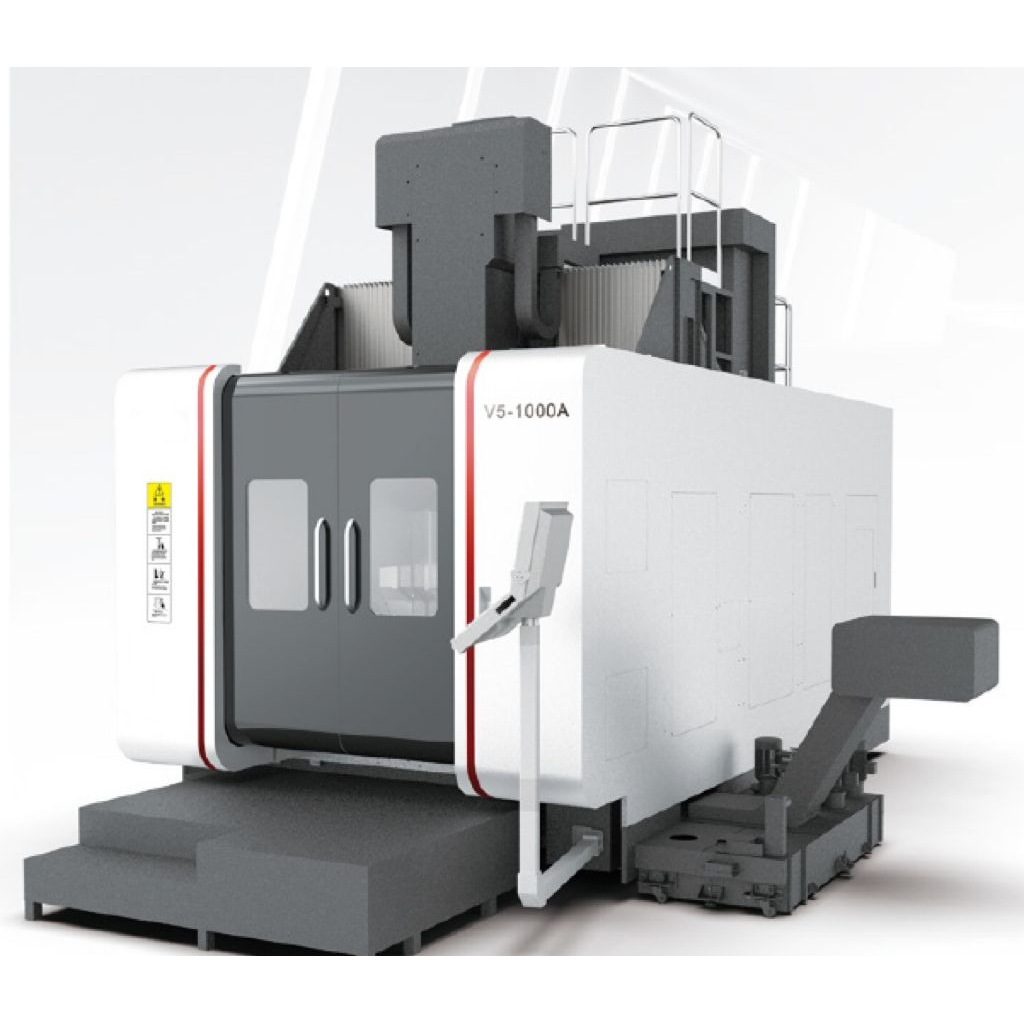
Qendër Përpunimi Vertikal me Pesë Akse
Qendra e përpunimit me pesë akse V5-1000A përdor një strukturë të qëndrueshme portal të mbyllur dhe është e pajisur me një bosht elektrik standard, një pllakë rrotulluese CNC me dy akse me lëvizje të drejtpërdrejtë dhe një karikator servo me zinxhir horizontal. Mund të realizojë përpunim me shpejtësi të lartë, precizion të lartë dhe efikas të pjesëve komplekse. Përdoret gjerësisht në prodhimin e automjeteve të reja të energjisë, bliceve integrale të aviacionit, helikave të turbinave me avull, formave dhe produkteve të tjera.
1. Paraqitja e përgjithshme e makinës
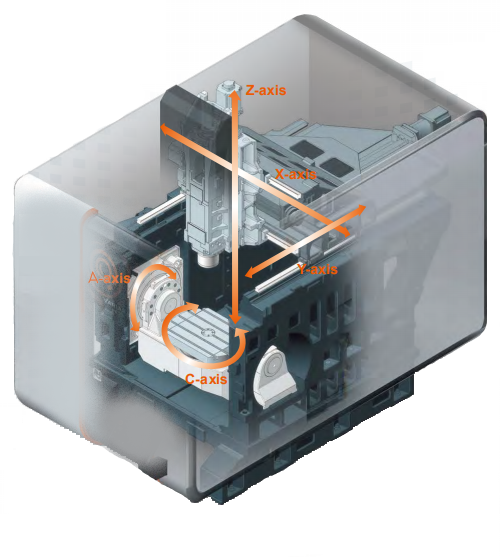
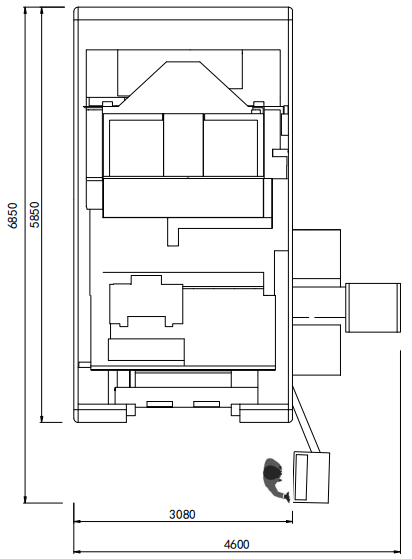
Qendra e përpunimit me pesë boshte V5-1000A përdor një strukturë të qëndrueshme portal, kolona është e fiksuar në bazë, trau lëviz gjatësisht përgjatë kolonës (drejtimi Y), pllaka rrëshqitëse lëviz anash përgjatë traut (drejtimi X) dhe koka e pjesës së përparme lëviz vertikalisht përgjatë pllakës rrëshqitëse (drejtimi Z). Tavolina e punës përdor strukturën e vetëzhvilluar të djepit me drejtim direkt, dhe tregues të ndryshëm të performancës kanë arritur nivelin e përparuar ndërkombëtar.
2. Sistemi i ushqyerjes
Akset X, Y, Z përdorin ngurtësi ultra të lartë, udhëzues linearë me rul me precizion të lartë dhe vida topi me performancë të lartë, me fërkim të ulët dinamik dhe statik, ndjeshmëri të lartë, dridhje të ulët në shpejtësi të lartë, pa zvarritje në shpejtësi të ulët, saktësi të lartë pozicionimi dhe performancë të shkëlqyer të servo-ngasjes.
Servomotorët me bosht X, Y, Z janë të lidhur me vida topash me precizion të lartë përmes reduktorëve precizë, me ushqim fleksibël, pozicionim të saktë dhe precizion të lartë transmetimi.
Servomotori i boshtit Z ka një funksion frenimi. Në rast të ndërprerjes së energjisë, ai mund ta mbajë automatikisht frenën për ta mbajtur boshtin e motorit fort në mënyrë që të mos rrotullohet, gjë që luan një rol në mbrojtjen e sigurisë.
3. Bosht elektrik
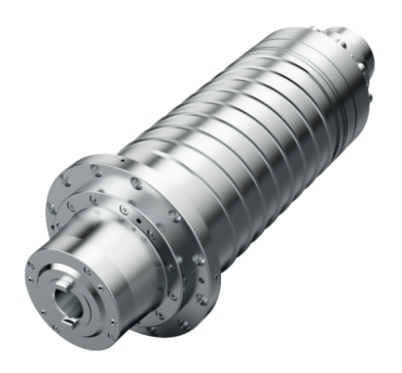
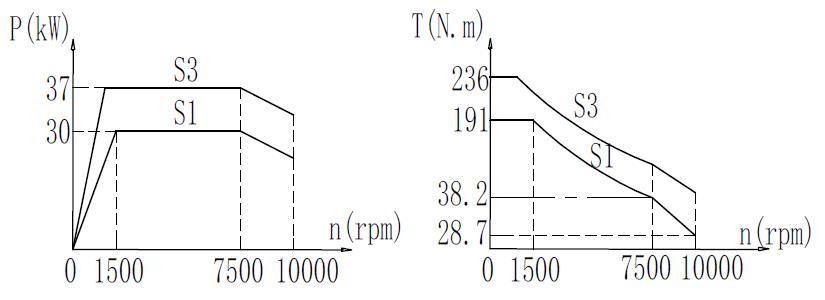
Boshti i motorizuar përdor boshtin e motorizuar BT50 të zhvilluar vetë (boshti i motorizuar HSKA100 është opsional), dhe fundi është i pajisur me një nyje spërkatëse unazore për të ftohur mjetin. Ai ka avantazhet e shpejtësisë së lartë, saktësisë së lartë, përgjigjes së lartë dinamike, etj., dhe mund të realizojë rregullim të pandryshueshëm të shpejtësisë, enkoder të integruar me saktësi të lartë, mund të arrijë ndalim të saktë drejtues dhe goditje të ngurtë.
4. Gramafon
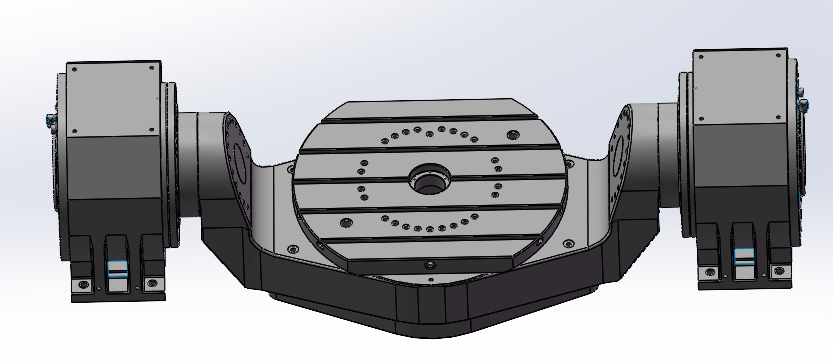
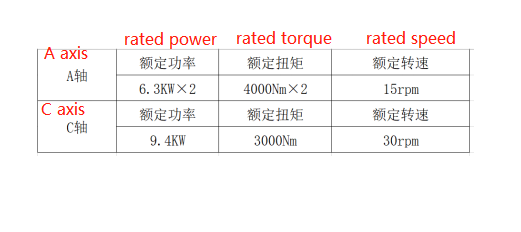
Pllaka rrotulluese me dy boshte dhe drejtim direkt, e zhvilluar nga vetë kompania, është e pajisur me një enkoder absolut me precizion të lartë dhe ftohet nga një ftohës uji në një temperaturë konstante. Ajo ka avantazhet e ngurtësisë së lartë, precizionit të lartë dhe përgjigjes së lartë dinamike. Pllaka e punës përdor vrima radiale në formë T 5-18 mm, dhe ngarkesa e lejuar është 2000 kg (e shpërndarë në mënyrë të barabartë).
5. Revistë mjetesh
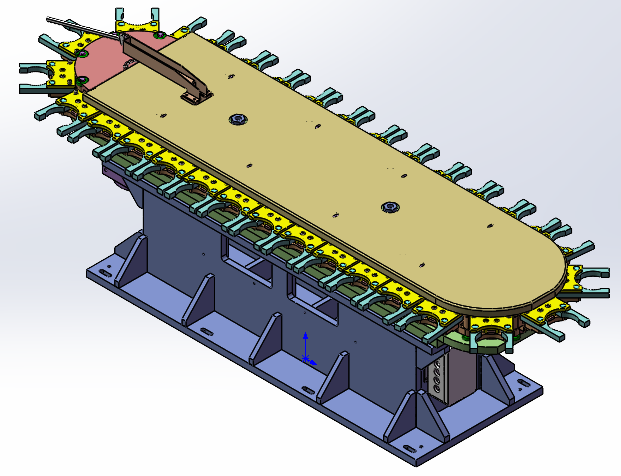
Rekordi i veglave përdor rekordin servo për vegla me zinxhir horizontal BT50, i cili mund të akomodojë 30 vegla.
6. Sistem reagimi me lak të mbyllur plotësisht
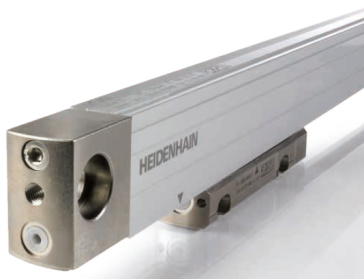
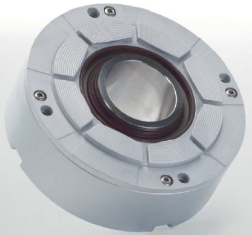
Akset lineare X, Y, Z janë të pajisura me vizore rrjete me vlerë absolute HEIDENHAIN LC195S; tavolinat rrotulluese A dhe C janë të pajisura me enkoderë këndi me vlerë absolute HEIDENHAIN RCN2310 për të realizuar reagime të plota me lak të mbyllur të 5 akseve të furnizimit, duke siguruar që makina të ketë saktësi të lartë dhe Mbajtje me saktësi të lartë.
7. Sistemi i ftohjes dhe pneumatik
E pajisur me pompë ftohjeje me rrjedhje të madhe dhe rezervuar uji për të siguruar ftohje të mjaftueshme për veglat dhe pjesët e punës. Faqja fundore e kokës së stokut është e pajisur me gryka ftohjeje, të cilat mund të kontrollohen nga kodi M ose paneli i kontrollit.
Pajisur me një ftohës uji për ftohje me temperaturë konstante, për të siguruar që boshti elektrik dhe pllaka rrotulluese me drejtim direkt të jenë në gjendje të mirë pune dhe të mund të funksionojnë në mënyrë efikase për një kohë të gjatë.
Sistemi pneumatik përdor komponentë pneumatikë për filtrim dhe realizon funksionet e pastrimit dhe fryrjes së vrimës konike të boshtit, mbrojtjes së vulës së ajrit të kushinetës së boshtit dhe fryrjes dhe pastrimit të vizores së grilës.
8. Sistem i centralizuar lubrifikimi
Blloku rrëshqitës i shinës udhëzuese dhe arra e vidës me sferë lubrifikohen të gjitha me yndyrë të hollë, dhe lubrifikimi ofrohet rregullisht dhe në mënyrë sasiore për të siguruar saktësinë dhe stabilitetin e vidës me sferë dhe të shinës udhëzuese.
9. Sistemi i lubrifikimit të naftës dhe gazit
Boshti elektrik është i pajisur me një pajisje lubrifikimi me vaj dhe gaz të importuar, e cila mund ta lubrifikojë dhe ftohë plotësisht boshtin. Sensori mund të japë alarm lubrifikimi jonormal, i cili mund të sigurojë në mënyrë efektive që boshti të funksionojë në mënyrë të qëndrueshme me shpejtësi të lartë për një kohë të gjatë.
10. Sistemi i matjes së pjesës së punës
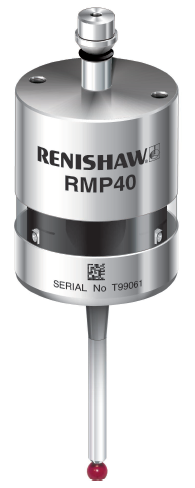
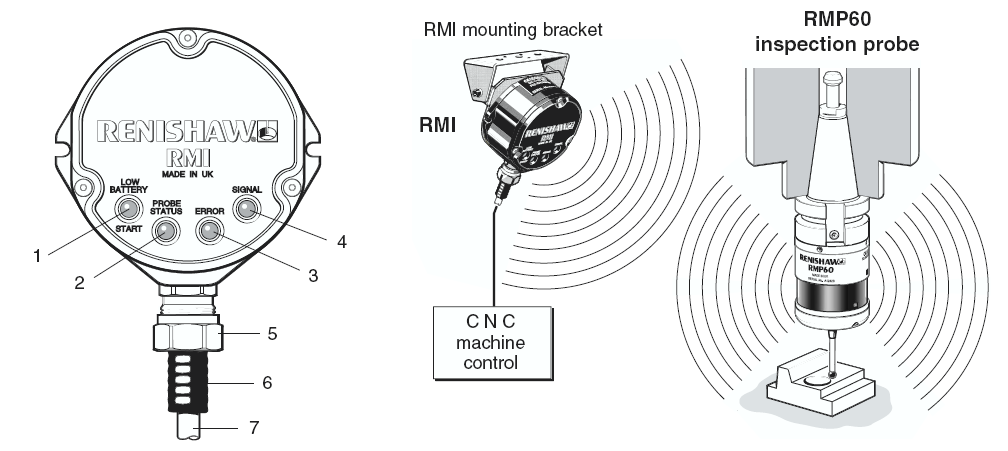
Makina është e pajisur me sondë radioje Renishaw RMP60, e përdorur në lidhje me marrësin RMI, frekuenca e punës është 2400 MHz deri në 2483.5 MHz, përsëritshmëria e matjes në një drejtim është më e vogël ose e barabartë me 1um (shpejtësia e matjes 480 mm/min, duke përdorur një stilolaps 50 mm), dhe temperatura e zbatueshme e punës është 5°C deri në 55°C.
11. Sistemi i matjes së mjeteve
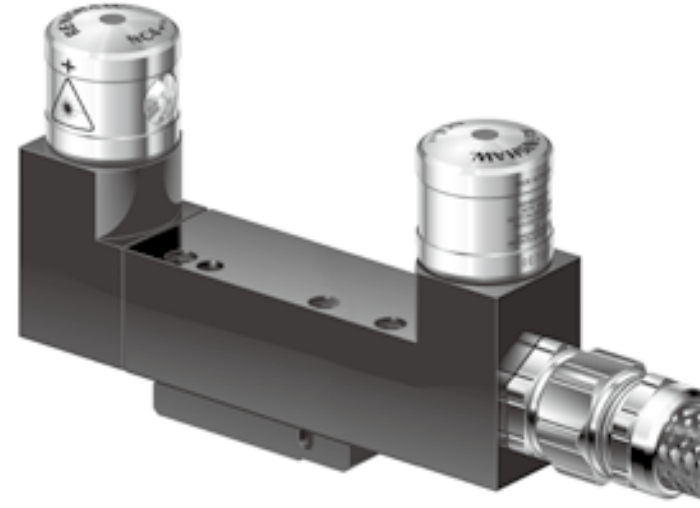
Makina është e pajisur me një vendosës mjetesh lazeri Renishaw NC4, përsëritshmëria e matjes është ±0.1um, dhe temperatura e punës është 5°C deri në 50°C.
12. Funksioni i kalibrimit me precizion pesë-aksorësh
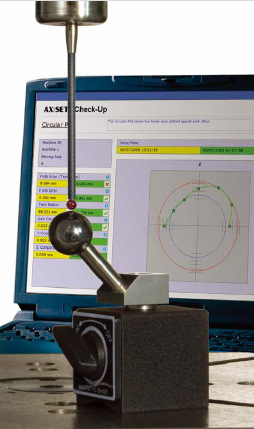
Makina është e pajisur me kompletin e Kontrollit të Linjës së Aksi Rotary AxiSet Check-Up të Renishaw, të shoqëruar me sistemin e matjes së pjesës së punës RMP60, duke u mundësuar përdoruesve të makinës të kontrollojnë shpejt dhe me saktësi gjendjen e akseve rrotulluese dhe të identifikojnë problemet e shkaktuara nga ndryshimet e temperaturës dhe lagështisë, përplasjet e makinës ose problemet e konsumimit, mund të rregullojnë dhe lokalizojnë shpejt kontrollet e performancës, të krahasojnë dhe monitorojnë se si ndryshojnë makinat komplekse me kalimin e kohës.
13. Mbrojtja e makinës
Makina përdor një mbulesë mbrojtëse të mbyllur plotësisht që përmbush standardet e sigurisë për të parandaluar spërkatjen e ftohësit dhe copave, për të siguruar funksionim të sigurt dhe për të pasur një pamje të këndshme. Drejtimi X i makinës është i pajisur me një mbulesë mbrojtëse të blinduar, e cila mund të mbrojë në mënyrë efektive shinën udhëzuese dhe vidën sferike.
14. kushtet e punës së makinës
(1) Furnizim me energji: 380V ± 10% 50HZ ± 1HZ rrymë alternative trefazore
(2) Temperatura e ambientit: 5℃-40℃
(3) Temperatura më e mirë: 20℃±2℃
(4) Lagështia relative: 20-75%
(5) Presioni i burimit të ajrit: 6±1 bar
(6) Rrjedha e burimit të ajrit: 500 L/min
15. Prezantimi i funksionit të sistemit CNC
Konfigurimi i sistemit CNC Siemens 840Dsl.730
| Artikull
| Emri
| Vërejtje
|
| Funksionet e sistemit | Ekuivalenti minimal i pulsit | Boshti linear 0.001 mm, boshti rrotullues 0.001° |
| Shkalla e ushqyerjes për minutë/rrotullim | ||
| Ushqyerje dhe kalim i shpejtë | ||
| Mbivendosja e shpejtësisë së ushqyerjes 0~120% | ||
| Kufiri i shpejtësisë së boshtit | ||
| Prerje me shpejtësi konstante të boshtit | ||
| Monitorimi i boshtit | ||
| Mbivendosja e boshtit 50~120% | ||
| Shfaqja e shpejtësisë së boshtit | ||
| KORNIZË | Realizon transformimin e sistemit koordinativ dhe përpunimin e pjerrët | |
| Ndërrimi i sistemit të matjes direkt/indirekt | ||
| Funksioni i parashikimit ose funksioni i parashikimit | ||
| Kompensimi i gabimit të pjerrësisë së vidës së plumbit | ||
| Kompensimi i Gabimit të Sistemit të Matjes | ||
| Kompensimi i Gabimit të Kuadrantit | ||
| Kompensimi i kundërsulmit | ||
| Menaxhimi i mjeteve | ||
| Konfigurimi i harduerit | Numri i boshteve të kontrollit | X, Y, Z, A, C pesë akse koordinative dhe një bosht kryesor |
| Kontroll i njëkohshëm i numrit të akseve | Lidhje me pesë boshte X, Y, Z, A, C | |
| emri i boshtit | X, Y, Z, A, C, SP | |
| monitor | Ekran LCD me ngjyra 15", tekst në kinezisht/anglisht | |
| Paneli i funksionimit | Tastierë CNC me funksion të plotë OP015 | |
| ndërfaqe komunikimi njeri-makinë | Konfigurimi standard i TCU-së | |
| Paneli i kontrollit të makinës | Paneli i kontrollit SINUMERIK MCP 483C PN, 50 çelësa mekanikë me LED, me PROFINET, ndërfaqe Ethernet industriale | |
| Njësi operative e dorës | ||
| Ndërfaqja standarde e tastierës | ||
| Ndërfaqja Ethernet | I integruar në NCU (funksion rrjetëzimi i punëtorive të hapura) | |
| Porta USB | 3 x 0.5 A USB të integruara në TCU | |
| Programi PLC | PLC317-3PN/DP | |
| Funksioni i interpolimit | Pauzë e furnizimit | |
| prerje fijesh | ||
| Prerje e njëkohshme | ||
| Interpolim linear me tre koordinata | ||
| Interpolim rrethor arbitrar me dy koordinata | ||
| Interpolim helikal | ||
| Trokitje / Trokitje e ngurtë | ||
| programim | Lyerje/rrumbullakosje e tepërt | |
| redaktor programi | Përputhet me standardin DIN66025, me karakteristika të programimit gjuhësor të nivelit të lartë | |
| Programim absolut ose inkremental | ||
| Variabli i përdoruesit, i caktueshëm | ||
| Kërcimet dhe degët e programit | ||
| program makro | ||
| Përkthimi dhe rrotullimi i sistemit koordinativ | ||
| Programimi dhe përpunimi i njëkohshëm | ||
| Udhëzimi i programit për t'u kthyer në pikën e referencës | ||
| Programimi konturor dhe programimi i ciklit të konservuar | ||
| Pasqyrimi dhe shkallëzimi | ||
| përzgjedhja e planit | ||
| Sistemi koordinativ i pjesës së punës | ||
| Cikli i konservuar i shpimit dhe frezimit | ||
| Zhvendosje zero | ||
| kërkim në bllok | ||
| Kërkimi i numrit të programit | ||
| Redaktimi i sfondit | ||
| mbrojtja e programit | ||
| Zgjidhni programin sipas drejtorisë | ||
| Funksionet aritmetike dhe trigonometrike | ||
| Krahasimi dhe operacionet logjike | ||
| Paketa softuerike për përpunim me pesë boshte | Transformim me pesë boshte; kompensim i mjetit me pesë boshte; funksion rrotullimi rreth qendrës së mjetit (RTCP) | |
| Funksioni i mbrojtjes së sigurisë | Kufijtë e zonës së programueshme të përpunimit | |
| Funksioni i testimit të programit | ||
| ndalesë emergjente | ||
| Monitorimi i limitit të softuerit | ||
| Monitorimi i kontureve | ||
| Zbulimi i përplasjes së konturit | ||
| Monitorim statik | ||
| Monitorimi i vendndodhjes | ||
| monitorimi i shpejtësisë | ||
| Kufizimet e zonës së përpunimit | ||
| limiti i çift rrotullues | ||
| Funksionet e sigurisë Qarqet matëse të monitorimit të orës, mbinxehja, bateria, tensioni, memoria, çelësat e limitit, monitorimi i ventilatorit | ||
| Metoda e funksionimit | AUTOMATIKE | |
| Rregullimi JOG (manual) | ||
| Funksionimi i rrotës së dorës | ||
| Futja manuale e të dhënave të MDA-së | ||
| Diagnostika e NC dhe PLC me shfaqje teksti, ruajtës ekrani | ||
| funksionimi dhe shfaqja | Shfaqja e funksionit të vetë-diagnostikimit | Duke përfshirë modalitetin REF, modalitetin rritës (x1, x10, x100) |
| Shfaqja e vendndodhjes aktuale | ||
| Ekran grafik | ||
| shfaqja e programit | ||
| shfaqja e gabimit të programit | ||
| Shfaqja e gabimit të funksionimit | ||
| Shfaqja e shpejtësisë aktuale të prerjes | ||
| Shfaqja e menusë në kinezisht dhe anglisht | ||
| Shfaqja e informacionit të alarmit | ||
| Sete të shumëfishta të seteve të udhëzimeve të kodit M | ||
| Mbështet transferimin e të dhënave të autobusit PROFINET | ||
| komunikim të dhënash | Porta USB | Të dhënat NC, të dhënat PLC dhe programet ruhen në një disk U për të dhëna hyrëse dhe dalëse. |
| Transferimi i të dhënave Ethernet | Përmes ndërfaqes Ethernet |
Parametri kryesor
| Artikull | Specifikimet | Njësia | |||
| tavolinë pune
| madhësia e tavolinës së punës | φ1000×800 | mm | ||
| ngarkesa maksimale e lejuar | 2000 | kg | |||
| Madhësia e vrimës T | 5×18 | 个×mm | |||
| përpunim fushëveprimi
| Boshti X | 1150 | mm | ||
| Boshti Y | 1300 | mm | |||
| Boshti Z | 900 | mm | |||
| Boshti A | -150~+130 | ° | |||
| Boshti C | 360 | ° | |||
| Distanca nga fundi i boshtit deri te tavolina e punës | Maks | 1080 | mm | ||
| Min | 180 | mm | |||
| Bosht
| Vrimë konike | BT50 | |||
| Shpejtësia e vlerësuar | 1500 | r/min | |||
| shpejtësia maksimale | 10000 | ||||
| Çift rrotullues dalës S1/S6 | 191/236 | Nm | |||
| Fuqia e motorit të boshtit S1/S6 | 30/37 | kW | |||
| Boshti
| lëviz shpejt | Boshti X | 25 | m/min | |
| Boshti Y | 25 | ||||
| Boshti Z | 25 | ||||
| Shpejtësia maksimale e gramafonit | Boshti A | 15 | rpm | ||
| Boshti C | 30 | rpm | |||
| Fuqia e motorit të boshtit X/Y/Z | 3.1/4.4/2 | kW | |||
| Fuqia e motorit të boshtit të ajrit të kondicionuar | 6.3 *2/ 9.4 | kW | |||
| Boshti A | Çift rrotullues i vlerësuar | 4000×2 | Nm | ||
| Boshti C | Çift rrotullues i vlerësuar | 3000 | Nm | ||
| shkalla maksimale e ushqyerjes | X/Y/Z | 25 | m/min | ||
| A/C | 15/30 | rpm | |||
| Revista e veglave
| Forma e revistës së veglave | horizontal | |||
| metoda e zgjedhjes së mjeteve | Përzgjedhja e mjetit më të afërt me dy drejtime | ||||
| Kapaciteti i karikatorit të veglave | 30 | T | |||
| Gjatësia maksimale e mjetit | 400 | mm | |||
| Pesha maksimale e mjetit | 20 | kg | |||
| Diametri maksimal i kokës së prerësit | plot me thika | φ125 | mm | ||
| Mjet bosh ngjitur | φ180 | mm | |||
| pozicion saktësi | Standardi ekzekutiv | GB/T20957.4(ISO10791-4) | |||
| Boshti X/boshti Y/boshti Z | 0.008/0.008/0.008 | mm | |||
| Boshti B / boshti C | 8″/8″ | ||||
| përsëritje pozicion saktësi | Boshti X/boshti Y/boshti Z | 0.006/0.006/0.006 | mm | ||
| Boshti B / boshti C | 6″/6″ | ||||
| Pesha e makinës | 33000 | kg | |||
| kapaciteti total elektrik | 80 | KVA | |||
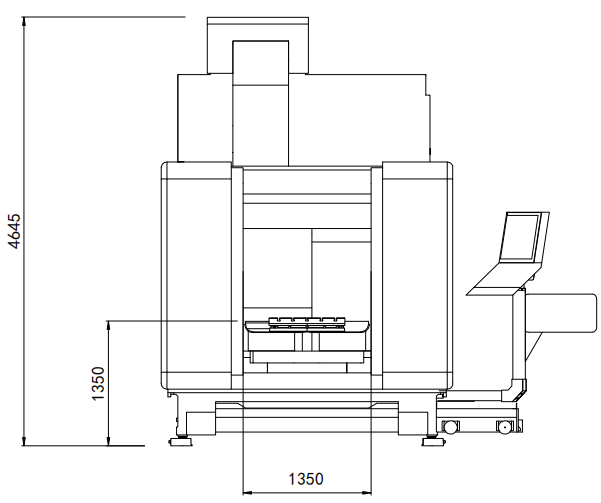
| madhësia e skicës së makinës | 7420×4770×4800 | mm | |||
Lista e Konfigurimit
Standard
|
| 1. Komponentët kryesorë (duke përfshirë bazën, kolonën, traun, pllakën rrëshqitëse, kutinë e boshtit) |
| 2. Sistemi i furnizimit me tre boshte X, Y, Z | |
| 3. Gramafon i tipit djep AC1000 | |
| 4. Bosht elektrik | |
| 5. Sistemi i kontrollit elektrik (duke përfshirë kabinetin elektrik, modulin e fuqisë, modulin servo, PLC-në, panelin e funksionimit, ekranin, njësinë e dorës, kondicionerin e kabinetit elektrik, etj.) | |
| 6. Sistemi hidraulik | |
| 7. Sistemi pneumatik | |
| 8. Sistem i centralizuar lubrifikimi | |
| 9. Ftohës uji | |
| 10. Transportues ashklash, rezervuar uji, mbledhës ashklash | |
| 11. Vizore rrjete | |
| 12. Mbulesë mbrojtëse për shinat | |
| 13. mbulesë mbrojtëse e përgjithshme e makinës | |
| 14. Sistemi i matjes së pjesës së punës | |
| 15. Instrument për vendosjen e mjeteve | |
| 16. Funksioni i kalibrimit me precizion pesë-aksorësh | |
|
| 1. 1 certifikatë konformiteti 2. Lista e paketimit 1 kopje 3. 1 komplet manuali i makinës (versioni elektronik) 4. të dhënat e kopjes rezervë të makinës 1 set (disk U) Manuali i diagnostikimit të alarmit 5.840D 1 set (versioni elektronik)/udhëzuesi i diagnostikimit 828D 1 kopje (versioni elektronik) Manuali i përdorimit të frezimit 6.840D 1 kopje (versioni elektronik)/manuali i përdorimit 828D 1 kopje (versioni elektronik) Manuali i programimit 840D 1 pjesa bazë (versioni elektronik) / Manuali i programimit 828D 1 (versioni elektronik) |
| Artikull | Markat |
| Motori dhe transmisioni me bosht X/Y/Z | Siemens, Gjermani |
| zinxhiri i energjisë | gjerman igus |
| kushinetë me vidë | Japoni NSK/NACHI |
| Udhëzues linearë | Shneeberg, Gjermani |
| Revista e veglave | Okada |
| reduktor | STOBER, Gjermani |
| Lubrifikim i centralizuar | Japoni |
| Vidë me sferë | SHUTON, Spanjë |
| Komponentët pneumatikë | SMC e Japonisë |
| Kondicioner elektrik për kabinetin | Kinë |
| ftohës uji | Kinë |
| vizore me grilë | HEIDENHAIN, Gjermani |
| Sistemi i matjes së pjesës së punës | Renishaw, Mbretëria e Bashkuar |
| Sistemi i matjes së mjeteve | Renishaw, Mbretëria e Bashkuar |
| Patrs me makinë | Specifikimet | Sasia |
| Hekur dysheku me makinë |
| 8 sete |
| Bulona spirancash |
| 8 sete |
| unaza | M30 | 2 copë |
| unaza | M36 | 2 copë |
| bresqe |
| 1 set |
| Çelësi Allen | 10 | 1 |
| Çelësi Allen | 12 | 1 |
| Çelësi Allen | 14 | 1 |
| Çelësi Allen | 19 | 1 |
| Montimi i boshtit Z |
| 1 |
| Montimi i boshtit X |
| 1 |
| Fiksimi i boshtit Y |
| 1 |
Faleminderit për Vëmendjen Tuaj!
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë të Serisë X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...