


Makinë Freze Shpimi me Kokë të Kundërt BOSM -5020-5Z
1Përdorimi i pajisjeve:
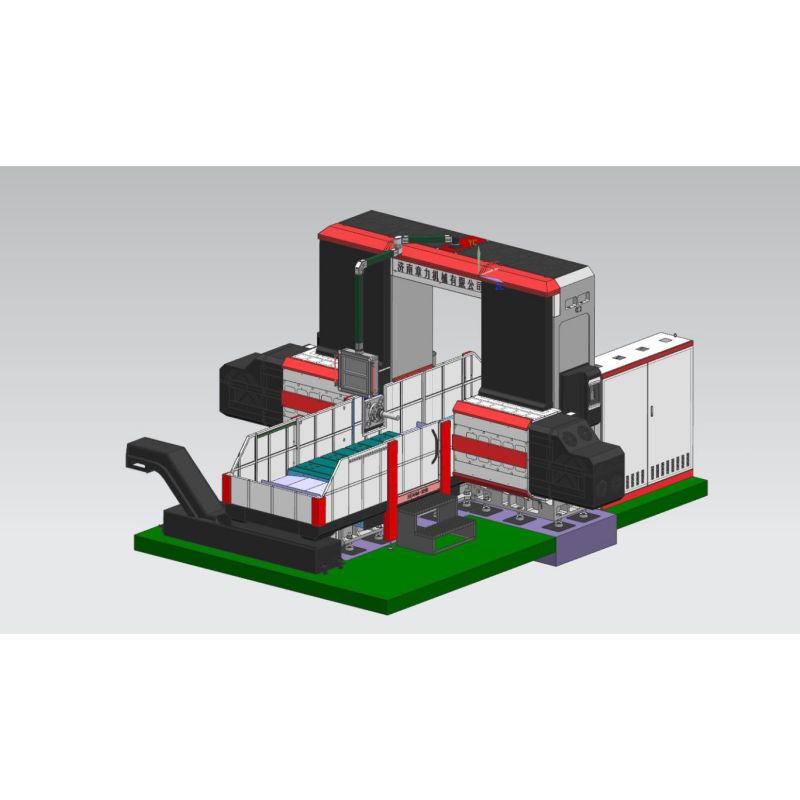
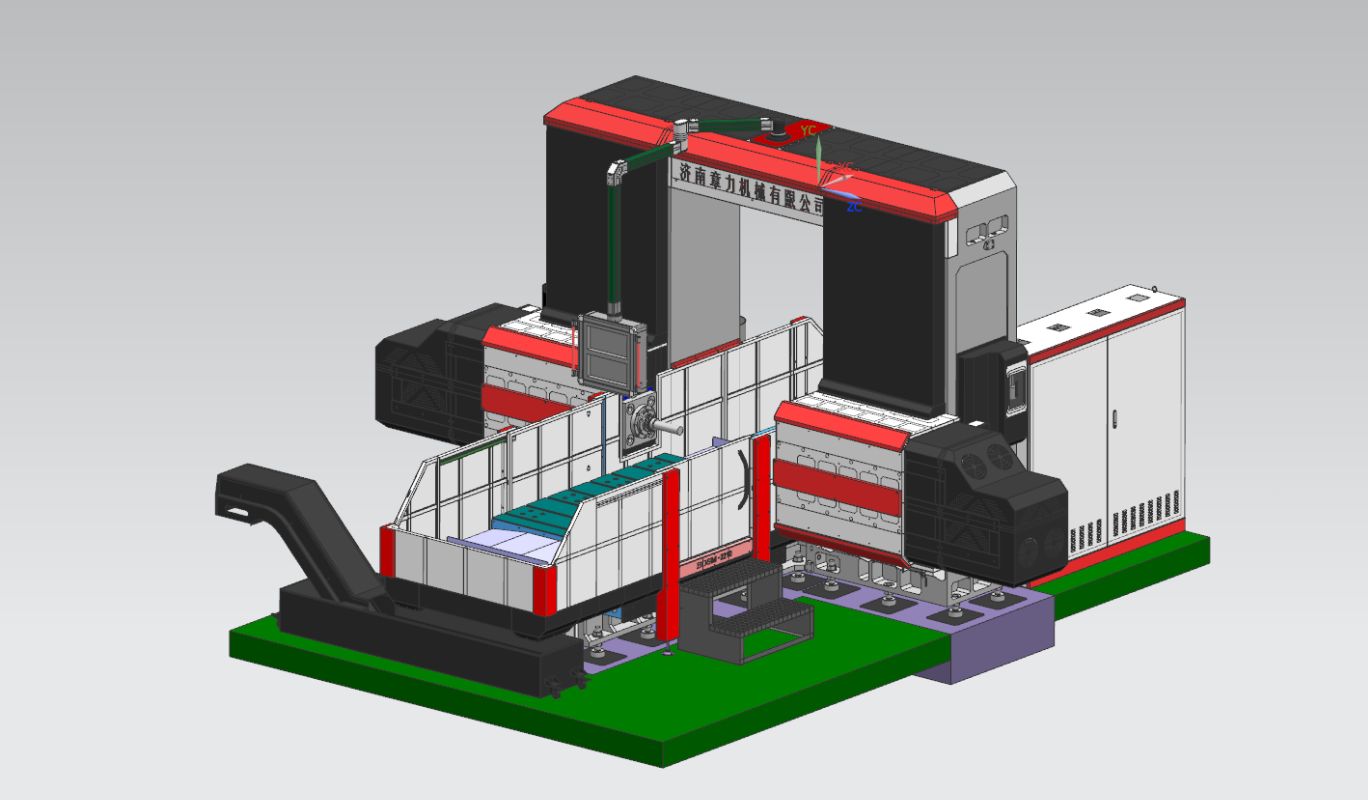
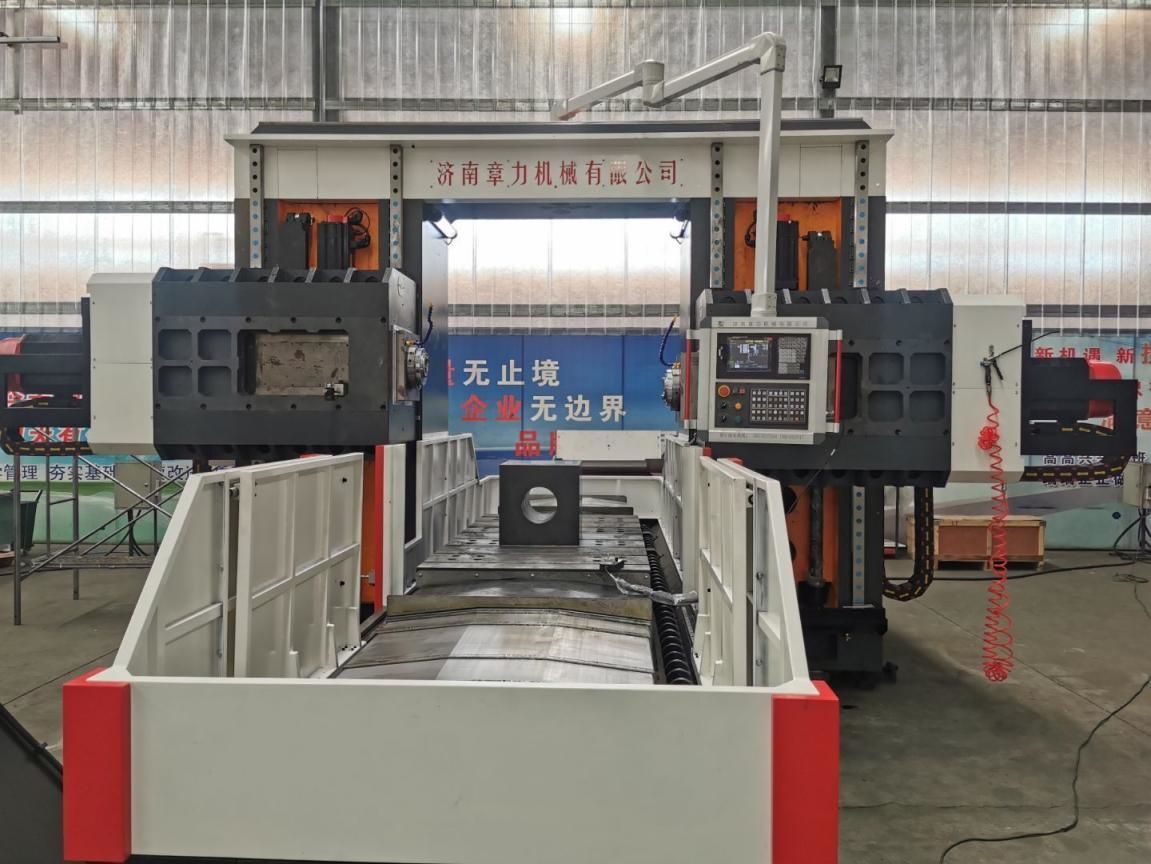
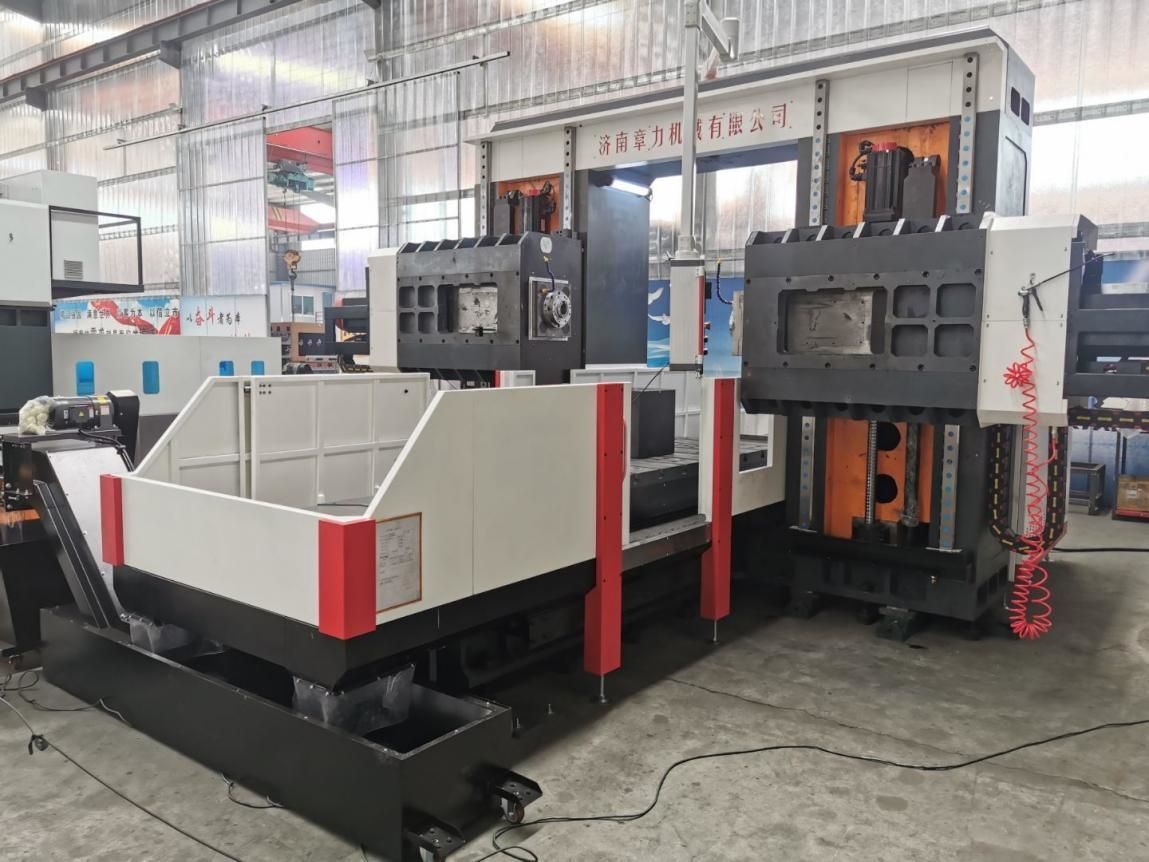
Makina mobile për shpim dhe frezim kokë më kokë CNC me dy kolona është një makinë e posaçme për copa pune simetrike të makinerive inxhinierike. Makina është e pajisur me një tavolinë pune të lëvizshme speciale dhe dy sete deshësh horizontale, të cilët mund të realizojnë shpim, frezim, shpim dhe përpunime të tjera të copës së punës brenda diapazonit efektiv të goditjes, copa e punës mund të përpunohet në vend në të njëjtën kohë (nuk ka nevojë për shtrëngim dytësor), shpejtësi të lartë ngarkimi dhe shkarkimi, shpejtësi të lartë pozicionimi, saktësi të lartë përpunimi dhe efikasitet të lartë përpunimi.
2Struktura e pajisjeve:
2.1. Komponentët kryesorë të Makinerisë
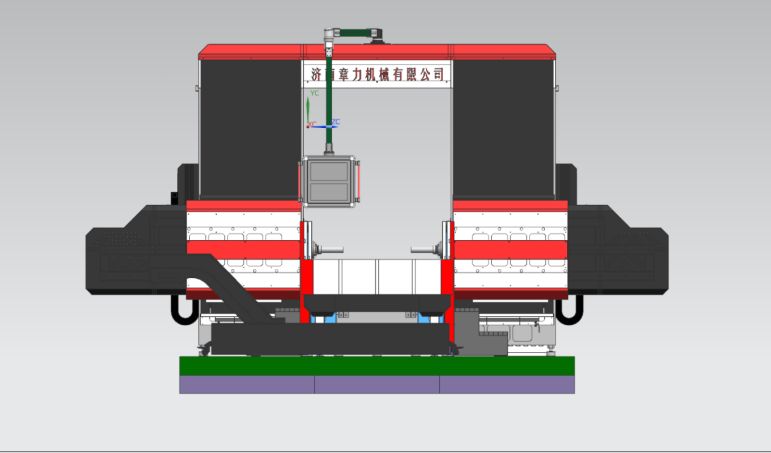
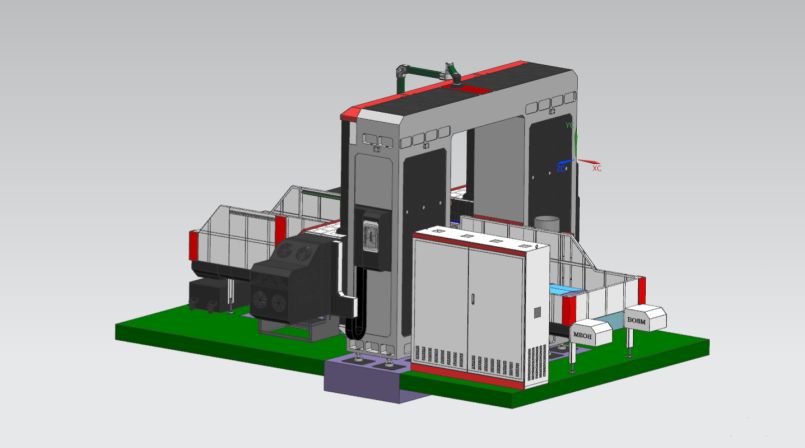
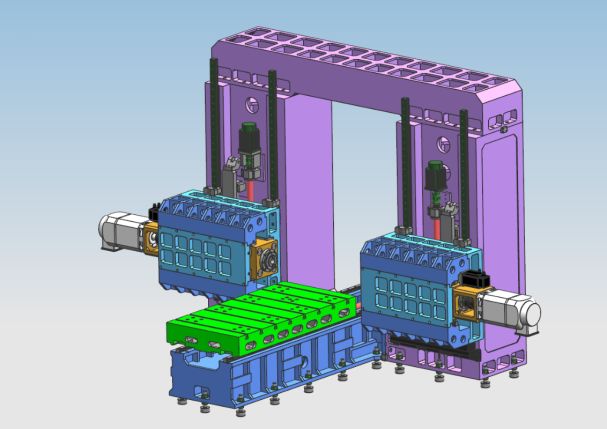
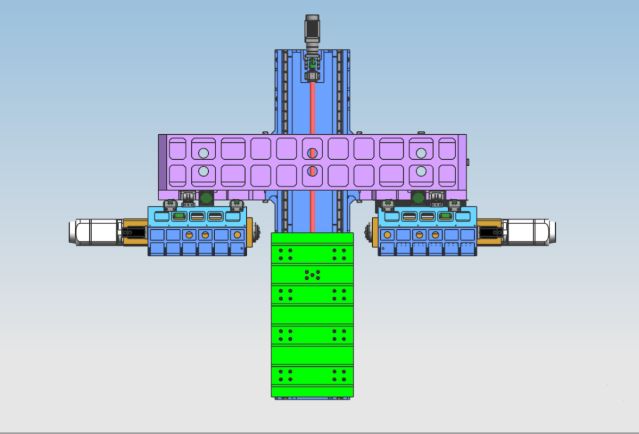
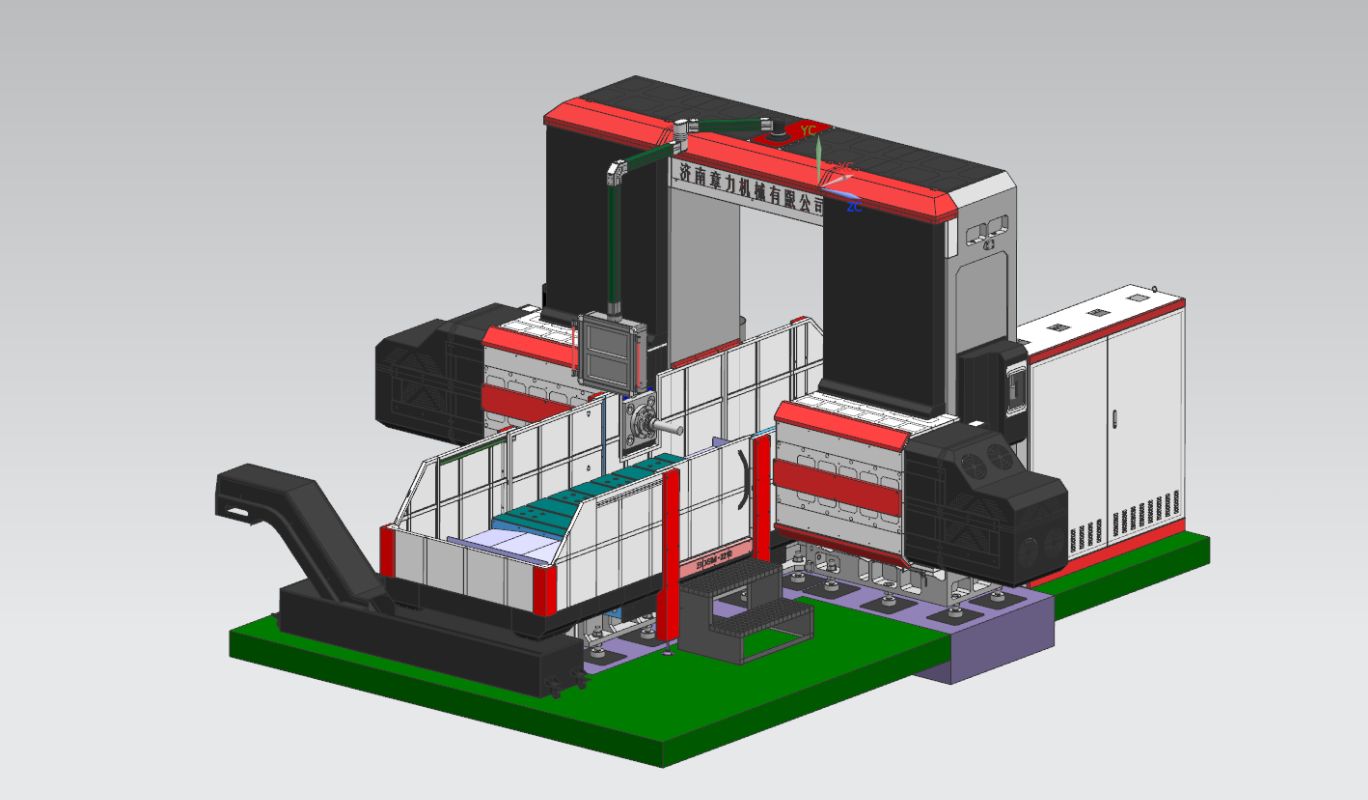
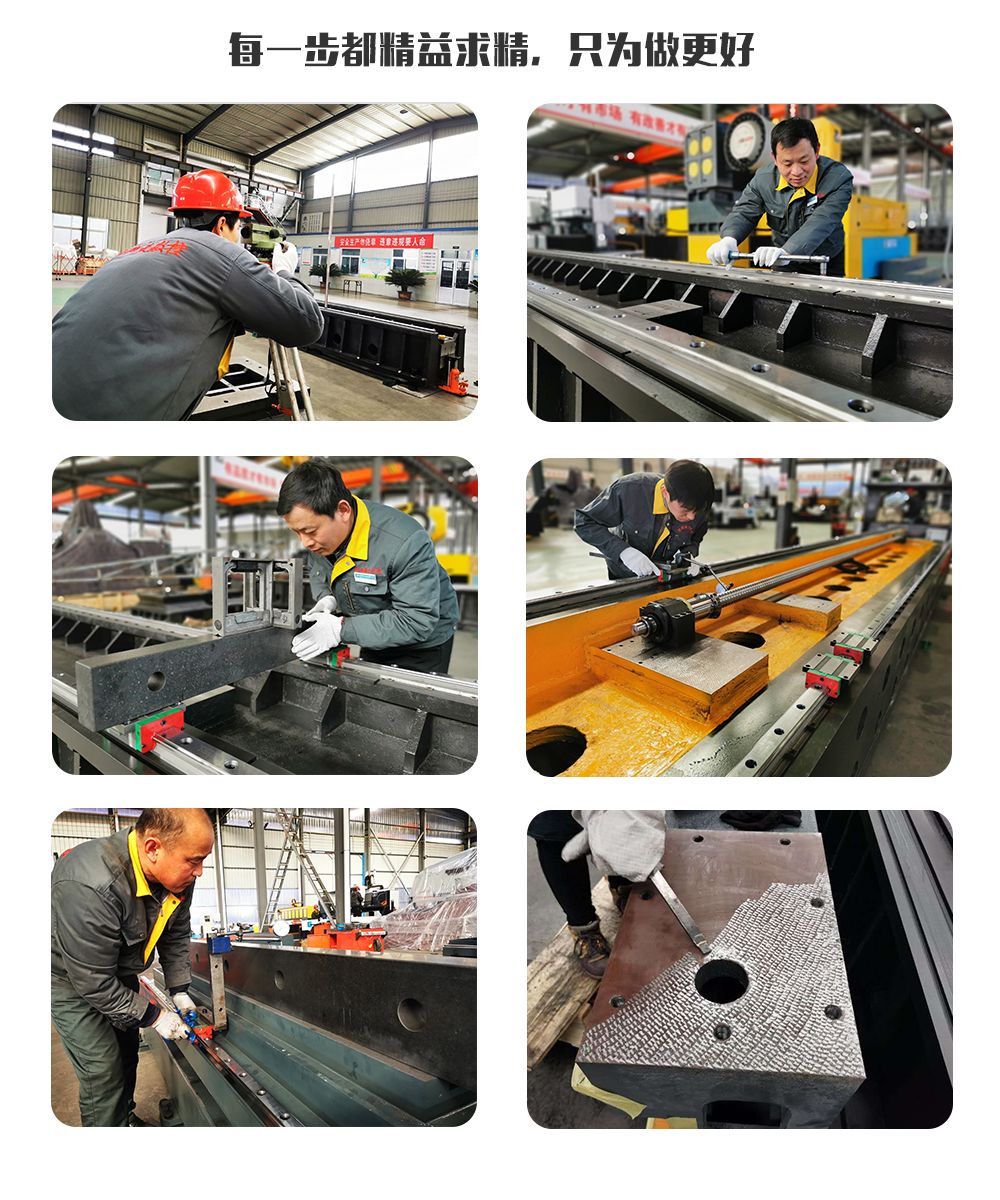
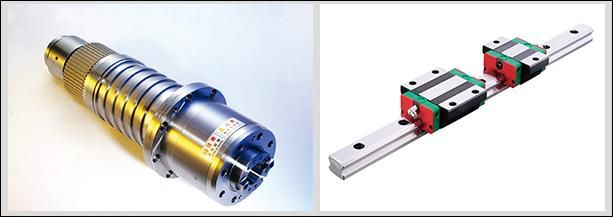
Shtrati, tavolina e punës, kolonat majtas dhe djathtas, trarët, trarët lidhës të portalit, shalët, dashët etj., janë të gjitha të bëra nga formim rëre rrëshire, derdhje hekuri gri 250 me cilësi të lartë, të pjekur në gropë rëre të nxehtë → plakje me dridhje → pjekje në furrë → plakje me dridhje → përpunim i ashpër → plakje me dridhje → pjekje në furrë → plakje me dridhje → përfundim, eliminojnë plotësisht stresin negativ të pjesëve dhe mbajnë performancën e pjesëve të qëndrueshme. Shtrati i fiksuar, kolonat majtas dhe djathtas, porta dhe tavolina e punës lëvizin; Makina ka funksione frezimi, shpimi, prerjeje, shpimi, thellimi, prerjeje dhe të tjera, metoda e ftohjes së mjetit është ftohje e jashtme, Makina përmban 5 akse ushqyese, të cilat mund të realizojnë lidhje me 4 akse, 5 akse me veprim të vetëm, 2 koka fuqie, boshti i makinës dhe koka fuqie tregohen në figurën më poshtë.
2.2. Struktura kryesore e pjesës së ushqimit të transmetimit aksial
2.2.1. Boshti X: Tavolina e punës rrotullohet anash përgjatë shinës udhëzuese të shtratit të fiksuar.
Transmetimi në boshtin X: Motori servo AC dhe reduktori planetar me precizion të lartë përdoren për të drejtuar tryezën e punës përmes transmisionit me vidë topi për të realizuar lëvizjen lineare në boshtin X.
Forma e shinave udhëzuese: vendosni dy shina udhëzuese lineare me precizion të lartë dhe rezistencë të lartë
2.2.2.Aksi Y1: Koka e fuqisë dhe një dash janë instaluar vertikalisht në anën e përparme të kolonës dhe lëvizin në mënyrë reciproke majtas dhe djathtas përgjatë shinës udhëzuese të kolonës.
Transmetimi i boshtit Y1: Motori servo AC përdoret për të drejtuar vidën e topit për të drejtuar shalën për të lëvizur dhe për të realizuar lëvizjen lineare të boshtit Y1.
Forma e shinës udhëzuese: 4 copë shina udhëzuese lineare të tipit 45.
2.2.3. Boshti Y2: Ram i dytë i kokës së fuqisë është instaluar vertikalisht në anën e përparme të kolonës dhe rrotullohet majtas dhe djathtas përgjatë shinës udhëzuese të kolonës.
Transmetimi i boshtit Y2: Motori servo AC përdoret për të drejtuar vidën e topit për të drejtuar lëvizjen e shalës për të realizuar lëvizjen lineare të boshtit Y1.
Forma e shinës udhëzuese: 4 copë shina udhëzuese lineare të tipit 45
2.2.4. Boshti Z1: Shalja rrëshqitëse e kokës së fuqisë është instaluar vertikalisht në anën e përparme të kolonës së djathtë dhe lëviz lart e poshtë përgjatë shinës udhëzuese të kolonës.
Transmetimi i boshtit Z1: Motori servo AC dhe reduktori planetar me precizion të lartë përdoren për të drejtuar dashin për të lëvizur përmes vidës së topit për të realizuar lëvizjen lineare të boshtit Z1.
Forma e shinës udhëzuese: 2 shina udhëzuese lineare të tipit 65
2.2.5.Aksi Z2: Shalja rrëshqitëse e kokës së fuqisë instalohet vertikalisht në anën e përparme të kolonës së djathtë dhe lëviz lart e poshtë përgjatë shinës udhëzuese të kolonës.
Transmetimi i boshtit Z1: Motori servo AC plus reduktori planetar me precizion të lartë përdoret për të drejtuar dashin për të lëvizur përmes vidës së topit për të realizuar lëvizjen lineare të boshtit Z2.
Forma e shinës udhëzuese: 2 shina udhëzuese lineare të tipit 65
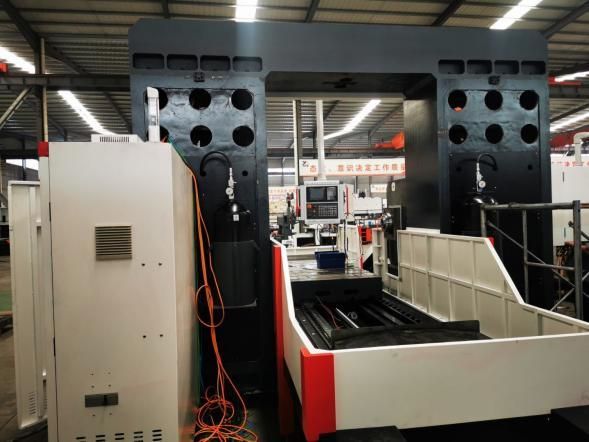
Kolonë derdhjeje HT250 me cilësi të lartë, 2 copë shina udhëzuese lineare për punë të rëndë të tipit 65
Koka e shpimit dhe frezimit (duke përfshirë kokën e shpimit 1 dhe 2) është një dash katror i përbërë, dhe drejtimi i lëvizjes udhëhiqet nga 4 shina udhëzuese me rul linear. Transmetuesi përdor një motor servo AC për të vënë në lëvizje çiftin e vidave me top preciz. Makina është e pajisur me një shufër balancimi të azotit. Zvogëlon kapacitetin mbajtës të kokës së makinës në vidë dhe motor servo. Motori i boshtit Z ka një funksion frenimi automatik. Në rast të ndërprerjes së energjisë, freni automatik do ta mbajë boshtin e motorit fort në mënyrë që të mos rrotullohet. Gjatë punës, kur maja e shpimit nuk e prek pjesën e punës, ajo do të ushqehet me shpejtësi; kur maja e shpimit prek pjesën e punës, ajo do të kalojë automatikisht në furnizim pune. Kur maja e shpimit depërton në pjesën e punës, ajo do të kalojë automatikisht në kthim të shpejtë; kur fundi i majës së shpimit largohet nga pjesa e punës dhe arrin pozicionin e caktuar, ajo do të lëvizë në pozicionin tjetër të vrimës për të realizuar qarkullimin automatik. Dhe mund të realizojë funksionet e shpimit të vrimave të verbëra, frezimit, prerjes së çarjeve, heqjes automatike të çarjeve, etj., gjë që përmirëson produktivitetin e punës.
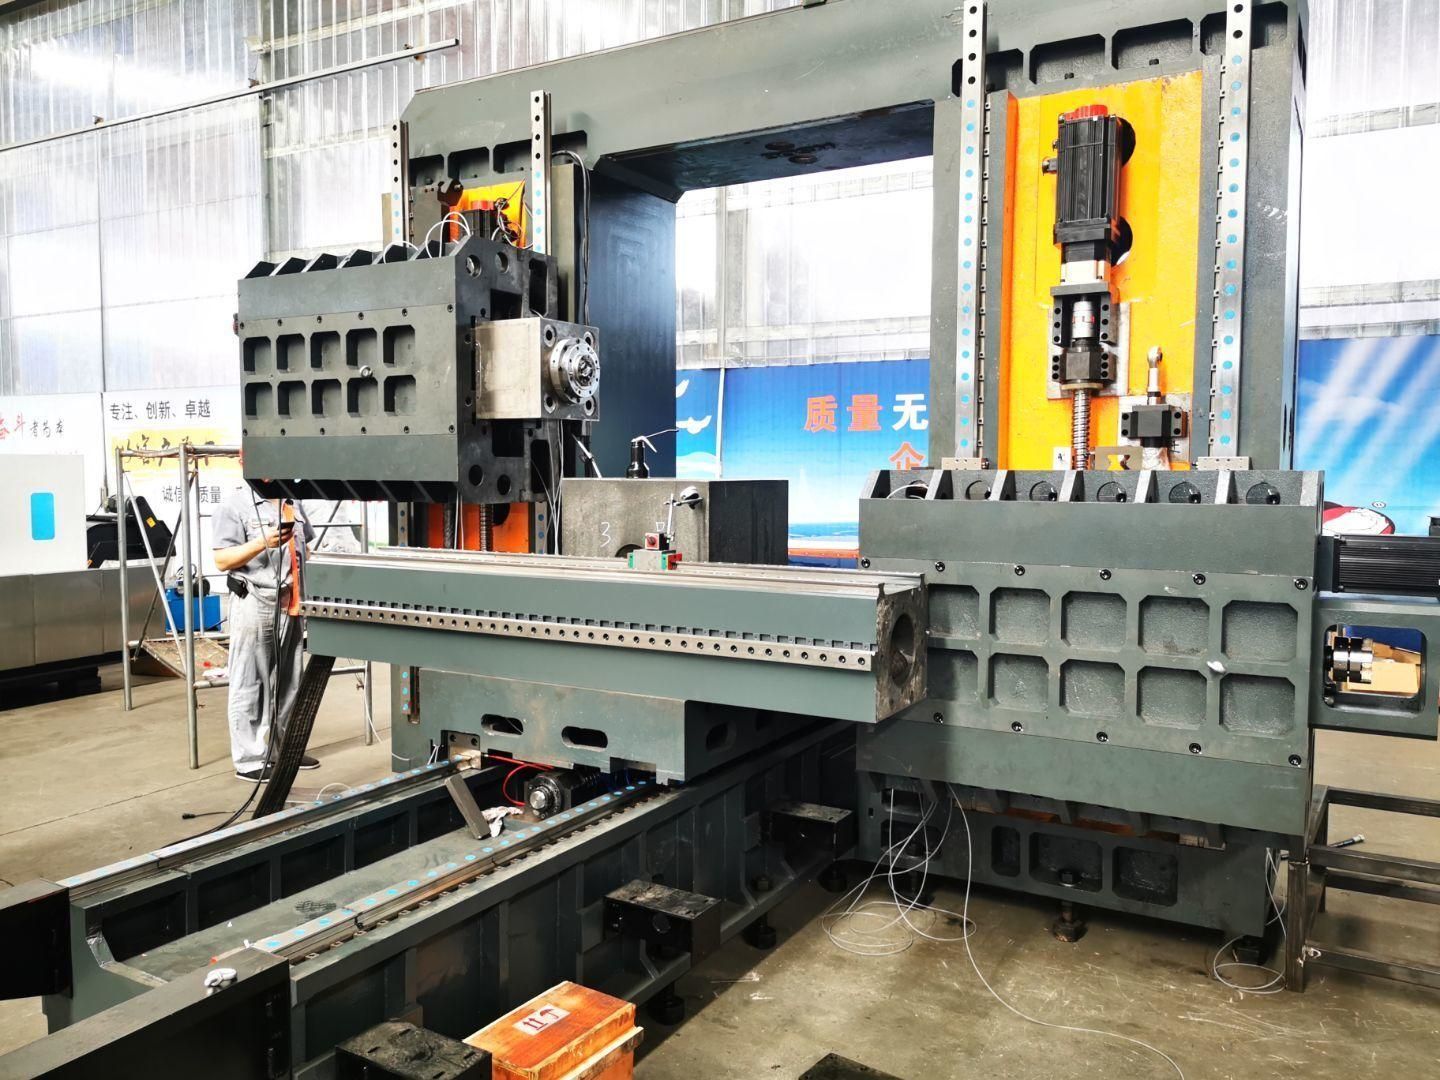
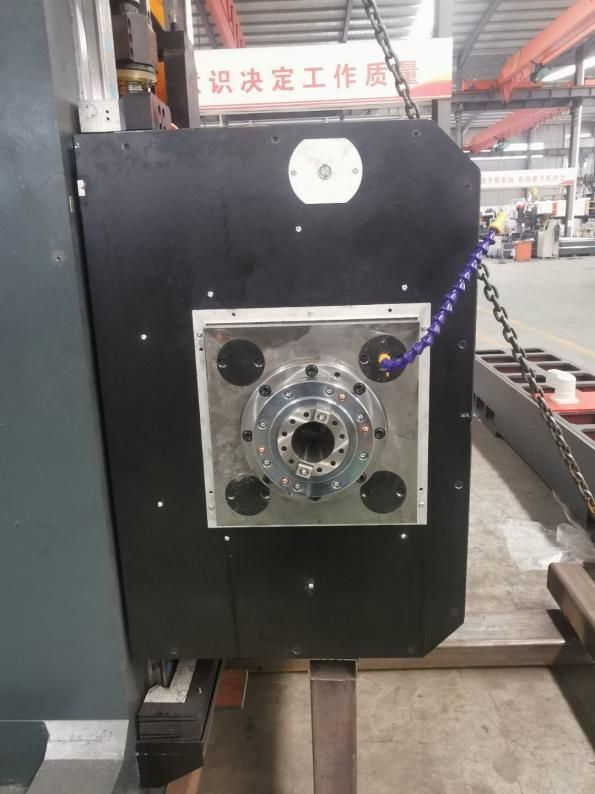
Koka e fuqisë së dashit katror të përbërë me goditje 500 mm përdor udhëzues linearë në vend të futjeve tradicionale për të përmirësuar shumë saktësinë e udhëzimit duke ruajtur ngurtësinë e dashit katror.
2.3. Heqja e çipave dhe ftohja
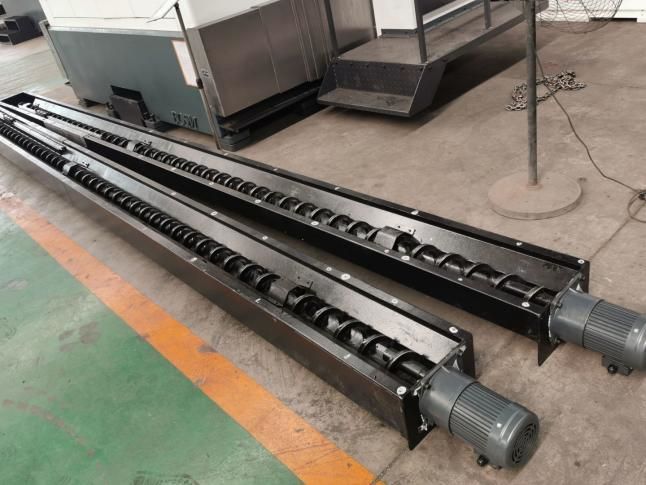
Në të dyja anët poshtë tavolinës së punës janë instaluar transportues spiralë dhe zinxhirë të sheshtë për copa, dhe copat mund të transportohen automatikisht në transportuesin e copave në fund përmes dy fazave të pllakave spirale dhe zinxhirë për të realizuar prodhim të civilizuar. Në rezervuarin e ftohësit të transportuesit të copave ka një pompë ftohëse, e cila mund të përdoret për ftohje të jashtme të mjetit për të siguruar performancën dhe jetëgjatësinë e mjetit, dhe ftohësi mund të riciklohet.
3Sistem kontrolli numerik dixhital i plotë:
3.1. Me funksionin e thyerjes së çipave, koha dhe cikli i thyerjes së çipave mund të caktohen në ndërfaqen njeri-makinë.
3.2. E pajisur me funksionin e ngritjes së mjetit, distanca e ngritjes së mjetit mund të vendoset në ndërfaqen njeri-makinë. Kur arrihet distanca, mjeti ngrihet shpejt, pastaj copat hidhen tutje dhe më pas përparojnë shpejt në sipërfaqen e shpimit dhe shndërrohen automatikisht në punë.
3.3. Kutia e kontrollit të funksionimit të centralizuar dhe njësia e dorës përdorin sistemin e kontrollit numerik dhe janë të pajisura me ndërfaqe USB dhe ekran LCD me kristale të lëngshme. Për të lehtësuar programimin, ruajtjen, shfaqjen dhe komunikimin, ndërfaqja e funksionimit ka funksione të tilla si dialogu njeri-makinë, kompensimi i gabimeve dhe alarmi automatik.
3.4. Pajisja ka funksionin e parapamjes dhe ri-inspektimit të pozicionit të vrimës para përpunimit, dhe funksionimi është shumë i përshtatshëm.
4Lubrifikim automatik
Çiftet e shinave udhëzuese lineare precize të makinës, çiftet e vidave me sfera precize dhe çiftet e tjera të lëvizjes me precizion të lartë janë të pajisura me sisteme automatike lubrifikimi. Pompa automatike lubrifikuese nxjerr vaj nën presion dhe dhoma e vajit të lubrifikuesit sasior hyn në vaj. Pasi dhoma e vajit të mbushet me vaj, kur presioni i sistemit rritet në 1.4-1.75Mpa, çelësi i presionit në sistem mbyllet, pompa ndalet dhe valvula e shkarkimit shkarkohet në të njëjtën kohë. Kur presioni i vajit në rrugë bie nën 0.2Mpa, lubrifikuesi sasior fillon të mbushë pikën e lubrifikimit dhe përfundon një mbushje vaji. Për shkak të furnizimit të saktë me vaj të injektorit sasior të vajit dhe zbulimit të presionit të sistemit, furnizimi me vaj është i besueshëm, duke siguruar që të ketë një film vaji në sipërfaqen e secilës çift kinematik, duke zvogëluar fërkimin dhe konsumimin, dhe duke parandaluar dëmtimin e strukturës së brendshme të shkaktuar nga mbinxehja, për të siguruar saktësinë dhe jetëgjatësinë e Makinerisë. Krahasuar me çiftin e shinave udhëzuese rrëshqitëse, çifti i shinave udhëzuese lineare rrotulluese i përdorur në këtë Makinë ka një sërë përparësish:
① Ndjeshmëria ndaj lëvizjes është e lartë, koeficienti i fërkimit të shinës udhëzuese rrotulluese është i vogël, vetëm 0.0025~0.01, dhe fuqia lëvizëse është shumë e reduktuar, që është ekuivalente vetëm me 1/10 e makinerive të zakonshme.
② Dallimi midis fërkimit dinamik dhe statik është shumë i vogël, dhe performanca e ndjekjes është e shkëlqyer, domethënë, intervali kohor midis sinjalit të drejtimit dhe veprimit mekanik është jashtëzakonisht i shkurtër, gjë që është e favorshme për përmirësimin e shpejtësisë së reagimit dhe ndjeshmërisë së sistemit të kontrollit numerik.
③ Është i përshtatshëm për lëvizje lineare me shpejtësi të lartë, dhe shpejtësia e tij e menjëhershme është rreth 10 herë më e lartë se ajo e shinave udhëzuese rrëshqitëse.
④ Mund të realizojë lëvizje pa boshllëqe dhe të përmirësojë ngurtësinë e lëvizjes së sistemit mekanik.
⑤ Prodhuar nga prodhues profesionistë, ka saktësi të lartë, shkathtësi të mirë dhe mirëmbajtje të lehtë.
5.Inspektim me lazer tre-aksor:
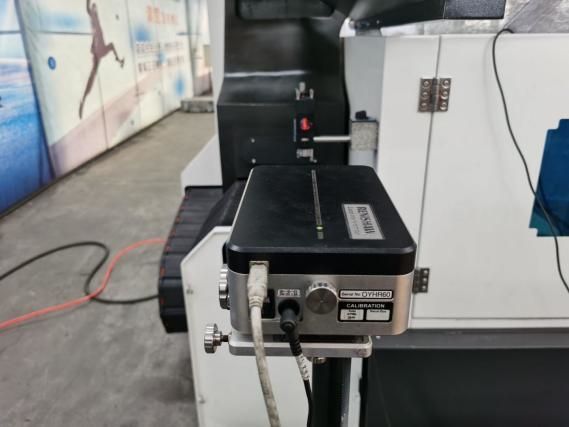
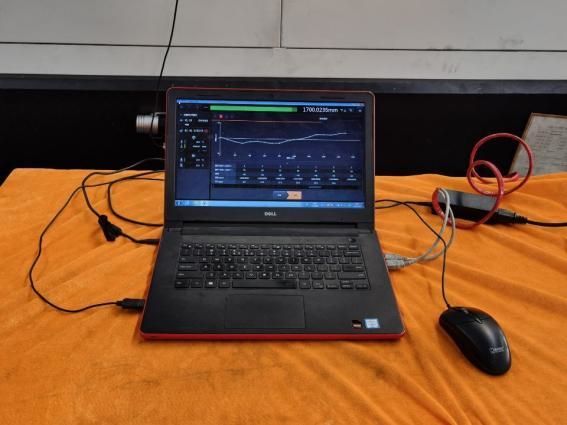
Çdo makinë e Bosman kalibrohet nga interferometri lazer i kompanisë RENISHAW në Mbretërinë e Bashkuar për të inspektuar dhe kompensuar me saktësi gabimin e pjerrësisë, reagimin prapa, saktësinë e pozicionimit, saktësinë e pozicionimit të përsëritur, etj., për të siguruar stabilitetin dinamik, statik dhe saktësinë e përpunimit të makinës. Inspektimi i shufrës sferike Çdo makinë përdor një shufër sferike nga kompania britanike RENISHAW për të kalibruar saktësinë e vërtetë të rrethit dhe saktësinë gjeometrike të makinës, dhe për të kryer eksperimente prerjeje rrethore në të njëjtën kohë për të siguruar saktësinë e përpunimit 3D dhe saktësinë rrethore të makinës.
6Mjedisi i përdorimit të makinës:
6.1. Kërkesat e mjedisit të përdorimit të pajisjeve
Mbajtja e një niveli konstant të temperaturës së ambientit është një faktor thelbësor për përpunimin preciz.
(1) Kërkesat e disponueshme për temperaturën e ambientit janë nga -10°C deri në 35°C, kur temperatura e ambientit është 20°C, lagështia duhet të jetë nga 40% deri në 75%.
(2) Për të mbajtur saktësinë statike të Makinerisë brenda diapazonit të specifikuar, temperatura optimale e ambientit kërkohet të jetë nga 15°C deri në 25°C, dhe ndryshimi i temperaturës nuk duhet të kalojë ±2°C/24 orë.
6.2. Tensioni i furnizimit me energji: 3 faza, 380V, brenda diapazonit prej ±10% luhatje të tensionit, frekuenca e furnizimit me energji: 50HZ.
6.3. Nëse tensioni në zonën e përdorimit është i paqëndrueshëm, Makina duhet të pajiset me një furnizim me energji të stabilizuar për të siguruar funksionimin normal të Makinerisë.
6.4. Makina duhet të ketë tokëzim të besueshëm: teli i tokëzimit është një tel bakri, diametri i telit nuk duhet të jetë më i vogël se 10 mm² dhe rezistenca e tokëzimit duhet të jetë më e vogël se 4 ohm.
6.5. Për të siguruar performancën normale të punës së pajisjes, nëse ajri i kompresuar i burimit të ajrit nuk mund të përmbushë kërkesat e burimit të ajrit, një komplet pajisjesh për pastrimin e burimit të ajrit (dehumidifikim, heqje yndyre, filtrim) duhet të shtohet përpara marrjes së ajrit të Makinerisë.
6.6. Mbajeni pajisjen larg rrezeve të diellit direkte, burimeve të dridhjeve dhe nxehtësisë, gjeneratorëve me frekuencë të lartë, makinave elektrike të saldimit etj., në mënyrë që të shmangni dështimin e prodhimit të makinës ose humbjen e saktësisë së saj.
7Parametrat teknikë:
| Model | 5020-5Z | |
| Madhësia maksimale e përpunimit të pjesës së punës | Gjatësia × gjerësia × lartësia (mm) | 5000×2000×2500 |
| Ushqyerja maksimale e Gantry-t | Gjerësia (mm) | 2300 |
| madhësia e tavolinës së punës | Gjatësia X Gjerësia (mm) | 5000*2000 |
| Udhëtim në tavolinë | Tavolina e punës lëviz para dhe mbrapa (mm) | 5000 |
| Ngritje e dyfishtë e dashit lart e poshtë | Lëvizja lart dhe poshtë e dashit (mm) | 2500 |
| Kokë shpimi horizontale e tipit dash, kokë fuqie një, dy | Sasia (2) | 2 |
| Kokë shpimi horizontale e tipit dash, kokë fuqie një, dy | Konik boshti | BT50 |
| Shpejtësia e boshtit (r/min) | 30~5000 | |
| Fuqia e motorit servo me bosht (kW) | 37*2 | |
| Distanca midis qendrave të skajeve të hundës së dy boshteve (mm) | 1500-2500 mm | |
| Goditja majtas dhe djathtas e një dashi të vetëm (mm) | 500 | |
| Goditja e majtë dhe e djathtë e dashit të dyfishtë (mm) | 1000 | |
| Saktësia e Pozicionimit Bidireksional | 300mm*300mm | ±0.025 |
| Saktësia e pozicionimit të përsëritur në dy drejtime | 300mm*300mm | ±0.02 |
| Pesha bruto (t) | (rreth) 55 | Pesha bruto (t) |
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë Serie X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...