


Makineri Specifike për Valvulën HG40/50Q

Konfigurimi i Produktit
Karakteristikat
Përpunim i gjithanshëm:
Mbështet tornimin e rrathëve të jashtëm, faqeve fundore, sipërfaqeve konike, kanaleve të saldimit dhe harqeve rrethore, duke mbuluar kërkesat e përpunimit të komponentëve të valvulës kryesore.
Përpunimi me saktësi të lartë i kanaleve të saldimit siguron performancë të vulosjes së valvulave; përfundim sipërfaqësor superior (Ra 0.8–1.6) për harqe rrethore.
Pajtueshmëria e Automatizimit:
I pajtueshëm me sisteme të automatizuara siç janë krahët robotikë dhe sistemet e ushqyerjes, duke mundësuar integrim të përsosur në linjat e automatizimit të valvulave për prodhim të vazhdueshëm.
Shpejtësia e shpejtë e përshkimit të boshtit X/Z prej 20 m/min rrit efikasitetin e përpunimit.
Stabilitet dhe Besueshmëri:
Struktura e integruar e shtratit të pjerrët 45° rrit ngurtësinë dhe stabilitetin për operacione prerjeje të rënda.
Dizajni i kullës tre-drejtimëshe (mbajtësja e veglave: □25×25) zvogëlon kohën e ndërrimit të veglave, ideale për përpunimin në masë.
Performancë me precizion të lartë:
Shpejtësia maksimale e boshtit prej 3000 r/min me saktësi pozicionimi të përsëritur prej 0.005 mm (boshti X)/0.008 mm (boshti Z).
Udhëzuesit linearë dhe mekanizmat me vidë sferike sigurojnë stabilitetin e përpunimit dhe ruajtjen e saktësisë afatgjatë.
Përfundim:
Është i përshtatshëm për kthimin e rrethit të jashtëm, sipërfaqes fundore, sipërfaqes konike, brazdës së saldimit dhe harkut rrethor të valvulave.
Mund të përputhet me mekanizma të ndryshëm automatizimi dhe të lidhet me linjat e automatizimit të prodhimit të valvulave.
Aplikacionet
Industritë:Petrokimi, energji, ndërtim anijesh, makineri të përgjithshme.
Skenarët:Përpunim me precizion të lartë të komponentëve kritikë të valvulave (p.sh., valvola sferike, valvola porte, valvola globale), veçanërisht i përshtatshëm për integrimin në linjat e automatizuara të prodhimit.
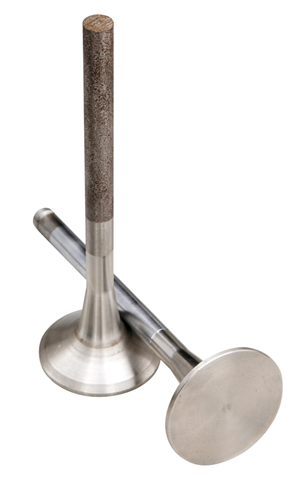
Specifikimet Teknike
| Parametri | Emri | njësi | HG40/50Q |
| Shtrat | Konfigurimi i shtratit | / | Shtrat i pjerrët 45° Baza integrale e shtratit |
| Lartësia e Qendrës | Lartësia e Qendrës | mm | 350 |
| Diapazoni i punës | Diametri maksimal i rrotullimit në shtrat | mm | φ420 |
| Hapësira e udhërrëfyesit X/Z | mm | X:240/Z:320 | |
| Diametri maksimal i kthesës | mm | Disk: φ350, Bosht: φ280 | |
| Gjatësia maksimale e përpunimit | mm | 500 | |
| Furnizim | Lëvizja maksimale e boshtit X (Kryq) | mm | 220 |
| Shpejtësi e lartë lëvizjeje e boshtit X/Z | m/min | 20/20 | |
| Gjerësia e Udhëzuesit Linear (boshti X/Z) | mm | X:35/Z:35 | |
| Montimi i vidave me sferë (boshti X/Z) | mm | X:3210/Z:4010 | |
| Bosht | Specifikimet e Kokës së Boshtit | HSK | A2-6 |
| Konik i boshtit të boshtit | / | 80# Kon Metrik | |
| Diametri i vrimës së boshtit | mm | φ65 | |
| Dalja e boshtit | mm | 0.005 | |
| Shpejtësia maksimale e boshtit | r/min | 3000 | |
| Kullë | Lloji i kullës |
| Tavolinë thikash trepalëshe 1 copë |
| Specifikimi i Mbajtëses së Veglave | mm | □25*25 | |
| Bosht me bosht | Sistemi i Kontrollit i Përputhshëm | vendosur | 1 |
| Fuqia kryesore e motorit | Fuqia e Servomotorit të Boshtit | kw | 7.5 |
| Metoda e Heqjes së Çipave | operohet manualisht | ||
| Pesha |
| kg | 3150 |
| Saktësia e përpunimit | Precizion pozicionimi përsëritës X/Z | mm | 0.005/0.008 |
| Rrumbullakosje | mm | 0.005 | |
| Konsistenca e diametrit | mm | 0.015/300 | |
| Rrafshësi | mm | 0.02/300 (vetëm konkave) | |
| Vrazhdësia e Sipërfaqes (Alumini/Çeliku) | Ra | 0.8~1.6 | |
| Mbulesë mbrojtëse | Mbyllje e plotë me derë rrëshqitëse | vendosur | 1 |
Përpunim i gjithanshëm:
Mbështet tornimin e rrathëve të jashtëm, faqeve fundore, sipërfaqeve konike, kanaleve të saldimit dhe harqeve rrethore, duke mbuluar kërkesat e përpunimit të komponentëve të valvulës kryesore.
Përpunimi me saktësi të lartë i kanaleve të saldimit siguron performancë të vulosjes së valvulave; përfundim sipërfaqësor superior (Ra 0.8–1.6) për harqe rrethore.
Pajtueshmëria e Automatizimit:
I pajtueshëm me sisteme të automatizuara siç janë krahët robotikë dhe sistemet e ushqyerjes, duke mundësuar integrim të përsosur në linjat e automatizimit të valvulave për prodhim të vazhdueshëm.
Shpejtësia e shpejtë e përshkimit të boshtit X/Z prej 20 m/min rrit efikasitetin e përpunimit.
Stabilitet dhe Besueshmëri:
Struktura e integruar e shtratit të pjerrët 45° rrit ngurtësinë dhe stabilitetin për operacione prerjeje të rënda.
Dizajni i kullës tre-drejtimëshe (mbajtësja e veglave: □25×25) zvogëlon kohën e ndërrimit të veglave, ideale për përpunimin në masë.
Performancë me precizion të lartë:
Shpejtësia maksimale e boshtit prej 3000 r/min me saktësi pozicionimi të përsëritur prej 0.005 mm (boshti X)/0.008 mm (boshti Z).
Udhëzuesit linearë dhe mekanizmat me vidë sferike sigurojnë stabilitetin e përpunimit dhe ruajtjen e saktësisë afatgjatë.
Përfundim:
Është i përshtatshëm për kthimin e rrethit të jashtëm, sipërfaqes fundore, sipërfaqes konike, brazdës së saldimit dhe harkut rrethor të valvulave.
Mund të përputhet me mekanizma të ndryshëm automatizimi dhe të lidhet me linjat e automatizimit të prodhimit të valvulave.
| Parametri | Emri | njësi | HG40/50Q |
| Shtrat | Konfigurimi i shtratit | / | Shtrat i pjerrët 45° Baza integrale e shtratit |
| Lartësia e Qendrës | Lartësia e Qendrës | mm | 350 |
| Diapazoni i punës | Diametri maksimal i rrotullimit në shtrat | mm | φ420 |
| Hapësira e udhërrëfyesit X/Z | mm | X:240/Z:320 | |
| Diametri maksimal i kthesës | mm | Disk: φ350, Bosht: φ280 | |
| Gjatësia maksimale e përpunimit | mm | 500 | |
| Furnizim | Lëvizja maksimale e boshtit X (Kryq) | mm | 220 |
| Shpejtësi e lartë lëvizjeje e boshtit X/Z | m/min | 20/20 | |
| Gjerësia e Udhëzuesit Linear (boshti X/Z) | mm | X:35/Z:35 | |
| Montimi i vidave me sferë (boshti X/Z) | mm | X:3210/Z:4010 | |
| Bosht | Specifikimet e Kokës së Boshtit | HSK | A2-6 |
| Konik i boshtit të boshtit | / | 80# Kon Metrik | |
| Diametri i vrimës së boshtit | mm | φ65 | |
| Dalja e boshtit | mm | 0.005 | |
| Shpejtësia maksimale e boshtit | r/min | 3000 | |
| Kullë | Lloji i kullës | Tavolinë thikash trepalëshe 1 copë | |
| Specifikimi i Mbajtëses së Veglave | mm | □25*25 | |
| Bosht me bosht | Sistemi i Kontrollit i Përputhshëm | vendosur | 1 |
| Fuqia kryesore e motorit | Fuqia e Servomotorit të Boshtit | kw | 7.5 |
| Metoda e Heqjes së Çipave | operohet manualisht | ||
| Pesha | kg | 3150 | |
| Saktësia e përpunimit | Precizion pozicionimi përsëritës X/Z | mm | 0.005/0.008 |
| Rrumbullakosje | mm | 0.005 | |
| Konsistenca e diametrit | mm | 0.015/300 | |
| Rrafshësi | mm | 0.02/300 (vetëm konkave) | |
| Vrazhdësia e Sipërfaqes (Alumini/Çeliku) | Ra | 0.8~1.6 | |
| Mbulesë mbrojtëse | Mbyllje e plotë me derë rrëshqitëse | vendosur | 1 |
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë të Serisë X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...