


5 Akse Frezim i Njëkohshëm Tornim 80P-C
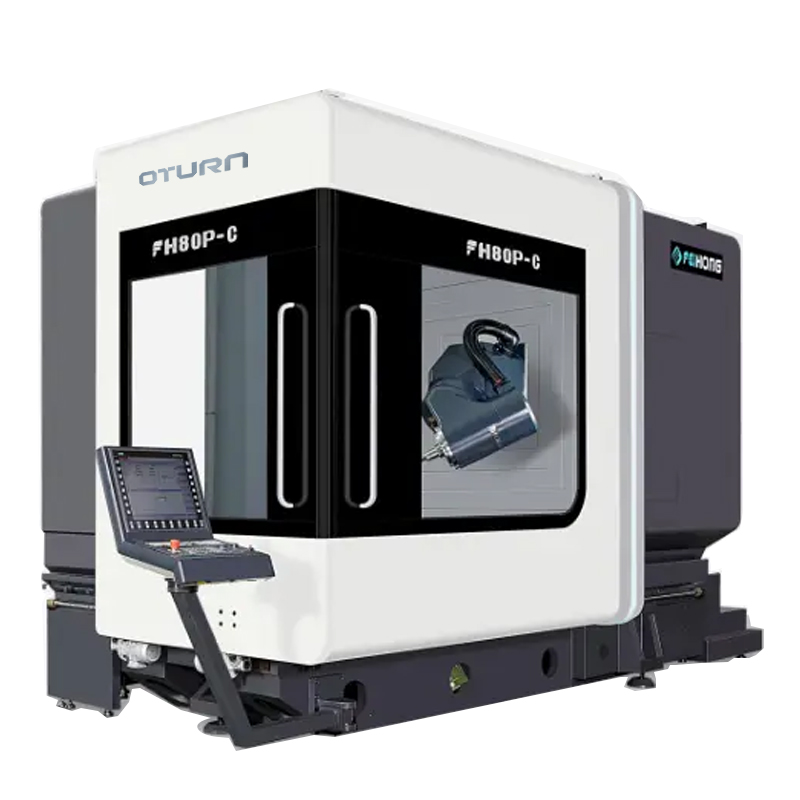
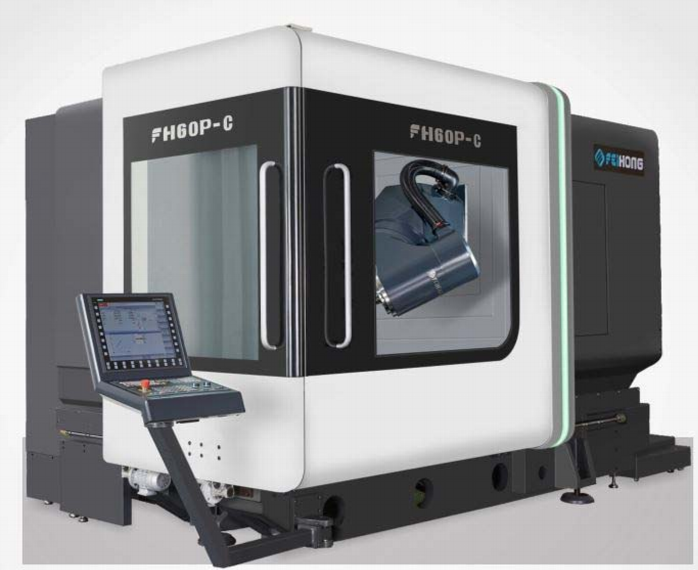
Fushëveprimi i furnizimit
Tabela e funksioneve të aksesorëve standardë (ju lutemi referojuni funksionit të kontrolluesit për pjesën e kontrollit elektrik)
| Jo | Artikull | Njësia | Sasia |
| 1. | Formë e derdhur kryesore FH | kullë | 1 |
| 2. | Sistemi i kontrollit Siemens840DSL | vendosur | 1 |
| 3. | Ekrani: 19LCD | vendosur | 1 |
| 4. | Kokë shumëfunksionale lëkundëse me pesë boshte FH (boshti B) | vendosur | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Vetëm | 1 |
| 6. | Vida sferike të ftohta me bosht X/Y/Z | copë | 3 |
| 7. | Tavolinë rrotulluese me transmision direkt me frezë/tornim (boshti C) | vendosur | 1 |
| 8. | Kodues absolut RCN8380 me bosht B 29 bit | Vetëm | 1 |
| 9. | Kodues absolut RCN2580 me bosht C 28 bit | Vetëm | 1 |
| 10. | Rrëshqitës linearë me rul BOSCH REXROTH | vendosur | 7 |
| 11. | Pajisja e kontrollit të temperaturës së kutisë elektrike | vendosur | 1 |
| 12. | Sistemi i ftohjes së ujit me bosht | vendosur | 1 |
| 13. | Spërkatje me ujë për unazën e makinës | vendosur | 1 |
| 14. | Spërkatje uji në formë gjysmëhëne me pesë boshte, fryrje në formë gjysmëhëne | vendosur | 1 |
| 15. | Sistem bllokimi sigurie për dyert e përparme dhe anësore | vendosur | 1 |
| 16. | Ndriçim i papërshkueshëm nga uji i koshit të punës | Vetëm | 2 |
| 17. | stacion hidraulik | vendosur | 1 |
| 18. | Pajisja qendrore e lubrifikimit të furnizimit me ujë të centralizuar | vendosur | 1 |
| 19. | Pistoletë me ujë dhe pistoletë me ajër për pastrimin e anës së operacionit | vendosur | 1 |
| 20. | Sistemi i lëngjeve prerëse | vendosur | 1 |
| 21. | Fletë metalike mbrojtëse e mbyllur plotësisht | vendosur | 1 |
| 22. | Kutia e operacionit | vendosur | 1 |
| 23. | Njësia e Ftohjes së Kabinetit Elektrik | vendosur | 1 |
| 24. | Rrotull dore elektronike Siemens | Vetëm | 1 |
| 25. | Çelësi i lirimit të thikës së boshtit që operohet me këmbë | Vetëm | 1 |
| 26. | Dritë me tre ngjyra për makinën | vendosur | 1 |
| 27. | 40 karikatorë veglash HSK-A63 dhe sistem automatik ndërrimi veglash me servo | vendosur | 1 |
| 28. | Shkalla e rrjetës me vlerë absolute tre-akse X/Y/Z | vendosur | 3 |
| 29. | Rul spiral për çimento dhe transportues çimentoje i pasmë | vendosur | 1 |
| 30. | Njësia e sondës infra të kuqe Renishaw RMP60 | vendosur | 1 |
| 31. | Njësia e vendosjes së veglave Renishaw TS27R | vendosur | 1 |
| 32. | Mbështjellëset e nivelit të themelit dhe bulonat e themelit | vendosur | 1 |
| 33. | manual teknik | vendosur | 1 |
Parametri
| Model | Njësia | FH80P-C |
| Udhëtim | ||
| Udhëtimi i boshtit X | mm | 800 |
| Lëvizja e boshtit Y | mm | 1050 |
| Lëvizja e boshtit Z | mm | 800 |
| Distanca nga hunda e boshtit deri te sipërfaqja e tavolinës së punës | mm | 162-962 |
| Kokë horizontale e frezimit | mm | 39-839 |
| Shpejtësi e shpejtë e ushqyerjes/lëvizjes | m/min | 40 |
| Forca ushqyese | KN | 10 |
| Tavolinë rrotulluese (boshti C) | ||
| Madhësia e tryezës së punës | mm | Ø855 |
| Ngarkesa maksimale e tavolinës (mulli) | kg | 3000 |
| Ngarkesa maksimale e tavolinës (duke u tornuar) | kg | 1500 |
| Tavolinë frezimi/tornimi (përpunim i kombinuar i frezimit dhe tornimit) | rpm | 450 |
| Këndi minimal i ndarjes | ° | 0.001 |
| Çift rrotullues i vlerësuar | Nm | 1140 |
| çift rrotullues maksimal | Nm | 1980 |
| Kokë frezimi me rrota CNC (boshti B) | ||
| Diapazoni i lëkundjes (0=vertikal/180=horizontal) | ° | -15~180 |
| Shkallë e shpejtë kalimi dhe ushqyerjeje | rpm | 50 |
| Këndi minimal i ndarjes | ° | 0.001 |
| Çift rrotullues i vlerësuar | Nm | 743 |
| çift rrotullues maksimal | Nm | 1320 |
| Bosht (frezim dhe tornim) | ||
| Shpejtësia e boshtit | rpm | 12000 |
| Fuqia e boshtit | Kw | 34/42 |
| Momenti i rrotullimit të boshtit | Nm | 132/185 |
| Bosht tapre |
| HSKA63 |
| Revista e veglave | ||
| Ndërfaqja e mjetit |
| HSKA63 |
| Kapaciteti i karikatorit të veglave | PCS | 40 |
| Diametri/gjatësia/pesha maksimale e mjetit |
| Ø85/300/8 |
| Koha e ndërrimit të mjetit (mjet me mjet) | S | 1.8 |
| Pajisje matëse | ||
| Sonda infra të kuqe |
| Rensishaw RMP60 |
| Instrument zbulimi mjetesh në zonën e përpunimit të punës |
| Rensishaw TS27R |
| Saktësia e pozicionit (ISO230-2 dhe VDI3441) | ||
| Saktësia e pozicionimit X/Y/Z | mm | 0.008 |
| Saktësia e pozicionimit të përsëritur X/Y/Z | mm | 0.005 |
| Saktësia e pozicionimit B/C |
| 10" |
| Saktësia e pozicionimit të përsëritur të B/C |
| 4" |
| Kontrollues CNC | ||
| Sistemi CNC |
| Siemens840D |
| Të tjera | ||
| Pesha e makinës | Kg | 20000 |
3.1 Specifikimet kryesore të makinës | Konfigurimi optimal i strukturës së ngurtë
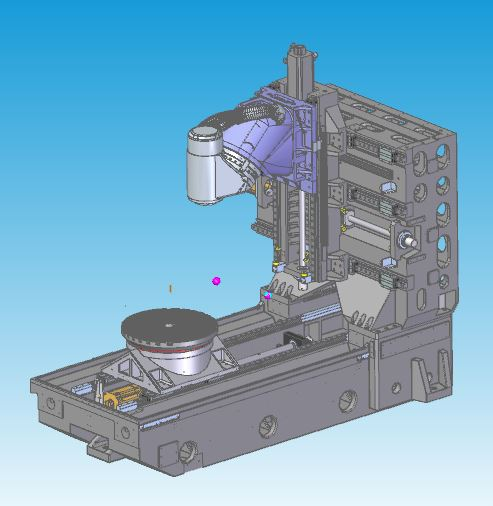
Karakteristikat e Dizajnit | Analiza më e Mirë e Projektimit të Derdhjes Mekanike të Telit
◆Strukturë e derdhur termosimetrike e plotë në formë kutie, duke përdorur gizë të cilësisë së lartë Meehanna
◆Temperimi dhe trajtimi natyral i plakjes për të eliminuar stresin e brendshëm
◆Vibrimi strukturor i frekuencës natyrore eliminon stresin e përpunimit të materialit
◆ Projektimi gjithëpërfshirës i murit dhe kolonës me sipërfaqe të madhe me ngurtësi të lartë mund të përmirësojë në mënyrë efektive ngurtësinë dhe saktësinë statike dhe dinamike
◆Mekanizëm me vidë ftohjeje me tre boshte
3.2 Bosht elektrik
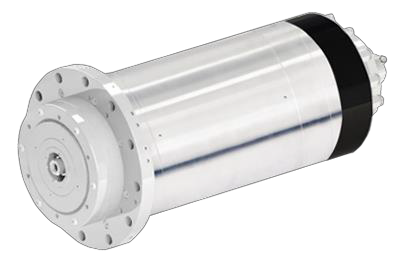
Karakteristikat e Dizajnit
◆ Sipas karakteristikave të makinave të tyre, kërkim, zhvillim dhe prodhim i pavarur.
◆Vrima konike e HSK-A63 është përdorur në modelin FH80P-C.
◆Përdorni një sistem ftohjeje të jashtëm për ftohjen me qarkullim, i cili mund të sigurojë në mënyrë efektive aplikimin e boshtit elektrik.
Kokë freze me rrota CNC 3.3 (boshti B)
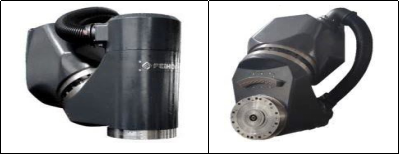
Karakteristikat e Dizajnit
◆Projektim dhe prodhim i pavarur.
◆Motor i integruar DD me zinxhir transmisioni zero, dizajn pa reagim të kundërt.
◆Karakteristika të larta përshpejtimi.
◆Hapësira më e shkurtër midis majës së mjetit të boshtit dhe pikës mbështetëse strukturore realizon ngurtësinë maksimale të prerjes.
◆Kushineta më e madhe YRT përmirëson ngurtësinë.
◆ I pajisur me sistemin e matjes së enkoderit rrotullues absolut të serisë HEIDENHAIN RCN8380, kontroll plotësisht me lak të mbyllur, për të siguruar saktësinë më të mirë.
◆Projektimi i sistemit të ftohjes së boshtit B zvogëlon transferimin e nxehtësisë.
3.4 Tavolinë rrotulluese (tavolinë me bosht C)
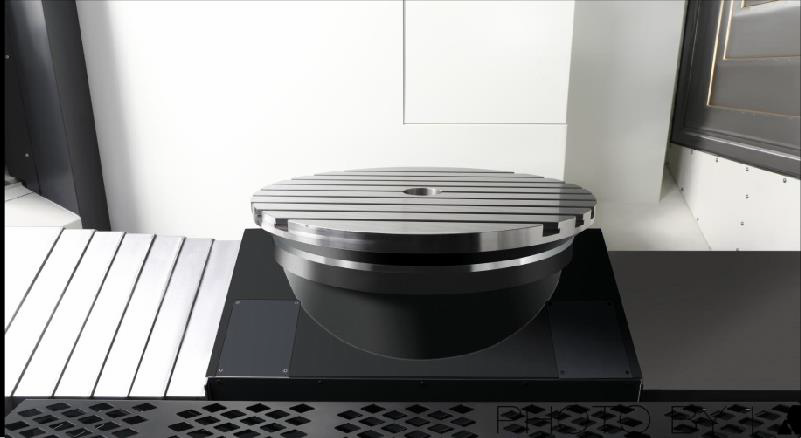
Karakteristikat e Dizajnit
◆Projektim dhe prodhim i pavarur.
◆Motor i integruar DD me zinxhir transmisioni zero, dizajn pa reagim të kundërt.
◆Karakteristika të larta të reagimit ndaj përshpejtimit dhe ngadalësimit.
◆Kushineta më e madhe YRT rrit ngurtësinë.
◆Çerth rrotullues i lartë i vlerësuar, pozicionim dhe përpunim me pajisje pozicionimi dhe shtrëngimi në tavolinë
◆Përmbush nevojat e frezimit, zvogëlon trajtimin e pjesës së punës dhe përmirëson saktësinë e produktit.
◆Pajisur me sistemin e matjes së koduesit rrotullues me precizion të lartë HEIDENHAIN, kontroll plotësisht me lak të mbyllur për të siguruar saktësinë më të mirë.
◆Projektimi i sistemit të ftohjes për të zvogëluar transferimin e nxehtësisë.
3.5 Sistemi i kontrollit
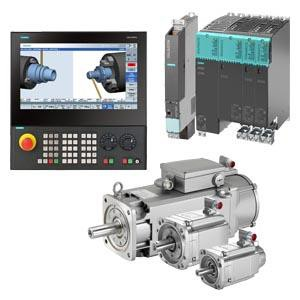
Karakteristikat e Dizajnit
◆Projektim dhe prodhim i pavarur.
◆Motor i integruar DD me zinxhir transmisioni zero, dizajn pa reagim të kundërt.
◆Karakteristika të larta të reagimit ndaj përshpejtimit dhe ngadalësimit.
◆Kushineta më e madhe YRT rrit ngurtësinë.
◆Çerth rrotullues i lartë i vlerësuar, pozicionim dhe përpunim me pajisje pozicionimi dhe shtrëngimi në tavolinë
◆Përmbush nevojat e frezimit, zvogëlon trajtimin e pjesës së punës dhe përmirëson saktësinë e produktit.
◆Pajisur me sistemin e matjes së koduesit rrotullues me precizion të lartë HEIDENHAIN, kontroll plotësisht me lak të mbyllur për të siguruar saktësinë më të mirë.
◆Projektimi i sistemit të ftohjes për të zvogëluar transferimin e nxehtësisë.
3.5 Sistemi i kontrollit
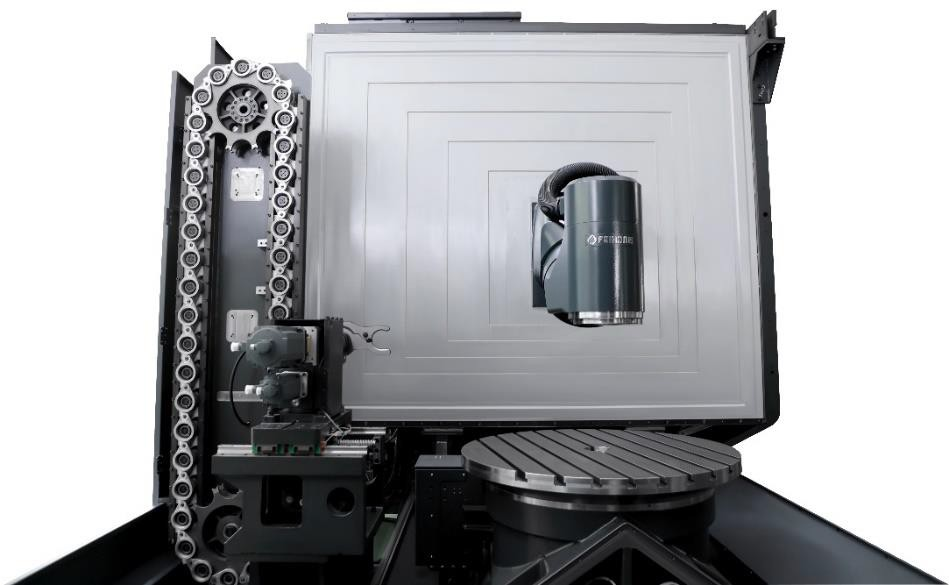
Karakteristikat e Dizajnit
◆ Projektim dhe prodhim i pavarur.
◆Përzgjedhja dhe ndërrimi i mjetit përdorin servomotor për të kontrolluar veprimin e terminalit, i cili është më i qëndrueshëm dhe i saktë.
◆I kombinuar me funksionin e menaxhimit të mjeteve të Siemens840DSL, menaxhim më efikas i mjeteve.
3.7 Vendosës mjetesh ngritëse
Karakteristikat e Dizajnit
◆Pajisur me një pajisje për vendosjen e veglave Ransishaw TS27R me saktësi më të lartë.
◆Cilësim automatik i mjetit në makinë, përditësim automatik i kompensimit të mjetit.
◆Pajisja e vendosjes së veglave mund të ngrihet dhe ulet për të kursyer hapësirën e sipërfaqes së përpunimit.
◆ Dizajn plotësisht i mbyllur me fletë metalike për të mbrojtur vendosësin e veglave nga dëmtimet nga uji dhe copëzat e hekurit gjatë përpunimit.
3.8 Sonda infra të kuqe
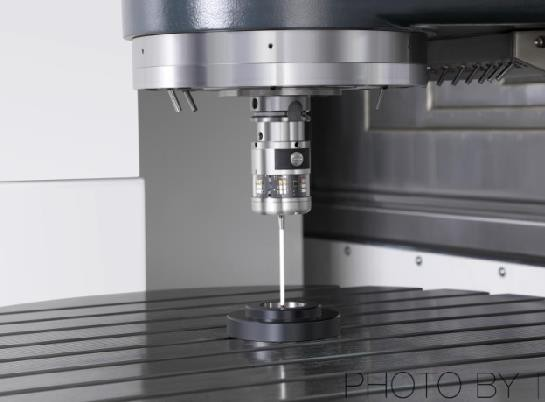
Karakteristikat e Dizajnit
◆I pajisur me sondë optike shkrehëse Ransishaw RMP60.
◆Rreshtimi i pjesës së punës në makinë dhe inspektimi i madhësisë mund të zvogëlojnë gabimet e inspektimit manual dhe të përmirësojnë saktësinë e produktit dhe efikasitetin e përpunimit.
◆Kursime 90% në kohën e ndihmës në bord.
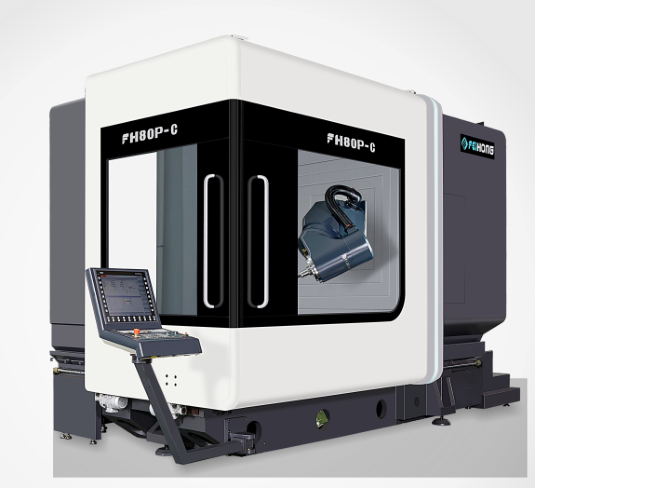
3.9 Fletë metalike mbrojtëse sigurie
3.10 Pamja
Dizajni i mbulesës së qendrës së përpunimit me pesë akse të serisë FH përputhet me standardet strikte të sigurisë CE. Fleta metalike plotësisht e dendur parandalon që operatori të hyjë gabimisht në zonën e punës gjatë përpunimit dhe në të njëjtën kohë parandalon përdorimin e lëngut prerës me presion të lartë ose ashklave nga makina, përveç pllakës së paralajmërimit. Dera e funksionimit është gjithashtu e pajisur me një çelës sigurie për të parandaluar aksidentet gjatë funksionimit ose mirëmbajtjes. Dhe ka një dritare të madhe shikimi, e cila është e përshtatshme për operatorin për të kuptuar funksionimin dhe përpunimin e makinës.
3.11 Pastrimi
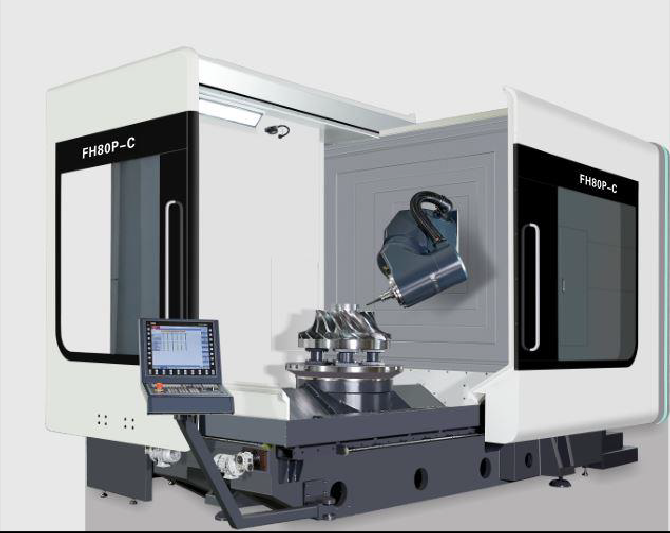
Përdorni mbulesën teleskopike dhe fletën mbrojtëse metalike për të mbrojtur copat e krijuara gjatë funksionimit, për të shmangur spërkatjet e prerjes dhe dëmtimin e mekanizmave të tjerë.
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë Serie X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...