


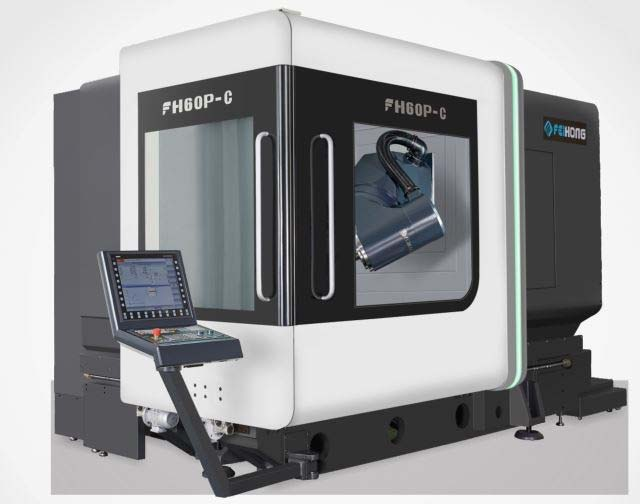
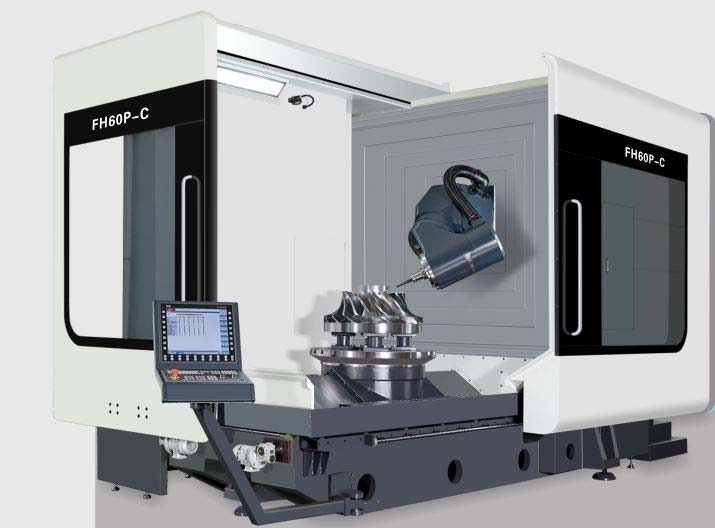
Tornim i njëkohshëm me frezim 5-akse 60P-C
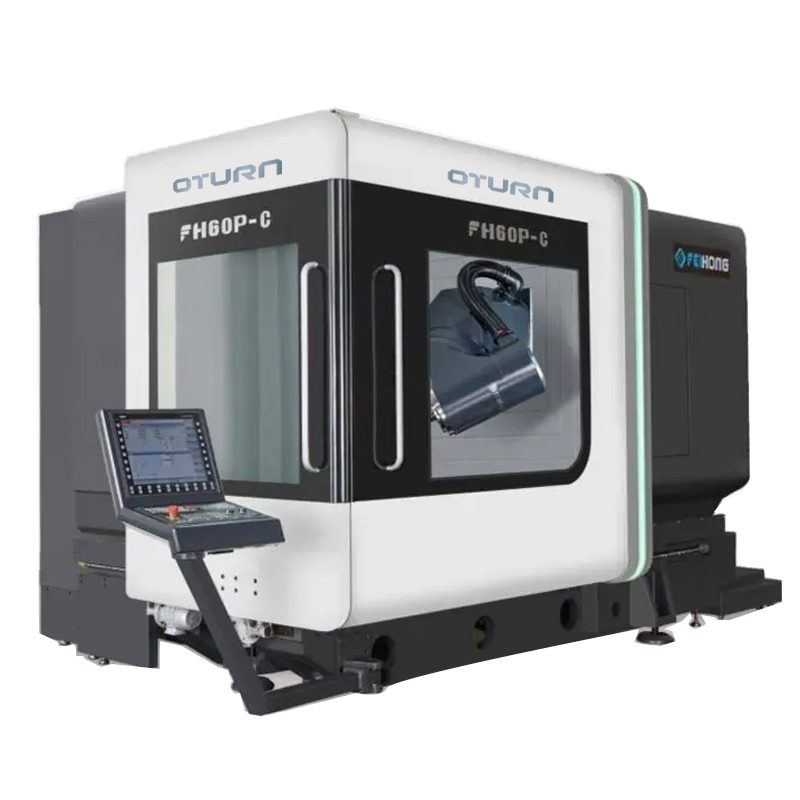
Fushëveprimi i furnizimit
Tabela e funksioneve të aksesorëve standardë (ju lutemi referojuni funksionit të kontrolluesit për pjesën e kontrollit elektrik)
1. Kontrolluesi Siemens 840DSL
2. Kokë lëkundëse shumëfunksionale me pesë boshte të markës
3. Bosht elektrik DGZX-24012/34B2-KFHWVJS
4. Sistemi automatik i ndërrimit të veglave HSK-A63 me 40 karikatorë veglash
5.X/Y/Z me vidë me top ftohës të zbrazët
6. Rrëshqitës linearë me rul (2 secila për boshtin X/Y/Z)—BOSCH REXROTH
7. Vizor optik me tre boshte X/Y/Z me lak të mbyllur plotësisht
8. Pajisja e kontrollit të temperaturës së kutisë elektrike
9. Ftohës boshti
10. Pajisje spirale për rrotullimin e çipave dhe transportues i pasmë i çipave të hekurit për makinën e çipave të hekurit
11. Ujë nga qendra e boshtit, spërkatje me ujë unazor
12. Fryni ajër në qendër të boshtit dhe fryni ajër në unazë.
13. Gjysmëhëna me kokë pesë-akse fryn ujë, dhe gjysmëhëna fryn ajër.
14. 1 lloj bllokimi sigurie për dyert e përparme dhe anësore që punojnë
15. Pajisja e ftohjes me qarkullim të boshtit.
16. Llambë fluoreshente që punon e papërshkueshme nga uji
17. Pajisja e stacionit hidraulik
18. Njësia e sondës infra të kuqe Renishaw OMP60
19. Renishaw Laser Tool Setter
20. Pajisje qendrore e centralizuar e lubrifikimit automatik të ushqyerjes
21. Pistoleta me ujë për pastrimin e anës së operacionit dhe ndërfaqja e ajrit
22. Sistemi i ftohjes së lëngut prerës
23. Fletë metalike mbrojtëse e mbyllur plotësisht
24. Kutia e operimit
25. Kutia elektrike është e pajisur me një kondicioner
26. Rrotull dore elektronike Siemens
27. Çelësi i lirimit të boshtit me këmbë
28. Mbështjellëset e nivelit të themelit dhe bulonat e themelit
29. Mjete rregullimi dhe kuti mjetesh
30. Manual Teknik
Parametri
| Model | Njësia | FH60P-C |
| Udhëtim | ||
| Udhëtimi i boshtit X | mm | 600 |
| Lëvizja e boshtit Y | mm | 800 |
| Lëvizja e boshtit Z | mm | 600 |
| Distanca nga hunda e boshtit deri te sipërfaqja e tavolinës së punës | mm | 150-750 |
| Kokë horizontale e frezimit | mm | 30-630 |
| Shpejtësi e shpejtë e ushqyerjes/lëvizjes | m/min | 40 |
| Forca ushqyese | KN | 10 |
| Tavolinë rrotulluese (boshti C) | ||
| Madhësia e tryezës së punës | mm | Ø630 |
| Ngarkesa maksimale e tavolinës (mulli) | kg | 2000 |
| Ngarkesa maksimale e tavolinës (duke u tornuar) | kg | 1000 |
| Tavolinë Rotray | rpm | 60 |
| Tavolinë pune për frezim/tornim (frezim dhe tornim i përbërë) | rpm | 600 |
| Këndi minimal i ndarjes | ° | 0.001 |
| Model | Njësia | FH80P-C |
| Çift rrotullues i vlerësuar | Nm | 807 |
| çift rrotullues maksimal | Nm | 1430 |
| Kokë frezimi me rrota CNC (boshti B) | ||
| Diapazoni i lëkundjes (0 = Vertikal / 180 = Nivel) | ° | -15~180 |
| Shpejtësi e shpejtë e lëvizjes dhe ushqyerjes | rpm | 80 |
| Këndi minimal i ndarjes | ° | 0.001 |
| Çift rrotullues i vlerësuar | Nm | 743 |
| çift rrotullues maksimal | Nm | 1320 |
| Bosht (frezim dhe tornim) | ||
| Shpejtësia e boshtit | rpm | 12000 |
| Fuqia e boshtit | Kw | 34/42 |
| Momenti i rrotullimit të boshtit | Nm | 132/185 |
| Bosht tapre |
| HSKA63 |
| Distanca nga qendra e boshtit deri në sipërfaqja e udhëzuesit të trarit | mm | 1064.5 |
| Model | Njësia | FH60P-C |
| Revista e veglave | ||
| Ndërfaqja e mjetit |
| HSKA63 |
| Kapaciteti i karikatorit të veglave | PCS | 40 |
| Diametri/gjatësia/pesha maksimale e mjetit |
| Ø85/300/8 |
| Ndërruesi i mjetit (Mjeti në) | S | 1.8 |
| Pajisje matëse | ||
| Sonda infra të kuqe | Rensishaw OMP60 | |
| Instrument zbulimi mjetesh në zonën e përpunimit të punës |
| Rensishaw NC4F230 |
| Kapaciteti i përpunimit |
|
|
| Diametri maksimal i shpimit (çelik i mesëm) |
| Ø40 |
| Diametri maksimal i prerjes (çelik i mesëm) |
| M24 |
| Diametri maksimal i bluarjes (çelik i mesëm) |
| 250 |
| Saktësia e pozicionit (ISO230-2 dhe VDI3441) | ||
| Saktësia e pozicionimit X/Y/Z | mm | 0.005 |
| Saktësia e pozicionimit të përsëritur X/Y/Z | mm | 0.004 |
| Saktësia e pozicionimit B/C |
| 8" |
| Saktësia e pozicionimit të përsëritur B/C |
| 4" |
| Model | Njësia | FH80P-C |
| Kontrollues CNC |
|
|
| Sistemi i kontrollit |
| Siemens840D |
| Të tjerë |
|
|
| Lartësia e makinës (Makinë e përgjithshme) | mm | 2985 |
| Zona e zënë për makinën kryesore (L * W) | mm | 4300x2600 |
| Zonë e zënë për karikatorin e veglave (L*G) | mm | 2100x1250 |
| Zonë e zënë për transportuesin e çimentos (L*G) | mm | 3070x1065 |
| Zona e zënë për rezervuarin e ujit (L*G) | mm | 1785x1355 |
| Sipërfaqja totale e zënë për të përfunduar makinën (L*G) | mm | 5200x3550 |
| Pesha e makinës | Kg | 15000 |
Makinë CNCkontrollues
| Sistemi i Kontrollit | Siemens 840DSL (motor dhe transmision) | ||
| Numri i boshteve të kontrollit | Tornim i njëkohshëm me frezim 5-akse (boshti NC + boshti, boshti BC) | ||
| Kontroll i njëkohshëm i 5 akseve Frezim i njëkohshëm me tornim | boshti i pozicionimit | Standardi X, Y, Z, B, C | |
| interpolim | vijë e drejtë | Akset X, Y, Z, B, C (X, Y, Z, B, C mund të kompensohen) | |
| hark | Akset X, Y, Z, B, C (X, Y, Z, B, C mund të kompensohen) | ||
| Njësia minimale e instruksionit | 0.001um | ||
| njësia minimale e kontrollit | 0.1nm | ||
| shfaqje | 19LCD | ||
| motor | Mundësi mbingarkese të trefishtë me kodues absolut (pozicioni i koduesit nuk humbet kurrë) | ||
| Funksioni i komunikimit të jashtëm | Ndërfaqe Ethernet dhe RS232C | ||
| Modaliteti i funksionimit | MDI, Automatik, Manual, Rrotë dore, Origjina (absolute), REPOS | ||
| në mënyrë programore | Redaktor i gjuhës ISO në internet | ||
| Kapaciteti maksimal i ruajtjes së programimit të PLC-së | 2048KB | ||
| Funksioni i interpolimit | Vija të drejta, rrathë që kalojnë nëpër pikat qendrore, spirale, sipërfaqe të holla, cilësime me shpejtësi të lartë, etj. | ||
| Numri i zhvendosjeve të mjeteve | 512 grupe | ||
| Zmadhimi i rrotës së dorës | 0.1/0.01/0.001 mm | ||
| Vendosja minimale dhe njësitë lëvizëse | 1um/X,Y,Z | ||
| kursimi i të dhënave | Të dhënat e memories nuk do të humbasin kurrë kur të fiket energjia | ||
| shkalla e ushqimit | 0%-150% | ||
| Zmadhimi përpara me shpejtësi | 0%-100% | ||
| Ndërfaqja e hyrjes dhe daljes | Ndërfaqe Ethernet dhe RS232C, kartë CF, kopje rezervë e ruajtjes USB | ||
| gjuha e shfaqjes | kinezisht dhe anglisht | ||
Sasia standarde e konfigurimit
| No | Emri i aksesorit | njësi | Sasia |
| 1 | çelës kontrolli me këmbë | vendosur | 1 |
| 2 | Mekanizëm hidraulik shtrëngimi | vendosur | 1 |
| 3 | Pajisje e lubrifikimit të centralizuar | vendosur | 1 |
| 4 | sistemi i ftohjes | vendosur | 1 |
| 5 | llambë pune | vendosur | 1 |
| 6 | Dritë me tre ngjyra | vendosur | 1 |
| 7 | urë horizontale | Copë | 1 |
| 8 | Fiksime makinash | vendosur | 1 |
| 9 | Paketa Standarde e Mjeteve | vendosur | 1 |
| 10 | bravë dere sigurie | vendosur | 1 |
| 11 | komplet themeli | vendosur | 1 |
| 12 | Instaloni mjetin e rregullimit | vendosur | 1 |
| 13 | Prerje e ngurtë dhe pozicionim me shumë pika të boshtit | vendosur | 1 |
| 14 | Transportues me vidë dhe makinë automatike për heqjen e çipave | vendosur | 1 |
| 15 | Sistemi hidraulik standard | vendosur | 1 |
Konfigurimi i pjesëve të kontraktuara nga jashtë
| Emri i aksesorëve kryesorë | Origjina | Markë | Vërejtje |
| Sistemi CNC | Gjermania | Siemens | Siemens 840DSL |
| Motor me bosht | Kinë | Hao Zhi |
|
| Servomotor me bosht X, Y, Z | Gjermania | Siemens |
|
| Bosht | sipërmarrje e përbashkët | Markë e Pronësisë | Përshtatni kushinetën gjermane FAG |
| Kushineta e boshtit | Gjermania | FAG |
|
| Kushineta me vidë | Gjermania | FAG |
|
| Udhëzues linearë | Gjermania | Rexroth | Saktësi e nivelit të lartë |
| Shufër me vidë topi | Tajvan | HIWIN | Shkalla e bluarjes C3 |
| Komponentët Hidraulikë | Kinë | Markë e Pronësisë |
|
| sistem automatik lubrifikimi | Kinë | Proton |
|
| sistemi i ftohjes | Kinë | Markë e Pronësisë |
|
| Sistemi i ndriçimit | Kinë | Owen |
|
| dritë paralajmëruese | Kinë | Owen |
|
| elektrik | Francë Gjermani | Schneider/Siemens |
|
| Mbrojtja e zinxhirit të energjisë | Kinë | Junhong |
|
| Kablloja e telit të kontrollit | Gjermania | Lepurnani |
|
Specifikimet kryesore të makinës | Konfigurimi optimal i strukturës së ngurtë
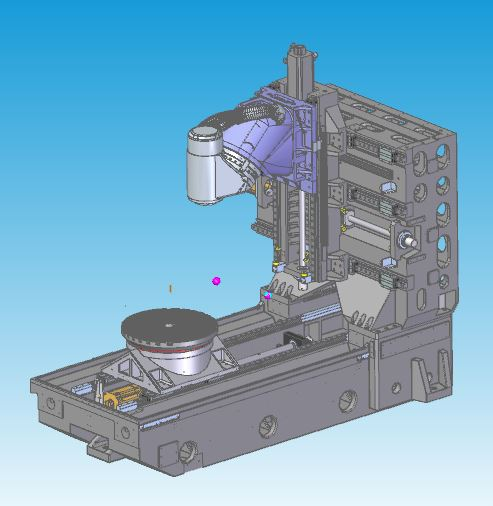
Karakteristikat e Dizajnit | Analiza më e Mirë e Projektimit të Derdhjes Mekanike të Telit
Strukturë derdhjeje termosimetrike e tipit kuti të plotë, duke përdorur gizë të gradës së lartë Meehanna
Temperim dhe trajtim natyral i plakjes për të eliminuar stresin e brendshëm
Dridhja strukturore e frekuencës natyrore eliminon stresin e përpunimit të materialit
Dizajn kolone me sipërfaqe të madhe dhe ngurtësi të lartë me mur të plotë, duke përmirësuar në mënyrë efektive ngurtësinë dhe saktësinë statike dhe dinamike.
Mekanizëm me vidë ftohjeje me tre boshte
Kokë frezimi me rrota CNC (boshti B)
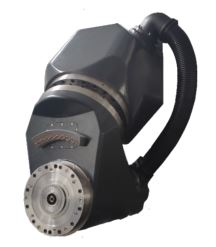
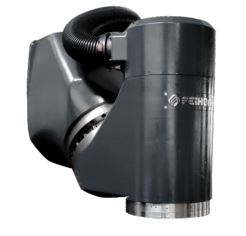
Karakteristikat e Dizajnit
Motor i integruar DD me zinxhir transmisioni zero, dizajn pa reagim të kundërt
Karakteristikat e përshpejtimit të lartë
Hapësira më e shkurtër midis pikës së hundës së mjetit të boshtit dhe pikës mbështetëse strukturore realizon ngurtësinë maksimale të prerjes.
Kushinetat më të mëdha YRT rrisin ngurtësinë
Pajisur me sistem matjeje të koduesit rrotullues me precizion të lartë HEIDENHAIN, kontroll plotësisht me lak të mbyllur për të siguruar saktësinë më të mirë
dizajni i sistemit të ftohjes së boshtit dhe boshtit B për të zvogëluar transferimin e nxehtësisë
Tavolinë rrotulluese (boshti C)
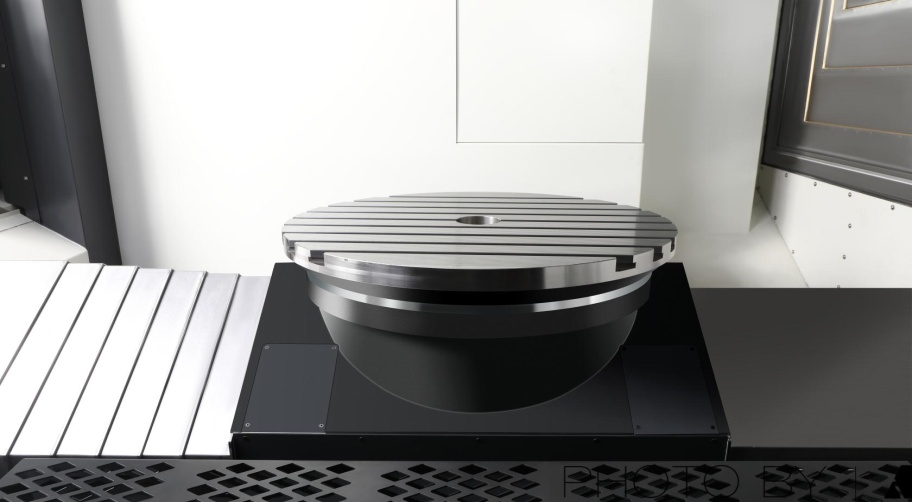
Karakteristikat e Dizajnit
Motor i integruar DD me zinxhir transmisioni zero, dizajn pa reagim të kundërt
Karakteristika të larta të reagimit ndaj përshpejtimit dhe ngadalësimit
Kushinetat më të mëdha YRT rrisin ngurtësinë
Çift rrotullues i lartë i vlerësuar, pozicionim dhe përpunim me pajisje pozicionimi dhe shtrëngimi në tavolinë
Përmbushni dy nevojat e përpunimit të frezimit dhe frezimit-tornimit, zvogëloni trajtimin e pjesës së punës dhe përmirësoni saktësinë e produktit
Pajisur me sistem matjeje të koduesit rrotullues me precizion të lartë HEIDENHAIN, kontroll plotësisht me lak të mbyllur për të siguruar saktësinë më të mirë
Dizajni i sistemit të ftohjes për të zvogëluar transferimin e nxehtësisë
Vendosës mjetesh i ngritshëm
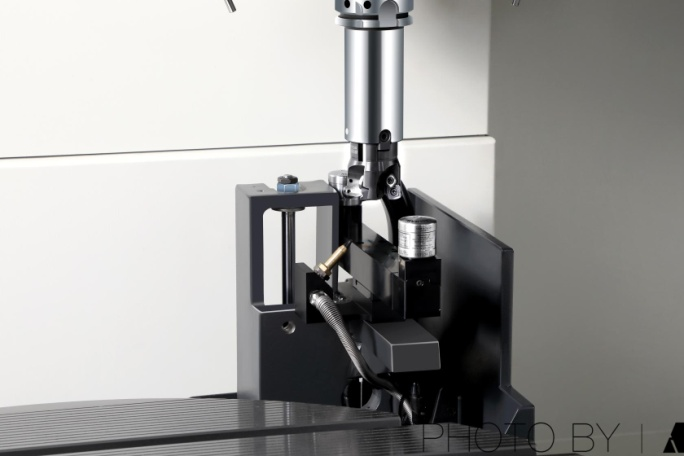
Karakteristikat e Dizajnit
I pajisur me vendosësin e mjeteve lazer pa kontakt Ransishaw NC4F230 për saktësi më të lartë
Vendosja automatike e mjetit në makinë, përditësimi automatik i kompensimit të mjetit
Pajisja e vendosjes së mjetit mund të ngrihet dhe ulet për të kursyer hapësirën e sipërfaqes së përpunimit
Dizajni plotësisht i mbyllur i fletës metalike mbron vendosësin e mjeteve nga uji dhe copëzat e hekurit gjatë përpunimit
Sonda infra të kuqe
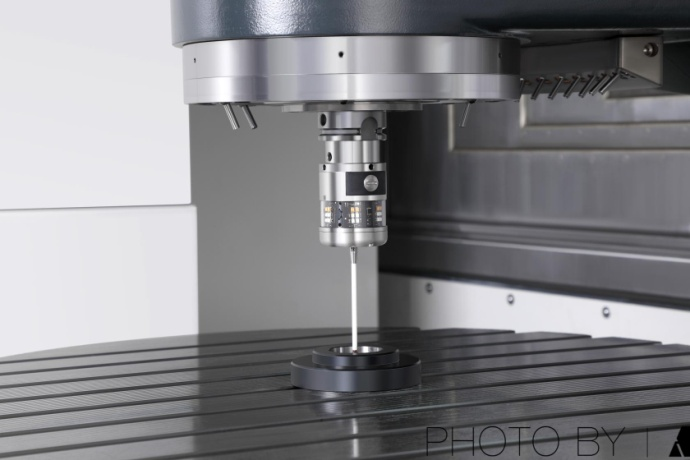
Karakteristikat e Dizajnit
Pajisur me sondë optike me prekje Ransishaw OMP60
Rreshtimi i pjesës së punës dhe inspektimi i madhësisë në makinë, zvogëlojnë gabimet e inspektimit manual, përmirësojnë saktësinë e produktit dhe efikasitetin e përpunimit.
Kursime 90% në kohën e ndihmës në makinë
Fletë metalike mbrojtëse sigurie
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë të Serisë X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...