


Torno me drejtim qendror për tuba me mure të holla
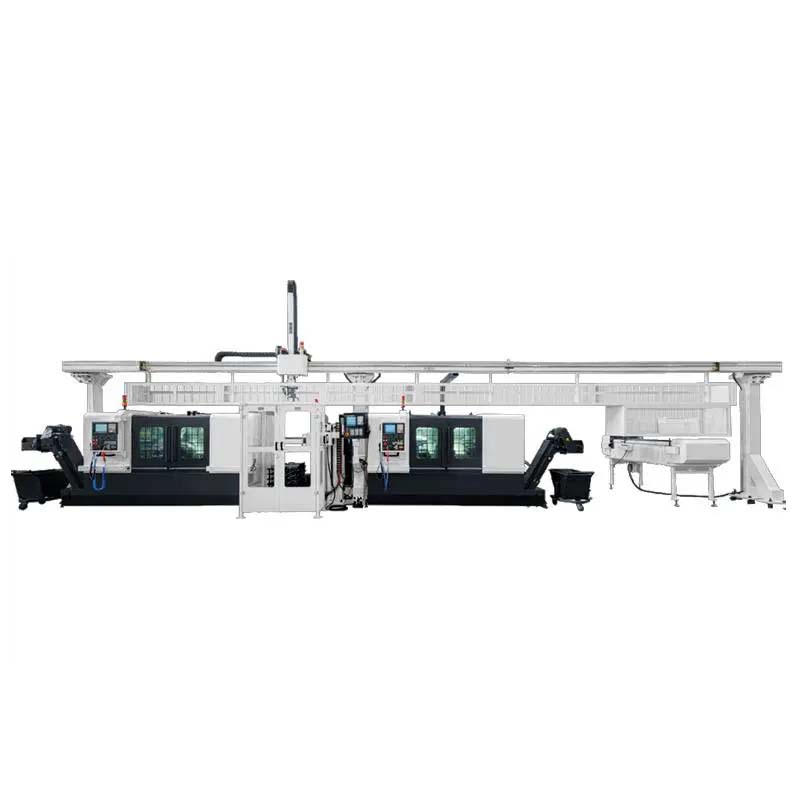
Tuba me mure të holla dhe pjesë tubash
Zgjidhje Teknologjike
1. Analiza e procesit të përpunimit të pjesëve cilindrike me mure të holla
Tubat dhe pjesët e tubave me mure të holla kanë qenë gjithmonë një pikë e vështirë në përpunimin mekanik. Për shembull: trupi i pistoletës shpuese të pajisjeve shpuese të përdorura në shpimin e makinerive të naftës, guaska e brendshme dhe e jashtme e amortizatorit të pusit, guaska e brendshme dhe e jashtme e mbrojtëses së pompës së vajit, daullja e shtypjes së makinerive të shtypjes, daullja tjerrëse e makinerive tekstile, ruli transportues i makinerive të transmisionit, pajisjet e shpimit dhe shpërthimit poshtë pusit.
Mbështjellësi i jashtëm etj., sigurisht, përfshin edhe gëzhojat e plumbave ushtarakë ose civilë.
1.1 Pjesë tipike
Struktura e armës shpuese: përbërësit kryesorë të armës shpuese janë trupi i armës, koka e armës, bishti i armës, nyja qendrore, aksesori i detonimit, unaza vulosëse dhe mbajtësja e fishekut. Kërkesat themelore të performancës së armës së qitjes. Si pjesa kryesore mbajtëse e perforatorit me energji të formësuar, performanca më themelore e armës shpuese është forca e saj mekanike. Vetëm kur plotësohen vetitë e saj mekanike, mund të garantohet mundësia dhe siguria e perforatorit me energji të formësuar gjatë shpimit në fund të vrimës.
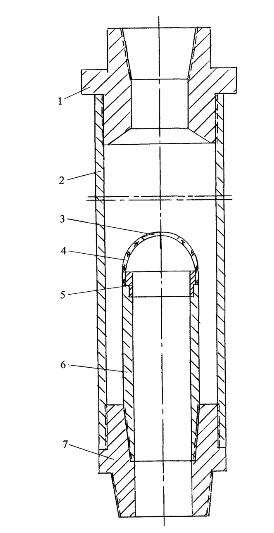
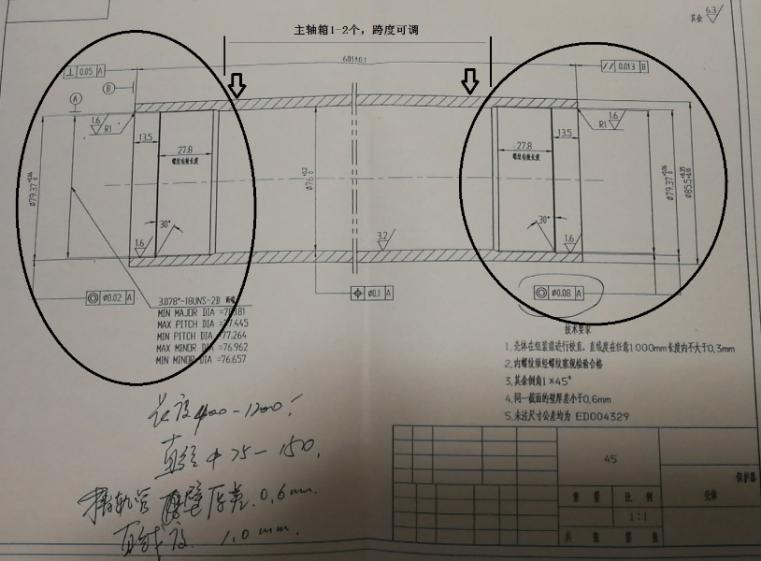
Mbrojtës i pompës së vajit
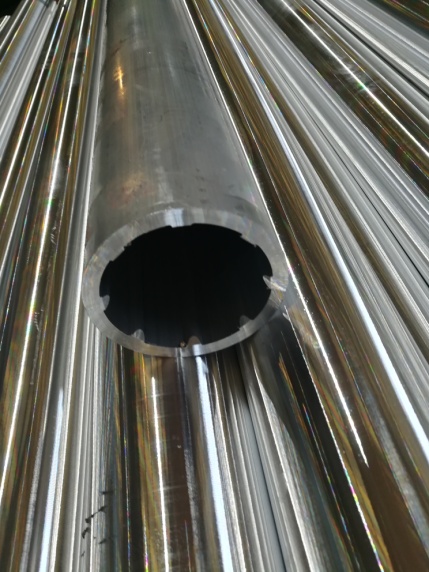
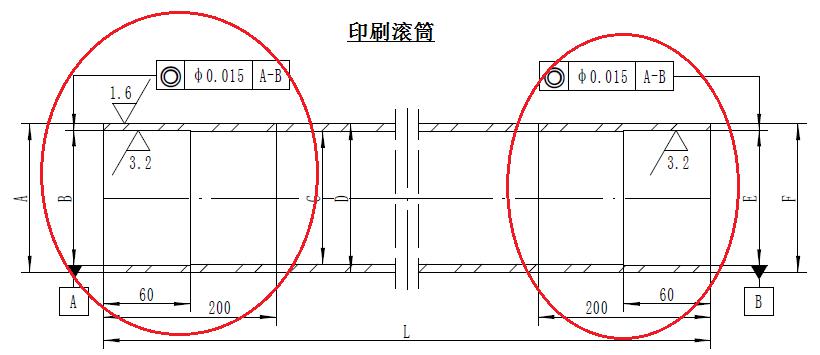
Cilindër printimi
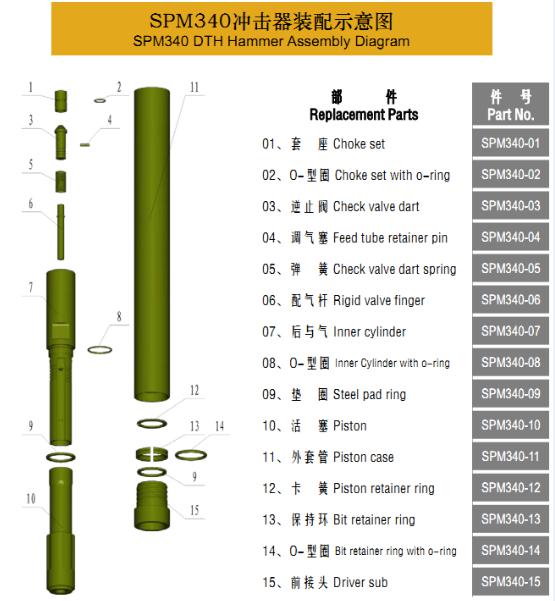
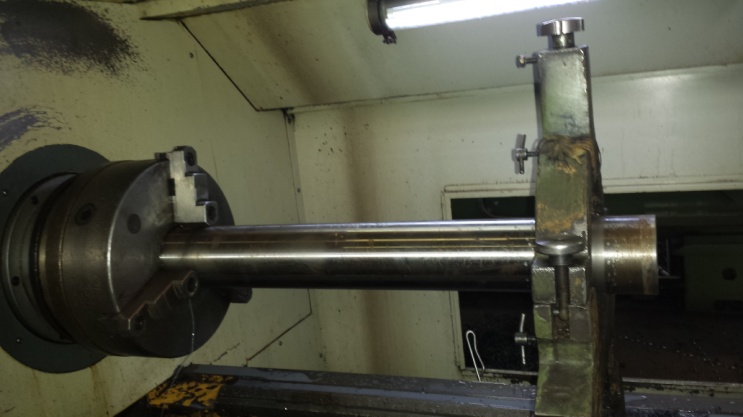
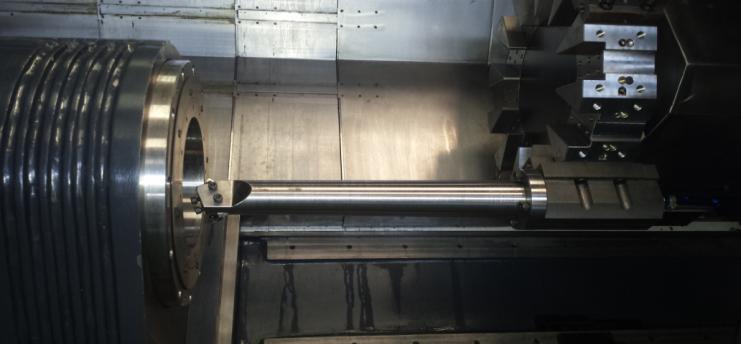
Krahasimi i teknologjisë së re dhe të vjetër të përpunimit të predhave impaktore
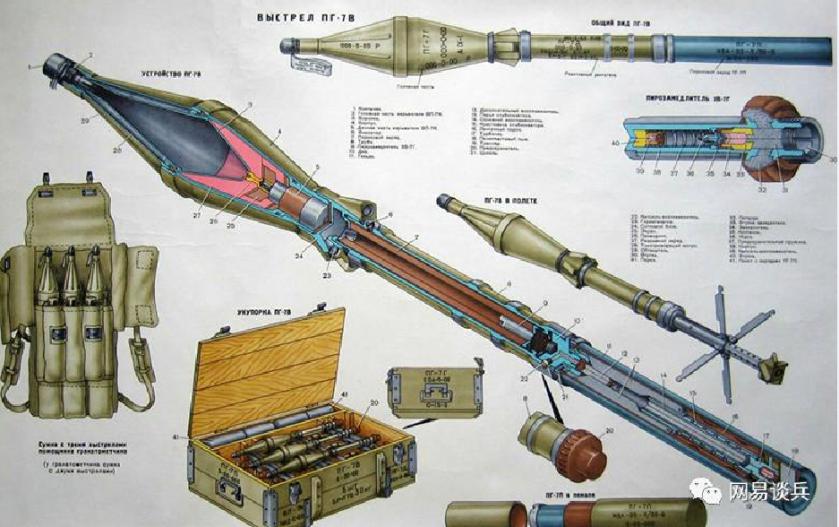
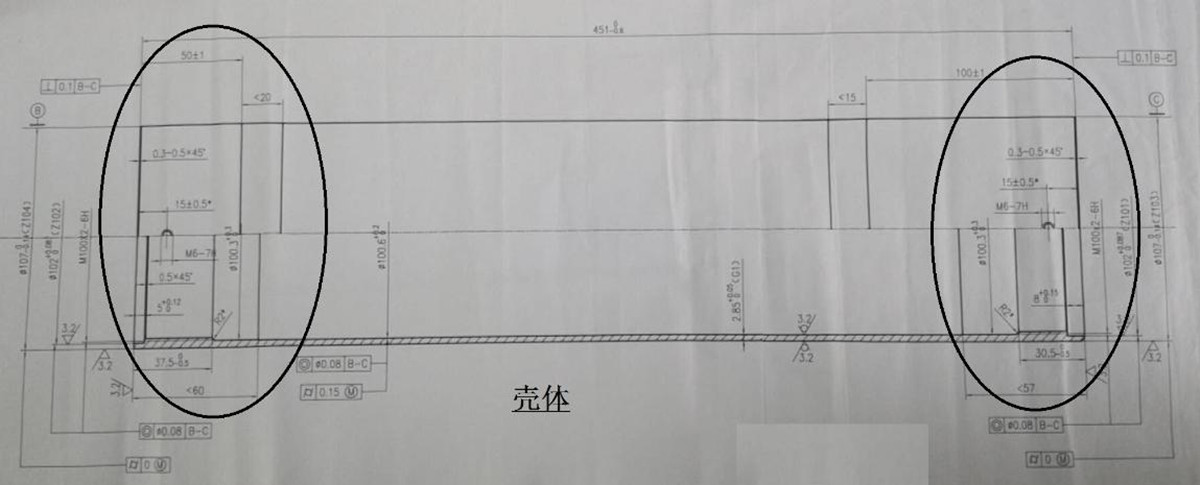
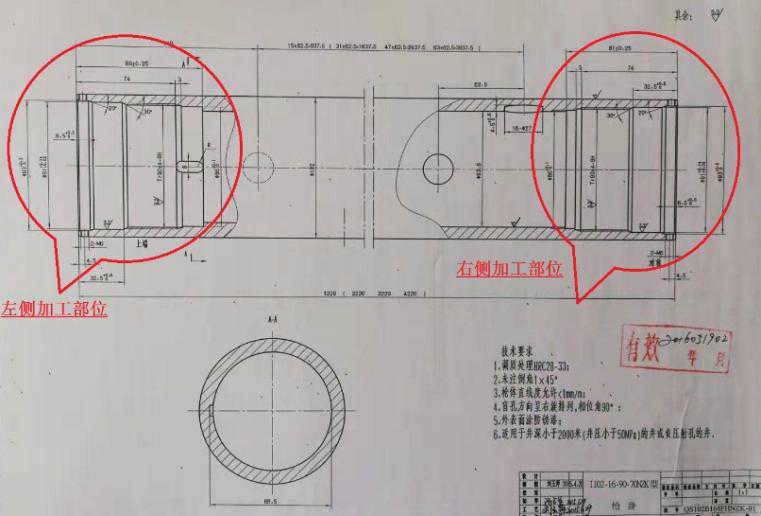
Ky lloj pjesësh ka një gjë të përbashkët: tubat me mure të holla të formuara me anë të rrotullimit ose tjerrjes përpunohen kryesisht në të dy skajet, ndaluesin e vrimës së brendshme (për montim), fileton e vrimës së brendshme (për lidhje), një rreth të vogël të jashtëm, fileton e jashtme (nëse kërkohet), siperfaqet boshe të brendshme dhe të jashtme dhe harkimin.
1.2. Analiza e procesit.
1) Teknologjia tradicionale e përpunimit:
Në përgjithësi, njëra anë e tornos përdoret për fiksim, dhe ana tjetër përdor bishtin e pasmë për të mbuluar vrimën e brendshme dhe kornizën qendrore të makinës, pastaj përdor kornizën qendrore për të mbështetur dhe më pas shpuar imët vrimën e brendshme të këtij fundi, sipërfaqen fundore të makinës dhe përpunimin që mund të kërkohet për të tornuar pjesët e rrethit të jashtëm, ose pjesët e fiksimit të nevojshme për tornim e më tej.
Kthesë U e copës së punës: trupi i cilindrit i mbështetëses së brendshme ose i kapëses së jashtme, shtrëngimi i bishtit të pjesës së punës, foleja e kornizës qendrore të kabinës, mbështetësja e kornizës qendrore, vrima e brendshme për rishpim, sipërfaqja e fundit të kabinës, rrethi i jashtëm.
Nëse koaksialiteti i vrimave të brendshme në të dy skajet e cilindrit është pak më i lartë, përpunimi mund të përsëritet shumë herë.
2) Përdorimi i teknologjisë së përpunimit të tornos CNC me dy skaje:
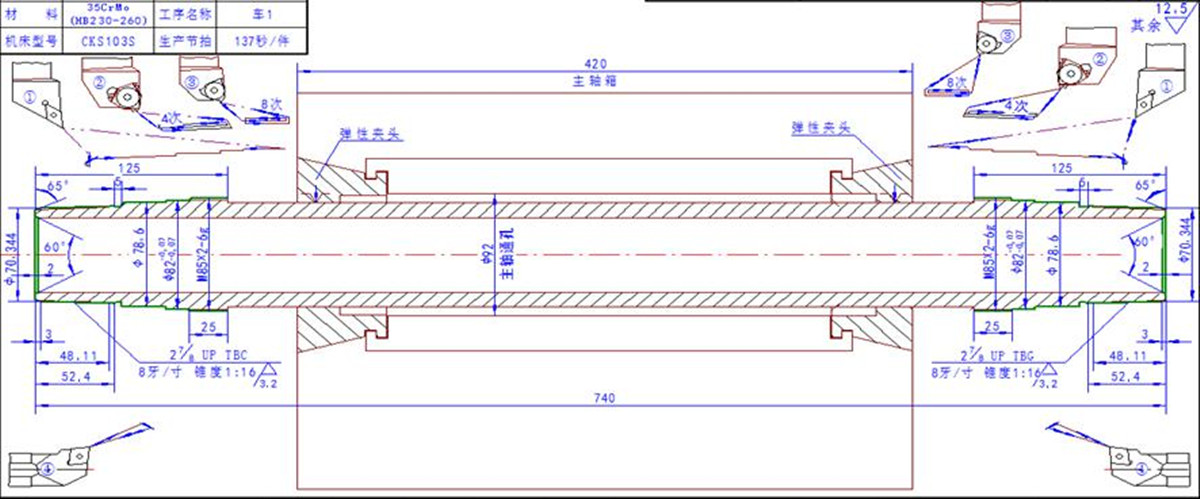
Përpunimi i përmbajtjes së mësipërme mund të përfundojë me një shtrëngim të vetëm, dhe të dy skajet mund të përpunohen në të njëjtën kohë, gjë që jo vetëm zvogëlon numrin e makinerive, por gjithashtu shkurton rrjedhën e procesit dhe trajtimin e materialeve, dhe përmirëson shumë efikasitetin e prodhimit. Meqenëse të dy skajet përpunohen në të njëjtën kohë, koaksialiteti i copës së punës është gjithashtu i garantuar në mënyrë të besueshme.
Konkretisht: në varësi të gjatësisë së copës së punës, mund të përdoren një ose dy koka të montuara për të shtrënguar rrethin e jashtëm të copës së punës. Diametri i shtrëngimit dhe gjerësia e shtrëngimit të kokës së montuar përcaktohen sipas diametrit dhe gjatësisë së copës së punës. Dy kulla rrotulluese me 8/12 stacione përpunojnë njëkohësisht sipërfaqen fundore, vrimën e brendshme dhe rrethin e jashtëm në të dyja skajet. Meqenëse numri i mjeteve që mund të instalohen është i mjaftueshëm, ai mund të përmbushë nevojat e përpunimit një herë të pjesëve komplekse.
Nëse pjesa e jashtme e shtrëngimit të makinës në këtë sekuencë duhet të përpunohet, atëherë përdorni një makinë për të mbyllur dyfish vrimat e brendshme në të dy skajet e copës së punës për të kthyer ose bluar rrethin e jashtëm.
Ka gjithashtu klientë që përdorin një mulli pa qendër për të bluar paraprakisht rrethin e jashtëm, dhe më pas përdorin tornon CNC me dy skaje për të përpunuar vrimat e brendshme dhe faqet fundore në të dyja skajet sipas kërkesave të procesit.
3) Kutitë e pjesëve cilindrike të përpunuara nga torno CNC me dy skaje:
① Cilindri i makinerisë së shtypjes për përpunimin e materialit, zgjidhni modelin SCK208S (duke përdorur kuti me bosht të dyfishtë).
② Modeli SCK309S (me kokë të vetme) përdoret për përpunimin e boshtit qendror të makinës.
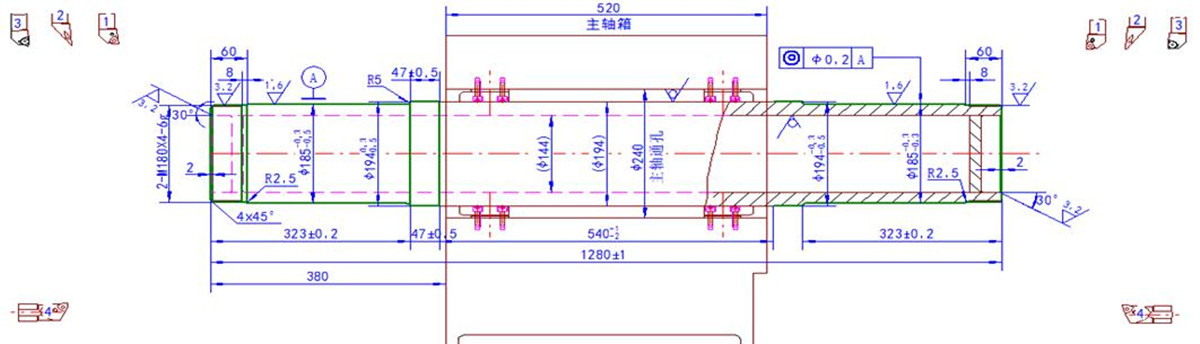
Modeli SCK105S përdoret për përpunimin e tubave ushtarakë me mure të holla.
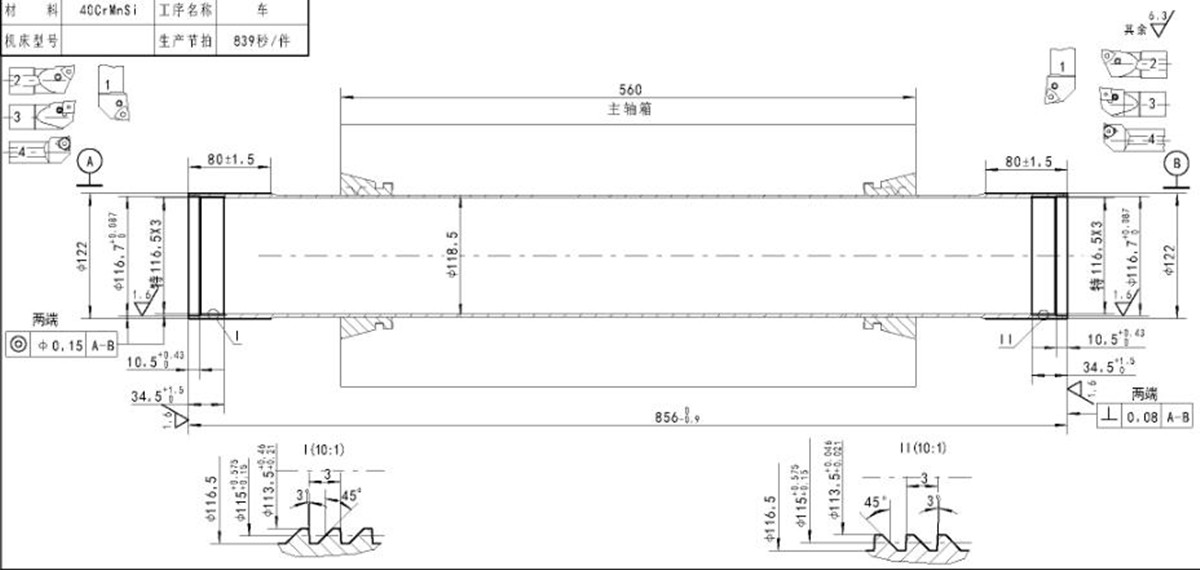
④Për përpunimin e tubave ushtarakë me mure të holla, zgjidhni modelin SCK103S
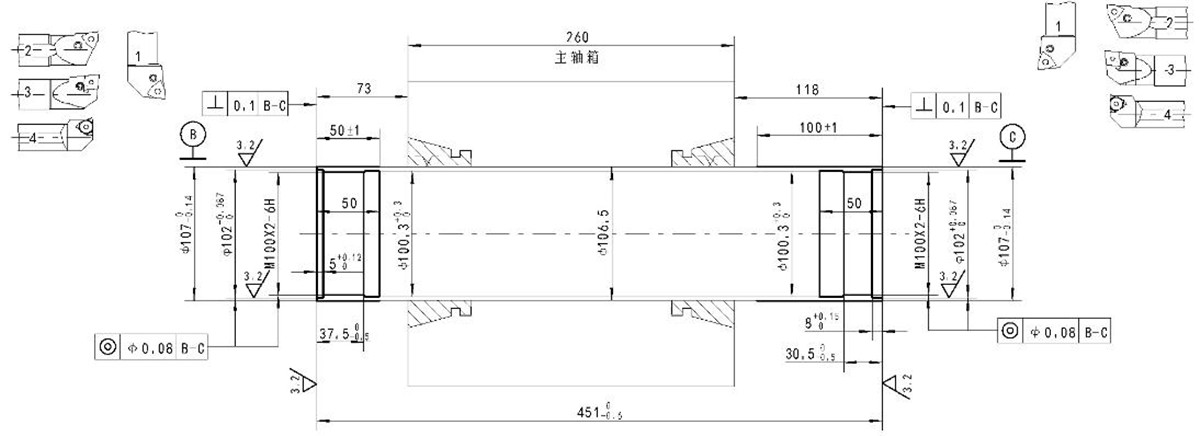
Modeli ⑤ SCK105S është zgjedhur për përpunimin e tubave të naftës të makinerive të naftës.
Prezantim i tornos CNC me dy skaje të serisë SCK
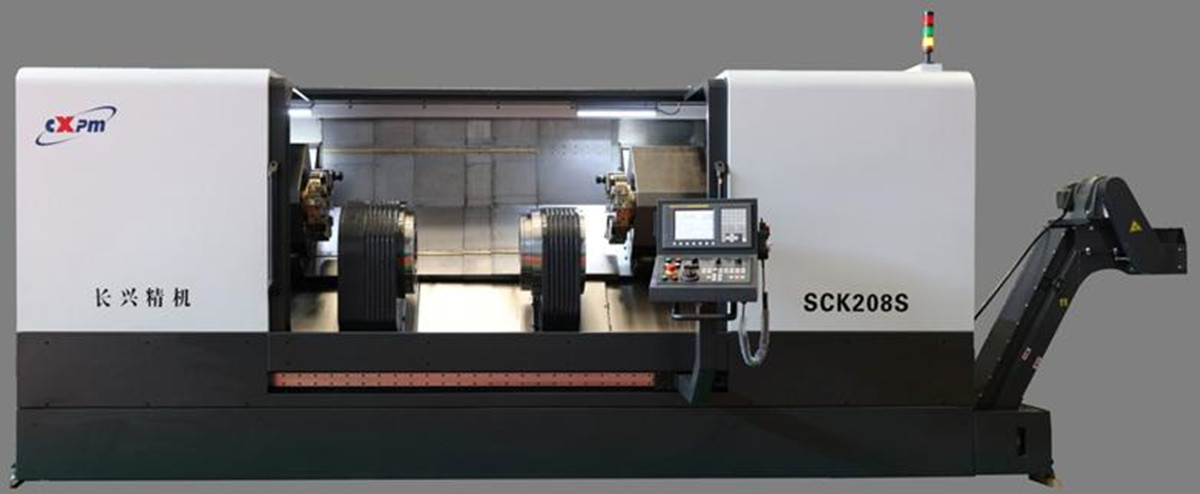
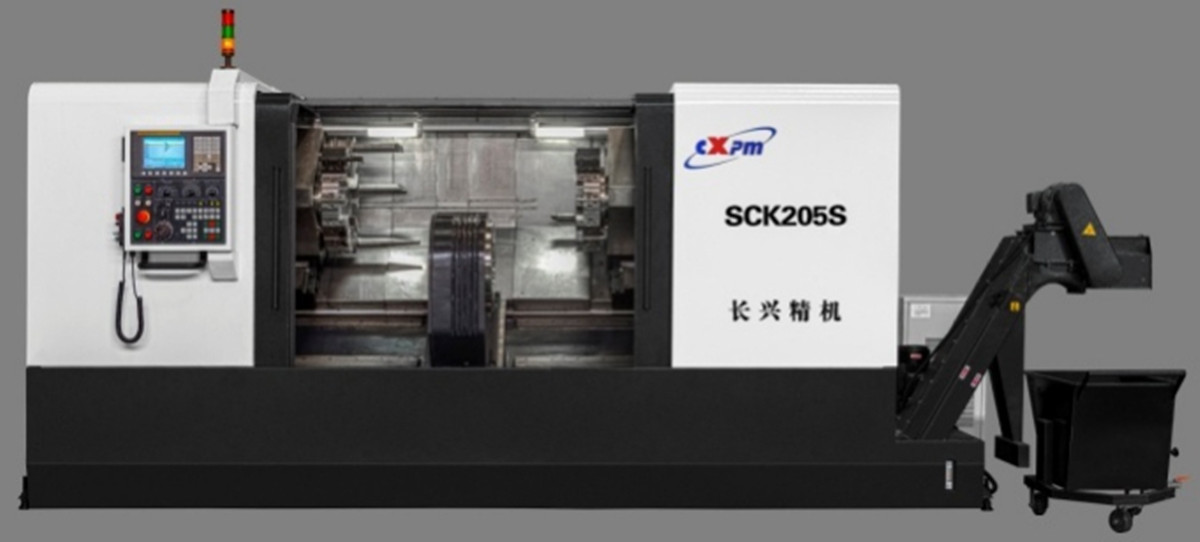
Tornoja CNC e specializuar me sipërfaqe të dyfishtë është një lloj pajisjeje prodhimi të përparuar me efikasitet të lartë dhe precizion të lartë. Ajo mund të përfundojë njëkohësisht rrethin e jashtëm, sipërfaqen fundore dhe vrimën e brendshme të dy skajeve të copës së punës në një shtrëngim të vetëm. Krahasuar me procesin tradicional të shtrëngimit të pjesëve dy herë dhe rrotullimit, ajo ka avantazhet e efikasitetit të lartë të prodhimit, koaksialitetit të mirë dhe precizionit të lartë të pjesëve të përpunuara.
Aktualisht, ekzistojnë më shumë se 10 lloje modelesh, diametri i shtrëngimit: φ5-φ250 mm, gjatësia e përpunimit: 140-3000 mm; nëse merret në konsideratë posaçërisht për pjesët e guaskës së tubit, diametri i shtrëngimit mund të arrijë φ400 mm.
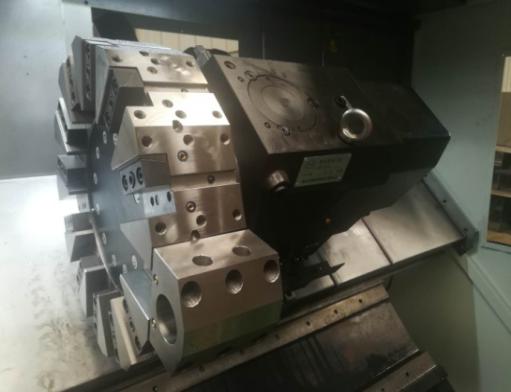
■ E gjithë makina ka një plan të pjerrët shtrati 450 gradë, i cili ka ngurtësi të mirë dhe heqje të përshtatshme të ashklave. Kutia e boshtit me funksion të ndërmjetëm lëvizjeje dhe shtrëngimi është e vendosur në mes të shtratit, dhe dy mbështetëse mjetesh janë të vendosura në të dyja anët e kutisë së boshtit.
■Duke përdorur një sistem kontrolli me dy kanale, dy mbështetëset e veglave mund të lidhen me boshtin në të njëjtën kohë ose veçmas për të përfunduar përpunimin e njëkohshëm ose përpunimin sekuencial të të dy skajeve të pjesës.
■ Çdo bosht ushqimi servo përdor vidë sferike me qetësi të lartë, dhe bashkimi elastik është i lidhur drejtpërdrejt, me zhurmë të ulët, saktësi të lartë pozicionimi dhe saktësi të lartë pozicionimi të përsëritur.
■ Sipas gjatësisë së përpunimit të pjesëve të ndryshme të punës, mund të pajisen 1-2 koka me transmision të ndërmjetëm. Midis tyre, kutia e boshtit kryesor të majtë është e fiksuar, dhe kutia e boshtit të djathtë e nën-boshtit vihet në lëvizje nga servomotori për të lëvizur vidën sferike në drejtimin Z. Mund të përdorë vetëm kokën kryesore për të fiksuar për të përfunduar përpunimin e pjesëve të shkurtra; gjithashtu mund të përdorë dy koka për të fiksuar së bashku për të përfunduar përpunimin e pjesëve të gjata.
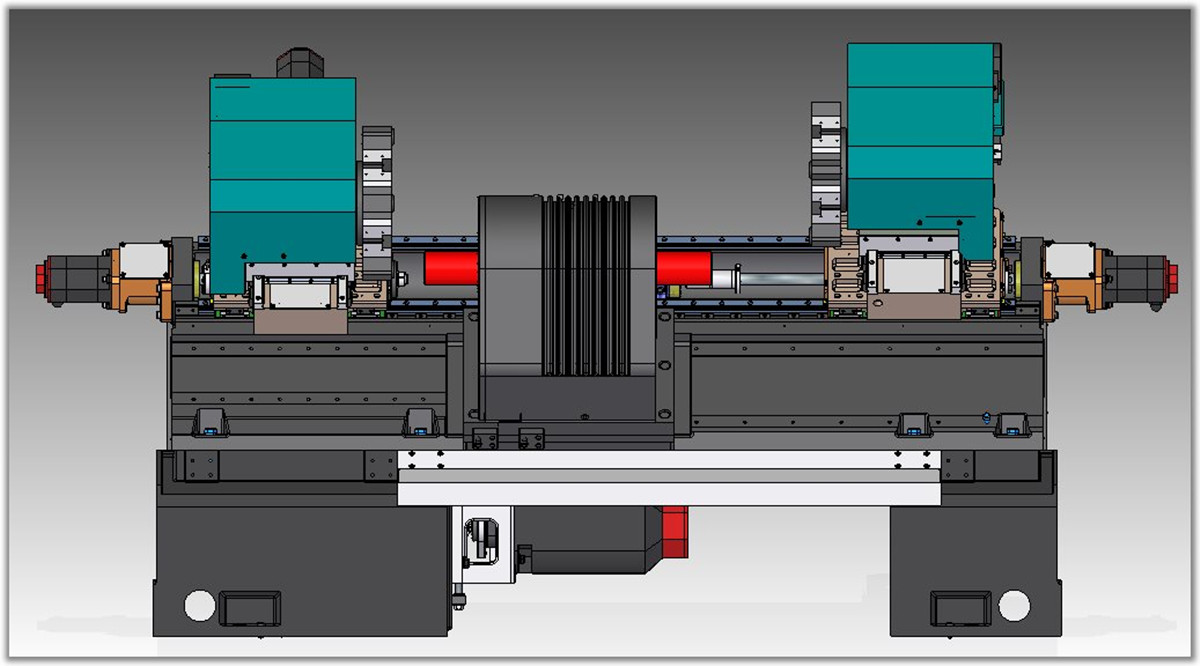

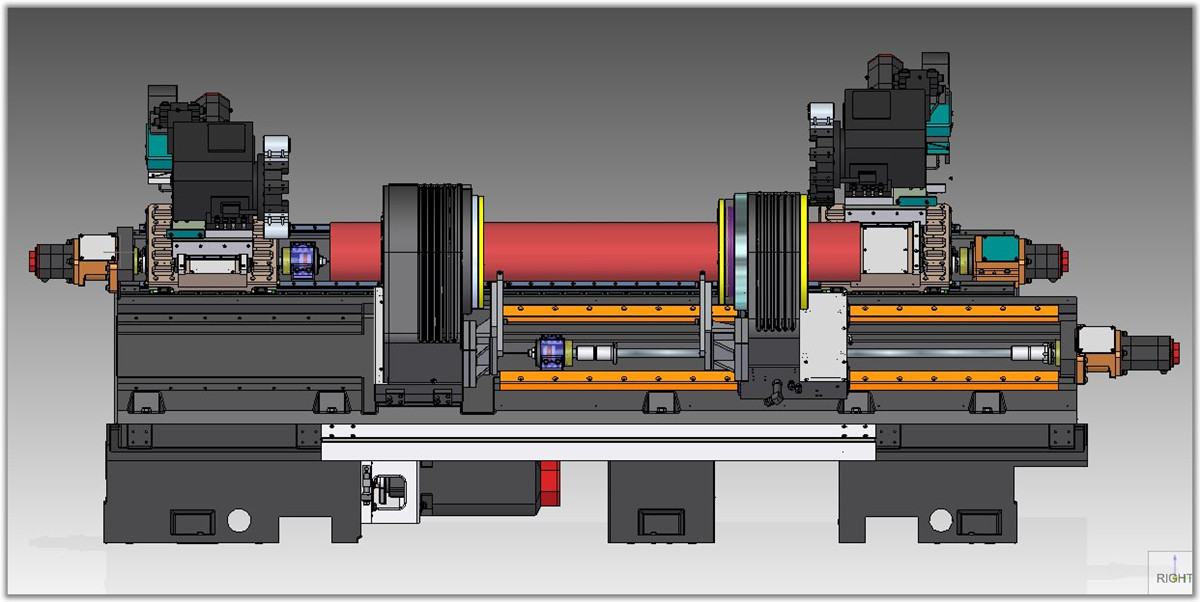
■ Kutia e boshtit integron pesë komponentët e sistemit të boshtit, kapëse, cilindër fiksues, sistem shpërndarjeje vaji dhe pajisje lëvizëse, me strukturë kompakte dhe funksionim të besueshëm. Pajisjet fiksuese drejtohen të gjitha në mënyrë hidraulike, dhe forca fiksuese mund të përmbushë nevojat e momentit maksimal të rrotullimit.
■ Pajisjet fiksuese instalohen në kutinë e boshtit. Struktura e pajisjeve fiksuese përfshin një lloj kolleti me një kapëse të mesme dhe dy skaje kapëse, dhe një kapëse të mesme dhe dy skaje kapëse nofullash.
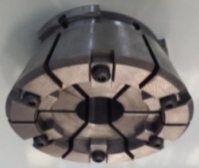
Duke pasur parasysh karakteristikat e deformimit të lehtë të shtrëngimit të pjesëve cilindrike me mure të holla, zakonisht përdoren shtrënguese me koletë. Shtrënguesit vihen në lëvizje nga pistoni i cilindrit për t'i bërë ato të deformohen në mënyrë elastike për të realizuar lirimin ose shtrëngimin e mandrinës. Deformimi i mandrinës elastike është 2-3 mm (diametër). Mandrina shtrëngon pjesën shtrënguese të pjesës në të gjithë drejtimin rrethor, forca shtrënguese është uniforme dhe deformimi i pjesës është i vogël. Kur saktësia sipërfaqësore e pjesës shtrënguese është e mirë, do të ketë një saktësi të lartë shtrëngimi. Në të njëjtën kohë, është thelbësore të zvogëlohet deformimi i pjesëve në mënyrë që pjesët të kenë një mbivendosje të duhur.
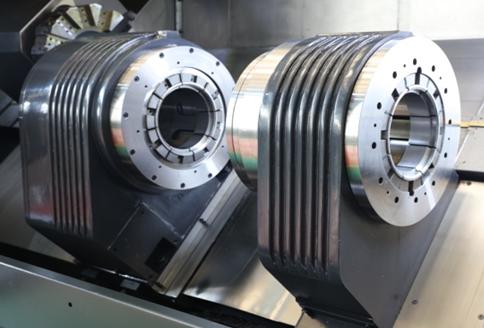
■Kur pjesët kanë një specifikim me diametër të madh, kthetra rregulluese mund të instalohet në strukturën e mandrinës. Kthetra rregulluese është një kthetër e butë, e cila fiksohet në diametrin e brendshëm të kapëses. Para përdorimit, ajo ka saktësi të lartë shtrëngimi dhe zëvendësim të shpejtë e të lehtë.
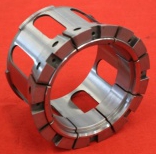
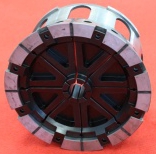
■ Makina përdor një dizajn modular dhe mund të ketë një sërë strukturash, konfigurimesh dhe kombinimesh funksionale sipas kërkesave të përdoruesit. Ekzistojnë shumë opsione për shtyllën e mjetit, siç është lloji i mjetit me rresht, lloji i kullës dhe kulla me fuqi. Dy mbështetëset e mjeteve mund të lidhen me boshtin në të njëjtën kohë ose veçmas për të përfunduar përpunimin e njëkohshëm ose të njëpasnjëshëm të të dy skajeve të pjesës.
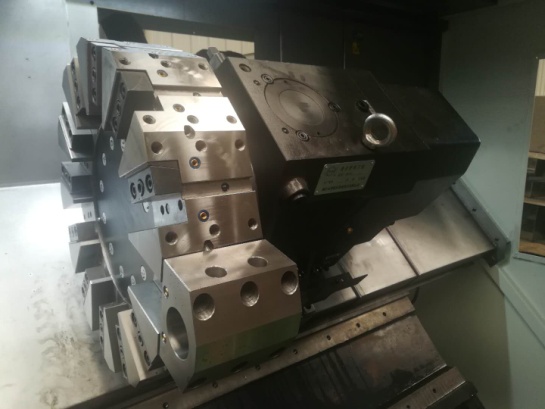
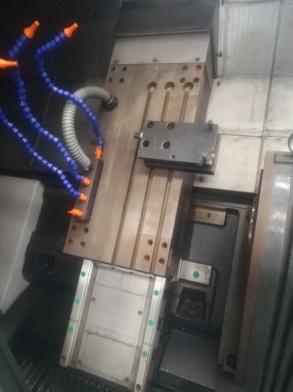
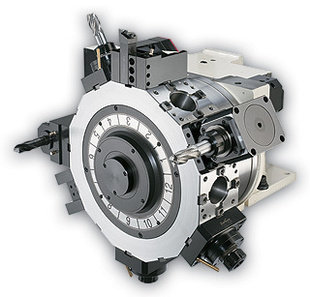
Kombinim mbajtësesh veglash: mbajtëse veglash me dy rreshta; mjet me dy rreshta; mbajtëse veglash elektrike; mjet i rreshtit të majtë + mbajtëse veglash e djathtë; mbajtëse veglash e majtë + mjet i rreshtit të djathtë.
■ Makina është plotësisht e mbyllur dhe e mbrojtur, e pajisur me pajisje automatike lubrifikimi dhe heqjeje automatike të ashklave, me performancë të mirë mbrojtëse, pamje të bukur, funksionim të lehtë dhe mirëmbajtje të përshtatshme.
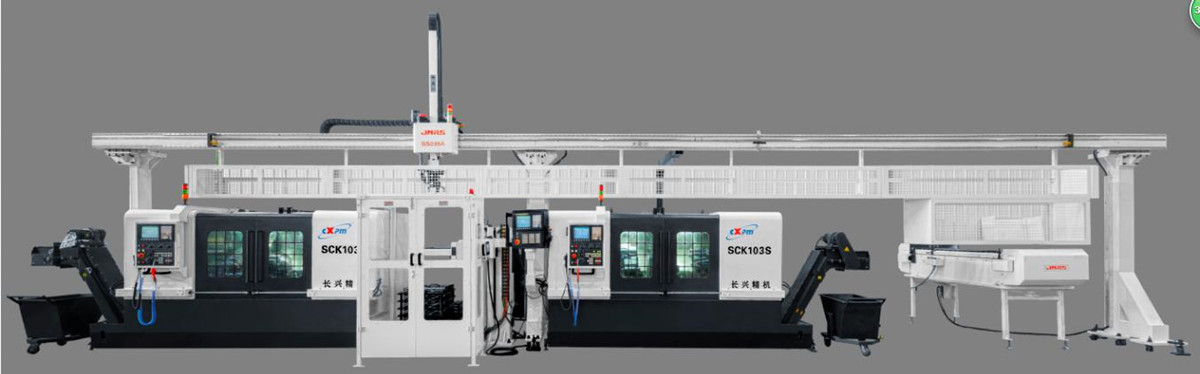
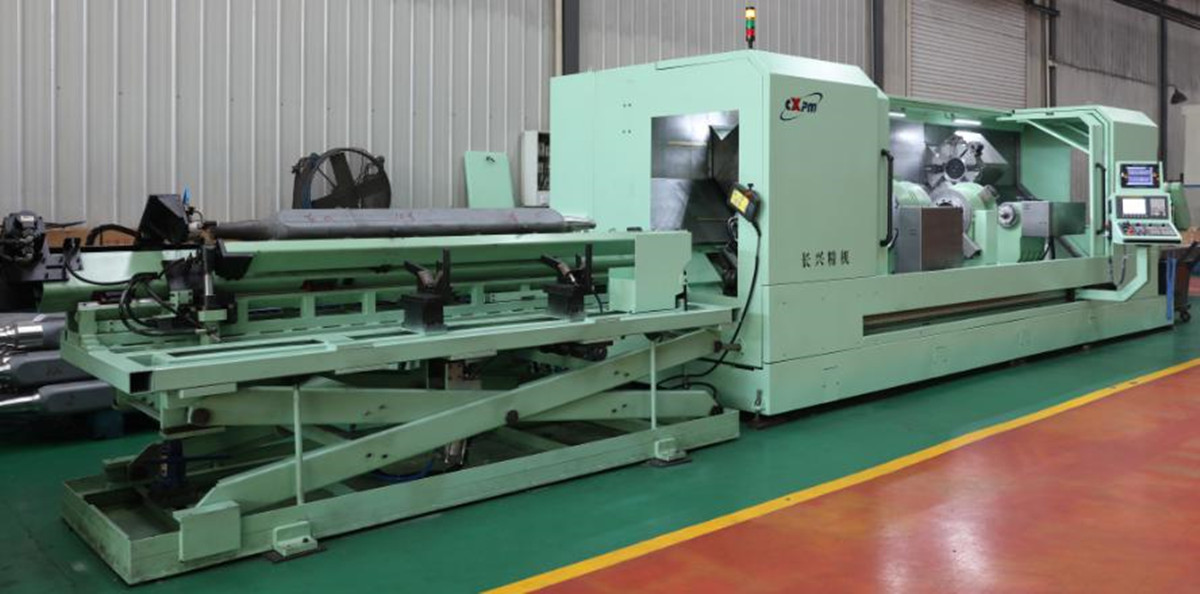
■ Makina mund të pajiset me një kornizë mbështetëse, një pajisje ndihmëse për ngarkim dhe shkarkim dhe një pajisje automatike ngarkimi dhe shkarkimi. Shikoni videon dhe fotot e makinës.
Kategoritë e produkteve
-

Qendra e Përpunimit CNC me Ngurtësi të Lartë e Serisë VC me...
-

Udhëzues Linear për Kolona Horizontale Lëvizëse të Serisë HP...
-

Udhëzues linear i kolonës lëvizëse horizontale të serisë HT...
-

Seria VS me katër pista për përpunim CNC të rëndë...
-

Qendër Përpunimi CNC e Serisë V me Ngurtësi të Lartë
-

Qendër Përpunimi CNC me Kolonë të Dyfishtë Serie X
-

Qendër Përpunimi CNC Horizontale me 5 Boshte TKG1600
-

Qendra e Përbërjes Vertikale të Tornimit dhe Frezimit CNC...
-

Qendër Përpunimi CNC me Shpejtësi të Lartë Seria GM
-

Frezim CNC me shpejtësi të lartë Seria GT
-

Torno CNC me dy boshte SK32
-

Qendra e Përpunimit Vertikal CNC RFTV510 për Rrota...