


Një suksesQendra e Tornimit CNCinvestimi kërkon identifikimin e faktorëve thelbësorë. Planifikimi strategjik e udhëheq këtë blerje. Tregu global i qendrave të përpunimit dhe tornimit CNC parashikon rritje të konsiderueshme, me njëShkalla e Rritjes Vjetore të Përbërë prej 6.6% nga viti 2024 deri në vitin 2030Segmenti i saj me shpejtësi të lartë parashikon një5.8% CAGR midis viteve 2025 dhe 2035Ky zgjerim nënvizon nevojën për vendime të informuara.Prodhues tornoje CNC me shumë funksioneofron mundësi të ndryshme. Të kuptuaritPrecizioni i Qendrës së Kthimitështë parësore. Blerësit shpesh pyesin, "Cili është ndryshimi midis një Qendre Tornimi CNC dhe një Torno CNC?"dhe"Si të zgjidhni midis qendrave të tornimit vertikal dhe horizontal?“. Dhjetë konsiderata kritike udhëhiqen nga një blerje e informuar.
Përmbledhjet kryesore
- Kuptoni nevojat tuaja të prodhimit dhe kërkesat për pjesët. Kjo ju ndihmon të zgjidhni madhësinë dhe fuqinë e duhur të makinës.
- Shikospecifikimet e makinëssi fuqia e boshtit dhe opsionet e veglave. Këto karakteristika ndikojnë në mënyrën se si funksionon makina.
- Kontrolloni sistemin e kontrollit dhe softuerin. Ato e bëjnë makinën të lehtë për t’u përdorur dhe për t’u lidhur me sisteme të tjera.
- Merrni në konsideratë saktësinë e makinës dhe mënyrën se si ajo përballon nxehtësinë dhe dridhjet. Kjo siguronpjesë me cilësi të lartë.
- Mendoni për koston totale, jo vetëm çmimin. Kjo përfshin kostot operative, mirëmbajtjen dhe vlerën e ardhshme.
Nevojat e Prodhimit dhe Kërkesat e Pjesëve për Qendrën tuaj të Tornimit CNC
Zgjedhja e njëQendra e Tornimit CNCfillon me një kuptim të qartë të nevojave të prodhimit dhe kërkesave për pjesë. Këta faktorë ndikojnë drejtpërdrejt në specifikimet dhe aftësitë e nevojshme të makinës.
Aftësitë e Madhësisë dhe Peshës së Pjesës
Dimensionet fizike dhe pesha e pjesëve që një punishte synon të prodhojë janë konsiderata themelore. Kapaciteti i një makine duhet të akomodojë komponentët më të mëdhenj dhe më të rëndë. Për shembull, operacionet e tornimit CNC trajtojnë një gamë të gjerë madhësish të pjesëve.
| Kategoria e Madhësisë së Pjesës | Përmasat (mm) | Përmasat (në inç) |
|---|---|---|
| Minimumi | 2×2 | 0.079×0.079 |
| Maksimumi | 200×500 | 7.9×19.7 |
Specifikimet e makinës, si distanca midis qendrave, përcaktojnë gjatësinë maksimale të pjesës, shpesh rreth 500 mm (19.7 in). Shtrati lëkundës mbi shtrat dikton diametrin maksimal të pjesës, zakonisht rreth 200 mm (7.9 in). Blerësit duhet të sigurohen që Qendra e Tornimit CNC e zgjedhur mund të mbajë dhe përpunojë fizikisht pjesët e tyre të synuara.
Llojet e materialeve për t'u përpunuar
Llojet e materialeve që përpunon një punishte ndikojnë ndjeshëm në përzgjedhjen e makinerive dhe veglave prerëse. Materiale të ndryshme kanë nivele të ndryshme fortësie, të cilat kërkojnë fuqi specifike të makinës dhe mjete prerëse.
| Kategoria e Fortësisë së Materialit | Fortësia e Rockwell (HRC) | Llojet tipike të tornove CNC |
|---|---|---|
| Lidhje të vështira për t'u përpunuar | 45–70 HRC | Torno CNC me çift rrotullues të lartë |
| Materiale Industriale me Fortësi të Mesme | 25–45 HRC | Torno horizontale CNC |
| Metale të buta dhe të përpunueshme lehtë | <25 HRC | Çdo torno CNC (duke përfshirë makinat fillestare, ato të punës dhe ato me bosht të shpejtë) |
Veglat standarde CNC përgjithësisht arrijnë një kufi praktik nëHRC 40Përpunimi i materialeve mbi HRC 50 shpesh kërkon konfigurime të specializuara, të cilat mund të dyfishojnë si kohën ashtu edhe koston e përpunimit. Për shembull, çelikët e karbonit/aliazhit si 4140 përpunohen standardisht deri në HRC 35. Ato bëhen sfiduese mbi HRC 40. Çelikët inox si 304 janë efikasë deri në HRC 30, duke u bërë të vështirë përtej HRC 35. Çelikët e veglave si A2 janë të përpunueshëm deri në HRC 45, por konfigurimet e specializuara janë të nevojshme mbi HRC 50. Aliazhet e aluminit në përgjithësi nuk paraqesin kufizime në fortësi për përpunimin CNC.
Vëllimi i Prodhimit dhe Rendimenti
Vëllimi i prodhimit dhe rendimenti i kërkuar diktojnë shpejtësinë, efikasitetin dhe potencialin e makinës për automatizim. Prodhimi me vëllim të lartë kërkon kohë më të shpejta cikli dhe funksionim të besueshëm. Dyqanet që prodhojnë sasi të mëdha pjesësh përfitojnë nga karakteristika si ushqyesit automatikë të shufrave dhe integrimi robotik. Këto shtesa minimizojnë ndërhyrjen manuale dhe maksimizojnë funksionimin e vazhdueshëm. Anasjelltas, puna me vëllim më të ulët ose prototip mund të mos kërkojë automatizim kaq të gjerë. Aftësia e makinës për të ruajtur prodhim të qëndrueshëm gjatë periudhave të gjata është thelbësore për përmbushjen e objektivave të prodhimit.
Specifikimet dhe Aftësitë e Makinerisë së një Qendre Tornimi CNC
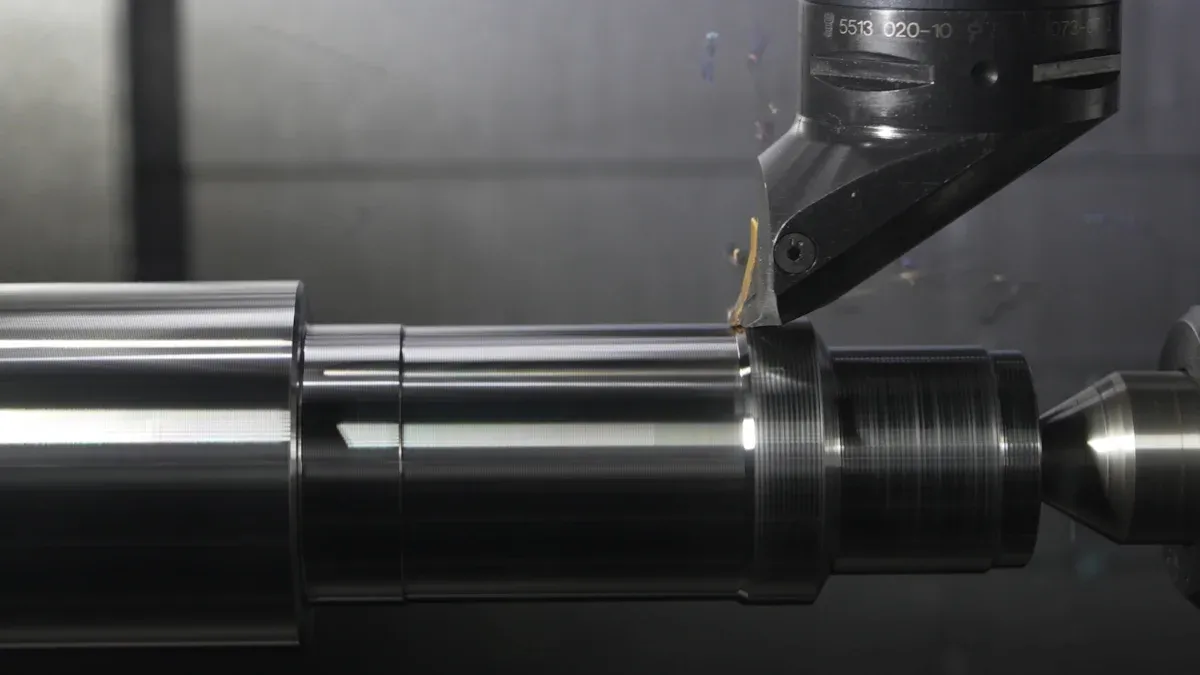
Specifikimet dhe aftësitë e makinerive ndikojnë drejtpërdrejt në aftësinë e një punishteje për të prodhuar pjesë në mënyrë efikase dhe të saktë. Blerësit duhet t'i vlerësojnë me kujdes këto aspekte teknike.
Konfigurimi dhe Fuqia e Boshtit
Boshti është zemra e çdo operacioni të tornimit. Konfigurimi dhe fuqia e tij përcaktojnë aftësinë prerëse të makinës. Shpejtësia e boshtit, e matur në rrotullime për minutë (RPM), dikton se sa shpejt rrotullohet pjesa e punës. RPM-të e larta janë thelbësore për diametra më të vegjël dhe materiale më të buta. Momenti rrotullues i boshtit, forca rrotulluese, është thelbësore për përpunimin e diametrave më të mëdhenj dhe materialeve më të forta. Një bosht i fuqishëm siguron heqje efikase të materialit dhe zvogëlon kohët e ciklit. Punishtet duhet të përshtasin specifikimet e boshtit me madhësitë e tyre tipike të pjesëve dhe llojet e materialeve.
Opsionet e kullës dhe veglave
Kulla mban mjetet prerëse dhe ia paraqet ato copës së punës. Dizajni i saj ndikon ndjeshëm në shkathtësinë dhe efikasitetin e përpunimit. Kullatë vijnë në konfigurime të ndryshme, të tilla si VDI (Shoqata e Inxhinierëve Gjermanë) ose BMT (Vegla të Montuara në Bazë), secila duke ofruar ngurtësi dhe aftësi të ndryshme për mbajtjen e mjeteve. Numri i stacioneve të mjeteve në kullë përcakton se sa mjete të ndryshme mund të përdorë makina pa ndërhyrje manuale. Më shumë stacione mjetesh lejojnë operacione komplekse në një konfigurim të vetëm, duke minimizuar kohën e ndërprerjes për ndryshimet e mjeteve.
Konfigurimi i boshtit dhe mjetet e drejtpërdrejta
Konfigurimi i boshtit përcakton aftësitë e lëvizjes së makinës. Një torno bazë me 2 boshte kryen operacione tornimi përgjatë boshteve X dhe Z. Makineri më të përparuara, si një torno me shumë boshteQendra e Tornimit CNC, ofrojnë akse shtesë, siç është një bosht Y për shpim ose frezim jashtë qendrës. Vegla me energji elektrike është një përmirësim i rëndësishëm për një Qendër Tornimi CNC. Kjo i lejon makinës të kryejë operacione frezim, shpimi dhe prerjeje pa transferuar pjesën në një makinë tjetër. Vegla me energji elektrike ofronfleksibilitet më i madh në dizajn për pjesët e përpunuara me precizion të lartëMundëson procese më komplekse të përpunimit në një cikël të vetëm, duke përmirësuar konfigurimin dhe duke zvogëluar punën. Kjo aftësi rrit saktësinë dhe përsëritshmërinë duke minimizuar procedurat e panevojshme të konfigurimit. Punishtet arrijnëprodhim më i shpejtë për shkak të ingranazheve dhe kushinetave të përparuaraVegla të gjallaruan të dhënat, e cila shpesh humbet kur lëviz materialin midis makinave, duke kursyer kohë. Gjithashtu lejon procese të shumta frezimi direkt në torno, të tilla si rrumbullakosja e skajeve ose shtimi i karakteristikave aksiale/radiale. Kjo eliminon nevojën për të transferuar pjesët në një frezë CNC.
Sistem Kontrolli dhe Softuer për Qendrën tuaj të Tornimit CNC
Sistemi i kontrollit dhe softueri formojnë trurin e çdo makinerie moderne. Ato diktojnë se si operatorët bashkëveprojnë me pajisjet dhe si makina ekzekuton operacione komplekse. Zgjedhja e sistemit të duhur të kontrollit siguron programim efikas, funksionim të besueshëm dhe integrim të përsosur në një mjedis prodhimi.
Marka dhe Karakteristikat e Kontrollit CNC
Zgjedhja e një kontrolli CNCmarkëndikon ndjeshëm në performancën e makinës dhe përvojën e përdoruesit. Prodhues të ndryshëm ofrojnë avantazhe të dallueshme të përshtatura për nevojat e ndryshme të prodhimit.
| Markë | Produktet kryesore të qendrës së tornimit | Karakteristikat kryesore për qendrat e tornimit |
|---|---|---|
| Automatizimi Haas | Torno CNC të serisë Haas ST | Ndërfaqe miqësore për përdoruesit, çift rrotullues i lartë, ndërtim i ngurtë, qëndrueshmëri, besueshmëri, çmim i përballueshëm. |
| DMG Mori | Qendrat universale të tornimit të serisë NLX | Ngurtësi e lartë, stabilitet, precizion, zgjidhje të integruara automatizimi, dixhitalizim, gatishmëri për Industrinë 4.0. |
| Mazak | Makinat shumëfunksionale të serisë INTEGREX | Kombinon tornimin, frezimin, shpimin, prerjen me prerje; ideale për pjesë komplekse; koncepti iSMART Factory (integrimi i IoT), shërbim dhe mbështetje e gjerë. |
| Okuma | Torno CNC të serisë LB | Fuqi, precizion, shkathtësi, Koncept Termo-Miqësor (stabilitet termik), sistem kontrolli OSP-P me arkitekturë të hapur (personalizim, integrim i softuerit). |
| Zgjidhjet Doosan/DN | Torno CNC | Operacione tornimi precize, aftësi shumëaksore, shpejtësi të larta boshti, sisteme kontrolli të përparuara. |
Çdo markë ofron karakteristika unike. Haas Automation përqendrohet në lehtësinë e përdorimit dhe çmimin e përballueshëm. DMG Mori thekson ngurtësinë dhe gatishmërinë për Industrinë 4.0. Mazak ofron aftësi shumë-detyrash për pjesë komplekse. Okuma ofron stabilitet termik dhe kontrolle me arkitekturë të hapur. Doosan/DN Solutions ofron precizion dhe funksionalitet shumë-aksor.
Programimi dhe Ndërfaqja e Përdoruesit
Një ndërfaqe programimi intuitive thjeshton konfigurimin dhe funksionimin e makinës. Operatorët kanë nevojë për një sistem që lejon programim efikas të kodit G ose programim bisedor, varësisht nga niveli i tyre i aftësive dhe kompleksiteti i pjesëve. Një ndërfaqe përdoruesi e projektuar mirë zvogëlon kohën e trajnimit dhe minimizon gabimet. Gjithashtu rrit produktivitetin duke e bërë krijimin dhe modifikimin e programit të thjeshtë.
Integrimi me sistemet ekzistuese
Integrimi i përsosur me sistemet ekzistuese të ekzekutimit të prodhimit (MES) ose sistemet e planifikimit të burimeve të ndërmarrjes (ERP) është thelbësor për dyqanet moderne. Kjo lidhshmëri lejon shkëmbimin e të dhënave në kohë reale, duke përmirësuar monitorimin e prodhimit dhe efikasitetin e përgjithshëm.Integrimi i suksesshëm kërkon planifikim të kujdesshëm.
- Planifikoni me kujdes proceset përpara dixhitalizimit për të shmangur automatizimin e joefikasiteteve.
- Filloni me një projekt pilot të vogël për të kufizuar rrezikun dhe mësoni nga përvoja.
- Për kompanitë me makineri moderne, filloni me lidhshmërinë e makinerive dhe monitorimin e OEE (Efektiviteti i Përgjithshëm i Pajisjeve) për të fituar njohuri në kohë reale për optimizim.
- Pranoni që zbatimi i MES ndryshon mënyrën se si njerëzit punojnë dhe kërkon udhëzime të kujdesshme.
- Përfshijeni ekipin që nga fillimi, duke shpjeguar domosdoshmërinë dhe përfitimet.
- Investoni në trajnime për t'u siguruar që të gjithë i kuptojnë sistemet e reja.
- Emëroni 'kampionë dixhitalë' për të ofruar mbështetje dhe trajnim shtesë për kolegët.
Këto praktika sigurojnë një tranzicion të qetë dhe maksimizojnë përfitimet e një mjedisi të lidhur prodhimi.
Saktësia dhe preciziteti i Qendrës së Tornimit CNC

Arritja e pjesëve me cilësi të lartë varet vazhdimisht shumë nga saktësia dhe preciziteti i një makine. Këto atribute ndikojnë drejtpërdrejt në konformitetin e pjesëve dhe në efikasitetin e përgjithshëm të prodhimit.
Përsëritshmëria dhe Saktësia Pozicionale
Përsëritshmëria i referohet aftësisë së një makine për t'u kthyer në një pozicion të programuar në mënyrë të vazhdueshme.Saktësia pozicionalePërshkruan se sa afër mund të arrijë makina një pozicion të synuar. Të dyja janë kritike për prodhimin e pjesëve identike brenda tolerancave të ngushta. Një makinë me përsëritshmëri të lartë siguron që çdo pjesë të përputhet me të mëparshmen, duke minimizuar mbeturinat dhe ripërpunimin. Saktësia e lartë e pozicionimit do të thotë që makina i vendos mjetet saktësisht aty ku janë programuar, gjë që është thelbësore për gjeometri komplekse dhe dimensione kritike. Prodhuesit shpesh i ofrojnë këto specifikime dhe blerësit duhet të sigurohen që ato i plotësojnë kërkesat e tyre të prodhimit.
Konsideratat e Stabilitetit Termik
Luhatjet e temperaturës ndikojnë ndjeshëm në saktësinë e makinës. Ndërsa komponentët e makinës nxehen gjatë funksionimit, ato zgjerohen, duke shkaktuar zhvendosje dimensionale. Ky zgjerim termik mund të çojë në pasaktësi në pjesët e përpunuara. Strategjitë efektive i zbusin këto efekte. Punishtetmirëmbani cilësimet e kontrolluara të temperaturës në zonat e përpunimit, shpesh duke izoluar hapësirën dhe duke përdorur sisteme të sofistikuara HVAC.Sistemet e avancuara të ftohjes dhe parametrat e optimizuar të tornimit minimizojnë gjenerimin e nxehtësisëgjatë përpunimit mekanik. Disa sisteme përdorin algoritme të avancuara për të parashikuar dhe korrigjuar gabimet termike në kohë reale duke përdorur sensorë të temperaturës dhe modele kompensimi. Për shembull, një firmë hapësinore arriti saktësi ±0.01 mm në disqet Inconel duke përdorur ftohje kriogjenike, ndërsa një prodhues i boshtit të boshtit i mbajti pjesët brenda tolerancave 0.05 mm me ftohje standarde.
Mekanizmat e zbutjes së dridhjeve
Dridhjet gjatë përpunimit degradojnë përfundimin e sipërfaqes, zvogëlojnë jetëgjatësinë e mjetit dhe kompromentojnë saktësinë e pjesës. Prandaj, mekanizmat efektivë të zbutjes së dridhjeve janë thelbësorë.Përdorimi i mbajtëseve të veglave me kontakt të përparmë dhe konik rrit ndjeshëm ngurtësinëdhe zvogëlon dridhjen. Mbajtja e punës me precizion të lartë dhe forcë të lartë shtrëngimi eliminon dridhjen e pjesës. Rregullimi i shpejtësive të përpunimit dhe furnizimeve në zona të qëndrueshme në diagramin e lobit gjithashtu mund të eliminojë dridhjen. Kjo përfshin menaxhimin me kujdes të ngarkesës së akrilit gjatë rritjes ose uljes së shpejtësisë. Përdorimi i boshteve më të trasha të mjetit ose zvogëlimi i zgjatjes së mjetit nga fundi i siguruar rrit ngurtësinë, zvogëlon devijimin dhe zhvendos frekuencën e dridhjeve në zona më të qëndrueshme.Doreza mjetesh kundër dridhjeve, të projektuara me materiale të përparuara, thithin dhe shpërndajnë dridhjet, duke parandaluar transferimin nga mjeti në pjesën e punës.
Hapësira e punishtes dhe hapësira e punishtes për Qendrën e Tornimit CNC
Hapësira fizike e disponueshme në një strukturë prodhimi ndikon ndjeshëm në përzgjedhjen e makinerive. Dyqanet duhet të marrin në konsideratë me kujdes gjurmën e një makine dhe kërkesat përreth saj. Ky planifikim siguron funksionim efikas dhe një mjedis pune të sigurt.
Dimensionet dhe Paraqitja e Makinës
Dimensionet aktuale të vetë makinës janë një shqetësim parësor. Prodhuesit ofrojnë specifikime të detajuara në lidhje me gjatësinë, gjerësinë dhe lartësinë. Dyqanet duhet të sigurohen që makina e zgjedhur të përshtatet brenda zonës së caktuar. Për më tepër, planimetria duhet të akomodojë pajisje periferike, të tilla si transportues të çipave, rezervuarë ftohës dhe kabinete elektrike. Një planimetri optimale lehtëson rrjedhën e punës dhe parandalon bllokimet.
Aksesueshmëria për mirëmbajtje
Hapësira e mjaftueshme përreth makinës është thelbësore për mirëmbajtjen dhe riparimet rutinë. Teknikët kërkojnë akses të lirë në të gjitha anët e makinës për inspektime, zëvendësime pjesësh dhe zgjidhjen e problemeve. Hapësirat e ngushta mund të zgjasin kohën e mirëmbajtjes dhe të rrisin rreziqet e sigurisë. Planifikimi për aksesin në mirëmbajtje që nga fillimi thjeshton operacionet e ardhshme të shërbimit.
Kërkesat për Hapësirën e Trajtimit të Materialeve
Trajtimi efikas i materialeve rreth makinës ndikon drejtpërdrejt në produktivitet dhe siguri. Punishtet kanë nevojë për hapësirë të mjaftueshme për ngarkimin e lëndëve të para dhe shkarkimin e pjesëve të përfunduara. Një minimum prej36 inç (3 këmbë)shpesh shërben si një vijë bazë për shtigje të qarta. Për pjesë më të mëdha ose më të gjata, punishtet rekomandojnë 7 deri në 8 metra hapësirë. Kjo akomodon mjetet, kutitë e veglave, paletat dhe karrocat, duke parandaluar kontaktin aksidental me kontrollet. Një përdorues caktoi posaçërisht 10 metra midis një tornoje dhe një mulliri për të maksimizuar hapësirën dhe për të lehtësuar përdorimin e një vinçi me krah për ngarkimin e pjesëve. Duke marrë parasysh lëvizjen e operatorit, veçanërisht për individët më të mëdhenj, sugjeron një minimum prej 6 metrash. Lënia e hapësirës për pajisje si karrocat e matricave për të ndërruar pajisjet e rënda mund të kërkojë 7 deri në 8 metra. Punishtet duhet të marrin në konsideratë edhe heqjen e rezervuarëve të ftohësit. Ato duhet të sigurohen që mandrina e tornos nuk është në përputhje me vendin ku një operator mund të qëndrojë në një makinë ngjitur për siguri.
Buxheti dhe Kostoja Totale e Pronësisë për një Qendër Tornimi CNC
Një analizë gjithëpërfshirëse e buxhetit shtrihet përtej çmimit fillestar të blerjes. Ajo përfshin të gjitha kostot që lidhen me zotërimin dhe funksionimin e makinës gjatë jetëgjatësisë së saj. Kjo kosto totale e pronësisë (TCO) ofron një pamje më të saktë financiare.
Çmimi fillestar i blerjes
Çmimi fillestar i blerjes përfaqëson investimin fillestar për një makinë. Kjo kosto ndryshon ndjeshëm në bazë të klasës, karakteristikave dhe aftësive të makinës. Blerësit duhet ta përshtatin buxhetin e tyre me nevojat e tyre të prodhimit.
| Klasa e Makinave të Tornos CNC | Diapazoni i Çmimit Fillestar të Blerjes |
|---|---|
| Torno CNC për tavolinë | 5,000 dollarë – 20,000 dollarë |
| Torno Prodhimi i Gamës së Mesme | 30,000 dollarë – 100,000 dollarë |
| Torno CNC me shumë boshte ose e tipit zviceran | 100,000 dollarë – 300,000 dollarë+ |
Këto shifra ilustrojnë spektrin e gjerë të opsioneve në dispozicion. Kërkesat specifike të një dyqani diktojnë nivelin e duhur të investimit.
Kostot Operative dhe Efikasiteti
Kostot operative përfshijnë shpenzimet e vazhdueshme përtej blerjes fillestare. Këto përfshijnë konsumin e energjisë, mjetet, mirëmbajtjen dhe punën. Një makinë efikase minimizon këto kosto të përsëritura. Makineritë moderne shpesh kanë komponentë që kursejnë energji, duke ulur faturat e energjisë elektrike. Veglat me cilësi të lartë zgjasin më shumë, duke ulur frekuencën e zëvendësimit. Mirëmbajtja e rregullt parandalon prishjet e kushtueshme dhe zgjat jetëgjatësinë e makinës. Funksionimi efikas gjithashtu zvogëlon orët e punës për pjesë, duke ulur më tej shpenzimet e përgjithshme.
Vlera e rishitjes dhe amortizimi
Makineritë zhvlerësohen me kalimin e kohës, që do të thotë se vlera e tyre zvogëlohet. Megjithatë, disa makina e ruajnë vlerën më mirë se të tjerat. Faktorët që ndikojnë në vlerën e rishitjes përfshijnë reputacionin e prodhuesit, historinë e mirëmbajtjes së makinës dhe rëndësinë e saj teknologjike. Investimi në një markë të mirënjohur me një rrjet të fortë shërbimesh shpesh çon në një vlerë më të mirë rishitjeje. Mirëmbajtja e duhur gjithashtu ruan gjendjen e makinës, duke e bërë atë më tërheqëse për blerësit e ardhshëm. Blerësit duhet të marrin në konsideratë vlerën afatgjatë dhe zhvlerësimin e mundshëm kur marrin vendimin e tyre për investim.
Shërbim dhe Mbështetje për Qendrën tuaj të Tornimit CNC
Shërbimi dhe mbështetja efektive janë thelbësore për maksimizimin e kohës së funksionimit të makinës dhe sigurimin e produktivitetit afatgjatë. Blerësit duhet të vlerësojnë angazhimin e prodhuesit ndaj kënaqësisë së klientit dhe disponueshmërinë e asistencës lokale.
Reputacioni dhe Besueshmëria e Prodhuesit
Reputacioni i një prodhuesi për besueshmërinë ndikon drejtpërdrejt në performancën afatgjatë të një makinerie dhe në vazhdimësinë operative të një punishteje. Kompanitë me një histori të fortë shpesh ofrojnë produkte dhe mbështetje superiore. Për shembull, DMG MORI krenohet me një shkallë mbajtjeje të klientëve prej 95%, që tregon kënaqësi të lartë. Haas Automation fiton besimin e mbi 10,000 punishteve në SHBA për shkak të besueshmërisë dhe lehtësisë së përdorimit. Hermle gjithashtu arrin më shumë se 95% kënaqësi të klientëve. Këto metrika nxjerrin në pah prodhuesit që ofrojnë vazhdimisht makineri të besueshme dhe kujdes të shkëlqyer pas blerjes.
Disponueshmëria e Shërbimit Lokal
Disponueshmëria e shërbimit lokal është thelbësore për minimizimin e vonesave të kushtueshme në prodhim. Kohët e shpejta të reagimit nga teknikët sigurojnë që makineritë të kthehen në funksionim shpejt.
| Niveli i Prioritetit | Koha e Përgjigjes (Tipike) |
|---|---|
| Prioriteti 1 (Kritik) | 2-4 orë |
| Prioriteti 2 (I lartë) | 4-8 orë |
| Prioriteti 3 (Mesatar) | Dita tjetër e punës |
| Prioriteti 4 (I ulët) | 2-5 ditë pune |
Pajisjet prodhuese me varësi nga linjat e prodhimit shpesh kërkojnë mbulim 24/7 me kohë përgjigjeje të garantuar 2-orëshe. Methods Machine thekson kohën e shpejtë të përgjigjes për shërbimin, duke ofruar mbështetje teknike të drejtpërdrejtë 24/7 përmes një qendre thirrjesh agjentësh me bazë në SHBA. Teknikët me përvojë janë të vendosur në zyrat rajonale në të gjithë Amerikën e Veriut. Megjithatë, cilësia e shërbimit mund të ndryshojë. Një përdorues raportoi një pritje 9-ditore për një zëvendësim rripi nga një kompani riparimi. Një përdorues tjetër përmendi se pothuajse gjithmonë marrin shërbim ditën tjetër për makinat e tyre Haas, Mazak dhe Mori, edhe kur ndodhen disa orë larg.
Garanci dhe Mbështetje Teknike
Të kuptuarit e garancisë dhe mbështetjes teknike të disponueshme mbron një investim. Periudhat standarde të garancisë për makinat e reja zakonisht variojnë nga një deri në tre vjet, duke ndryshuar sipas prodhuesit dhe modelit. Këto garanci përgjithësisht mbulojnë defektet në materiale dhe prodhim, shpesh duke përfshirë pjesët dhe punën, garancitë e performancës dhe aksesin në mbështetje teknike. Opsionet e garancisë së zgjatur janë shpesh të disponueshme për blerje. Është thelbësore të kuptohen kushtet specifike, duke përfshirë atë që mbulon garancia dhe atë që përjashton. Ofertat kryesore të mbështetjes përfshijnë:
- Qasje në mbështetje teknike të kualifikuar dhe shërbim të shpejtë.
- Përfshirja e përditësimeve të softuerit dhe mbështetjes për ta mbajtur makinën të azhurnuar dhe efikase.
- Disponueshmëria e shërbimit dhe riparimeve në vend për të minimizuar kohën e ndërprerjes së punës.
Automatizimi dhe Zgjerimi i Ardhshëm me një Qendër Tornimi CNC
Marrja në konsideratë e automatizimit dhe aftësive të zgjerimit në të ardhmen është thelbësore kur blini një makinë. Këto karakteristika sigurojnë që investimi i një punishteje të mbetet i rëndësishëm dhe produktiv për vite me radhë. Ato u lejojnë bizneseve të përshtaten me kërkesat në ndryshim të prodhimit dhe përparimet teknologjike.
Potenciali i Integrimit Robotik
Integrimi robotik rrit ndjeshëm produktivitetin dhe efikasitetin. Robotët arrijnëPërsëritshmëria ±0.05 mm, duke mundësuar prodhim 24/7 dhe duke rritur shfrytëzimin e makinerive me 30%. Robotët me gjashtë boshte me kapëse të specializuara përballojnë ngarkesa deri në 80 kg. Ata operojnë 2-2.5 herë më shpejt se metodat manuale. Kjo zvogëlon kohën e ngarkimit dhe shkarkimit deri në 60%. Robotët e përparuar të saldimit CNC ofrojnë saktësi ±0.1 mm. Ata zvogëlojnë shkallën e defekteve me 40-50% dhe rrisin shpejtësinë e prodhimit me 30-35%. Robotët me sisteme shikimi kryejnë montim të saktë me përsëritshmëri ±0.02 mm. Ata zvogëlojnë kohën e instalimit deri në 70% përmes pajisjeve fleksibile. Automatizimi robotik për ngarkimin e materialeve, ndryshimet e mjeteve dhe shkarkimin e pjesëve mund të rrisë shfrytëzimin e pajisjeve nga 52% në mbi 82%. Kjo përfaqëson një përmirësim prej 30%. Integrimi me makinat CNC mund të ulë kohën mesatare të ciklit për pjesë me 25%. Kjo çon në rritje të konsiderueshme të produktivitetit. Trajtimi i vazhdueshëm dhe pa gabime i pjesëve dhe verifikimi i automatizuar zvogëlojnë shkallët e skrapit me afërsisht 8%. Robotët gjithashtu përballojnë detyra të përsëritura, fizikisht të kërkuara dhe të rrezikshme. Kjo i liron punëtorët njerëzorë për role dhe...përmirëson sigurinë në vendin e punës.
Pajtueshmëria e Ushqyesit të Shufrës
Pajtueshmëria e ushqyesit të shufrave është një tjetër aspekt kyç i automatizimit. Një ushqyes shufrash furnizon automatikisht lëndë të parë në makinë. Kjo mundëson funksionim të vazhdueshëm, pa mbikëqyrje për periudha të gjata. Punishtet mund ta zhvillojnë prodhimin gjatë natës ose jashtë orarit të punës. Kjo maksimizon shfrytëzimin dhe rendimentin e makinës. Ushqyesit e shufrave zvogëlojnë kostot e punës duke eliminuar nevojën për ngarkim manual të materialeve. Ato gjithashtu sigurojnë cilësi të qëndrueshme të pjesëve duke ruajtur një rrjedhë të qëndrueshme të materialeve.
Dizajn Modular për Përmirësime
Parimet e dizajnit modular lejojnë përmirësime në të ardhmen. Kjo i bën këto makina të specializuarai gatshëm për të ardhmenDizajnet modulare mundësojnërikonfigurimi i makinerivebazuar në nevojat specifike të projektit. Ato ofrojnë fleksibilitetin për të integruar funksionalitetet kryesore sipas nevojës. Këto dizajne lehtësojnë përmirësimet më të lehta të komponentëve të caktuar. Kjo ndodh pa pasur nevojë për zëvendësimin e të gjithë makinës. Kjo siguron që makineria të mbetet e rëndësishme ndërsa teknologjia përparon.
Efikasiteti i Energjisë dhe Ndikimi Mjedisor i një Qendre Tornimi CNC
Marrja në konsideratë e efikasitetit të energjisë dhe ndikimit në mjedis është bërë thelbësore për prodhimin modern. Këta faktorë ndikojnë si në kostot operative ashtu edhe në angazhimin e një punishteje ndaj qëndrueshmërisë. Bizneset kërkojnë makineri që funksionojnë në mënyrë efikase, duke minimizuar njëkohësisht gjurmën e tyre ekologjike.
Konsumi i energjisë dhe kostot
Konsumi i energjisë i një makine ndikon drejtpërdrejt në kostot operative dhe ndikimin mjedisor. ModernMakinat CNCshpesh kanë komponentë që kursejnë energji dhe sisteme inteligjente të menaxhimit të energjisë. Këto sisteme optimizojnë përdorimin e energjisë gjatë funksionimit dhe kohës së mosfunksionimit. Zgjedhja e një makine me efikasitet të lartë energjetik zvogëlon faturat e energjisë elektrike dhe ul emetimet e karbonit. Dyqanet duhet të vlerësojnë kërkesat për energji të modeleve të ndryshme dhe të marrin në konsideratë konsumin e tyre afatgjatë të energjisë.
Sistemet e Menaxhimit të Ftohësit
Menaxhimi efektiv i ftohësit është njëstrategji e zgjuar financiareOfron kursime të konsiderueshme në kosto dhe përfitime mjedisore. Asgjësimi i duhur i ftohësit zvogëlon ndotjen e tokës dhe ujit. Parandalon ndotjen e ekosistemeve nga materialet e dëmshme. Kjo praktikë gjithashtu zvogëlon emetimet e dëmshme përmes teknikave të qëndrueshme të menaxhimit të mbeturinave. Riciklimi i ftohësve ruan burimet natyrore, duke zvogëluar kërkesën për lëndë të para.
Menaxhimi i duhur i ftohësit ofron gjithashtu avantazhe ekonomike. Ai ul kostot e menaxhimit të mbeturinave përmes sistemeve efikase të asgjësimit dhe riciklimit. Riciklimi madje mund të gjenerojë të ardhura nga materialet e rikuperuara. Për më tepër, ai rrit reputacionin e markës për kompanitë që praktikojnë asgjësim të qëndrueshëm. Dyqanet përmbushin rregulloret mjedisore, duke siguruar respektimin e ligjeve mjedisore të mbeturinave. Kjo shmang penalitetet ligjore dhe gjobat që lidhen me mosrespektimin e tyre. Nga ana operative, përmirëson sigurinë dhe shëndetin në vendin e punës duke zvogëluar rreziqet për punonjësit. Gjithashtu inkurajon inovacionin dhe miratimin teknologjik.
Menaxhimi i duhur i ftohësit ështëthelbësore për minimizimin e ndikimit dhe kostove mjedisoreZgjat jetëgjatësinë e gropës së ftohësit, duke zvogëluar nevojën për zëvendësim të shpeshtë. Kjo rrit produktivitetin në vendin e punës duke i mbajtur makinat në funksionim të qetë. Përmirëson cilësinë e pjesëve të përpunuara, duke siguruar përfundime më të mira sipërfaqësore. Gjithashtu e mban përqendrimin e synuar të qëndrueshëm, duke çuar në një performancë më të besueshme të përpunimit. Kjo promovon një mjedis pune më të sigurt dhe më të shëndetshëm. Mbron pajisjet e shtrenjta të përpunimit dhe zgjat jetëgjatësinë e mjeteve.Sistemi i ftohjes CNC Pure-Cut® i bazuar në CO₂ i Fusion Coolant Systemsofron një alternativë më të pastër. Ky sistem përdor CO₂ superkritik (scCO₂) si medium ftohës. Ai minimizon ndikimin mjedisor, eliminon mbetjet e dëmshme të ftohësit dhe rrit sigurinë përmes:
- Zero mbetje ftohësi: scCO₂ avullohet pa dëmtim pas përdorimit.
- Konsum i reduktuar i energjisë: Pure-Cut® kërkon më pak energji.
- Burim i qëndrueshëm i CO₂: CO₂ i përdorur zakonisht riciklohet.
Strategjitë e Reduktimit të Mbeturinave
Zbatimi i strategjive efektive të reduktimit të mbeturinaveminimizon konsumin e materialeve dhe kostot e asgjësimit. Dyqanet mund të përdorin disa metoda të provuara.
- Përdorni Programin e Ndërthurjes së Pjesëve: Ky program automatizon vendosjen e pjesëve për të minimizuar hapësirën e papërdorur. Zvogëlon skrapin e fletëve metalike, kohën e prerjes, konsumimin e veglave dhe kostot e asgjësimit.
- Kalimi në Përpunimin Mekanik në Formë të Afërt të Rrjetit: Kjo fillon me një boshllëk që i ngjan shumë pjesës përfundimtare. Zvogëlon sasinë e materialit që duhet hequr, shkurton kohëzgjatjen e ciklit dhe zgjat jetëgjatësinë e mjetit.
- Zgjidhni Shtigje Mjetesh më të Mençura: Strategjitë si pastrimi adaptiv optimizojnë heqjen e materialit. Ato zvogëlojnë lëvizjet e tepërta dhe parandalojnë prerjen e ajrit, duke minimizuar mbetjet dhe konsumimin.
- Rritje të furnizimeve dhe shpejtësive: Rregullimi i duhur parandalon përfundimet e dobëta të sipërfaqes, deformimin e materialit dhe gjenerimin e tepërt të ashklave. Kjo zvogëlon vëllimet e ripërpunimit dhe asgjësimit.
- Simuloni para se të prisni: Kryerja e prerjeve virtuale provë ndihmon në identifikimin dhe korrigjimin e gabimeve të mundshme. Kjo parandalon humbjen e materialit dhe ripërpunimin.
Trajnimi i Operatorëve dhe Karakteristikat e Sigurisë së Qendrës së Tornimit CNC
Lehtësia e përdorimit dhe kurba e të mësuarit
I/E/Të/Tëkurba e të mësuarit për përpunimin CNC fillimisht mund të jetë e pjerrëtMegjithatë, bëhet më intuitive me praktikë. Disa faktorë ndikojnë në këtë kompleksitet. Këta përfshijnë njohuri teknike në sistemet mekanike dhe elektrike, aftësi në CAD/CAM, aftësi programimi si kodi G dhe përvojë praktike. Sistemet moderne të kontrollit synojnë ta thjeshtojnë këtë proces. Për shembull,HEIDENHAIN TNC7paraqet një ndërfaqe intuitive dhe miqësore për përdoruesit. Operatorët mund ta personalizojnë ekranin kryesor me të preferuarat e tyre specifike, gjë që zvogëlon kurbën e të mësuarit. Videot e integruara të procesit i udhëzojnë përdoruesit përmes detyrave të thjeshta, duke i ndihmuar operatorët e rinj të mësohen më shpejt. Në mënyrë të ngjashme,Kontrolluesi i vëllaitështë shumë i ngjashëm me Haas, duke e bërë të lehtë përshtatjen për ata që kanë përvojë në Haas. Dokumentacioni për Brother Speedio është i shkëlqyer dhe i shkruar mirë. Kontrolli Speedio është jashtëzakonisht i lehtë për t’u përdorur. Përdoruesit mund ta fillojnë dhe ta përdorin shpejt. Kontrollet moderne janë përgjithësisht të lehta për t’u mësuar për operacione bazë si konfigurimi i mjeteve, kompensimet e punës dhe ekzekutimi i programeve, zakonisht brenda pak orësh.
Programet e Trajnimit të Ofruara
Programe gjithëpërfshirëse trajnimijanë thelbësore për operatorët e rinj. Trajnimi duhet të mbulojë konceptet themelore CNC, programimin e kodit G dhe simulimet. Ai gjithashtu përfshin softuerin CAD/CAM, përzgjedhjen e mjeteve, leximin e planeve, matematikën thelbësore dhe shkencën e materialeve. Përvoja praktike është thelbësore për zhvillimin e aftësive praktike. Kjo përfshin funksionimin e mbikëqyrur të makinës, përdorimin e simulatorit dhe punën në projekte në botën reale. Operatorët kanë nevojë për trajnim në zgjidhjen e problemeve dhe zgjidhjen e tyre. Kjo përfshin mirëmbajtjen parashikuese, identifikimin dhe zgjidhjen e problemeve të makinës, rregullimin e zhvendosjeve, kuptimin e kodeve të alarmit dhe njohjen e kohës kur duhet të përshkallëzohen problemet. Protokollet e sigurisë janë gjithashtu jetësore. Trajnimi gjithëpërfshirës duhet të përfshijë pajtueshmërinë me OSHA, sigurinë e makinës, procedurat e ndalimit emergjent dhe ergonominë për të parandaluar lëndimet. Trajnimi modern përfshin gjithashtu konceptet e Industrisë 4.0, trajnimin e bazuar në simulim ose realitetin virtual (VR) dhe modulet mbi prodhimin e gjelbër.
Ndërlidhëse dhe Mbrojtëse Sigurie
Mbrojtëset e makinerive janë barriera ose pajisje sigurieqë mbyllin pjesë të rrezikshme të pajisjeve. Ato parandalojnë kontaktin me pjesët lëvizëse. OSHA publikon standarde specifike mbrojtëse të makinerive. Ekzistojnë tre lloje kryesore të mbrojtëseve të makinerive: mbrojtëse të fiksuara, mbrojtëse të ndërlidhura dhe mbrojtëse të rregullueshme. Mbrojtëset e ndërlidhura, ose bllokimet e sigurisë, janë barriera të lëvizshme të kombinuara me një mekanizëm sigurie. Ky mekanizëm e ndalon makinën kur hapet. Masat paraprake të tjera të sigurisë përfshijnë perde të lehta, dyshekë kontakti sigurie dhe xham sigurie të makinës CNC. Çelësat e Ndalimit të Emergjencës (E-ndalesa) janë butona të mëdhenj të kuq që e fikin shpejt makinën. Procedurat e Bllokimit/Etiketimit (LOTO) i çaktivizojnë fizikisht pajisjet.Inspektimi para operacionit është thelbësor për operatorëtPërpara se të fillojnë, operatorët duhet të kontrollojnë për mbrojtëse të lirshme ose që mungojnë, kabllo të dëmtuara, pajisje të lirshme dhe funksionalitetin e të gjitha elementeve të sigurisë.ANSI 11.19 (2010)ofron kritere performance për mbrojtjen. Ky standard zbatohet për të gjitha makinat dhe pajisjet. Ai thjeshton standardet e mbrojtjes.
Një vlerësim gjithëpërfshirës është thelbësor për çdoQendra e Tornimit CNCblerje. Dyqanet duhet të japin përparësi vlerës afatgjatë dhe kthimit të investimit mbi koston fillestare. Kjo qasje strategjike siguron një investim optimal. Merrni parasysh me kujdes të gjithë faktorët e diskutuar. Ky zell çon në një blerje të suksesshme dhe produktive për dyqanin tuaj, duke rritur aftësitë e tij për vitet që vijnë.
Pyetje të shpeshta
Cili është ndryshimi midis një Qendre Tornimi CNC dhe një Torno CNC?
A Torno CNCKryesisht kryen operacione tornimi. Një qendër tornimi CNC ofron aftësi më të avancuara. Shpesh përfshin vegla pune, akse të shumëfishta dhe veçori automatizimi. Këto shtesa lejojnë frezimin, shpimin dhe prerjen me prerje në një konfigurim të vetëm.
Cilat janë përfitimet kryesore të veglave të punës në një Qendër Tornimi CNC?
Veglat me rrymë rrisin ndjeshëm shkathtësinë e një qendre tornimi. Ato i lejojnë makinës të kryejë operacione frezimi, shpimi dhe prerjeje. Kjo eliminon nevojën për të transferuar pjesët në një makinë tjetër. Punishtet arrijnë fleksibilitet më të madh në dizajn dhe zvogëlojnë kohën e montimit.
Pse është e rëndësishme stabiliteti termik për një Qendër Tornimi CNC?
Stabiliteti termik është thelbësor për ruajtjen e saktësisë. Komponentët e makinës zgjerohen ndërsa nxehen gjatë funksionimit. Ky zgjerim shkakton zhvendosje dimensionale. Sistemet efektive të ftohjes dhe modelet e kompensimit i zbusin këto efekte. Ato sigurojnë cilësi të qëndrueshme të pjesëve.
Çfarë do të thotë Kostoja Totale e Pronësisë (TCO) për një Qendër Tornimi CNC?
TCO përfshin të gjitha kostot që lidhen me një makinë gjatë jetëgjatësisë së saj. Kjo shkon përtej çmimit fillestar të blerjes. Ajo mbulon kostot operative si energjia, mjetet dhe mirëmbajtja. TCO gjithashtu merr në konsideratë punën, amortizimin dhe vlerën e mundshme të rishitjes.
Koha e postimit: 12 dhjetor 2025