


Hyrje
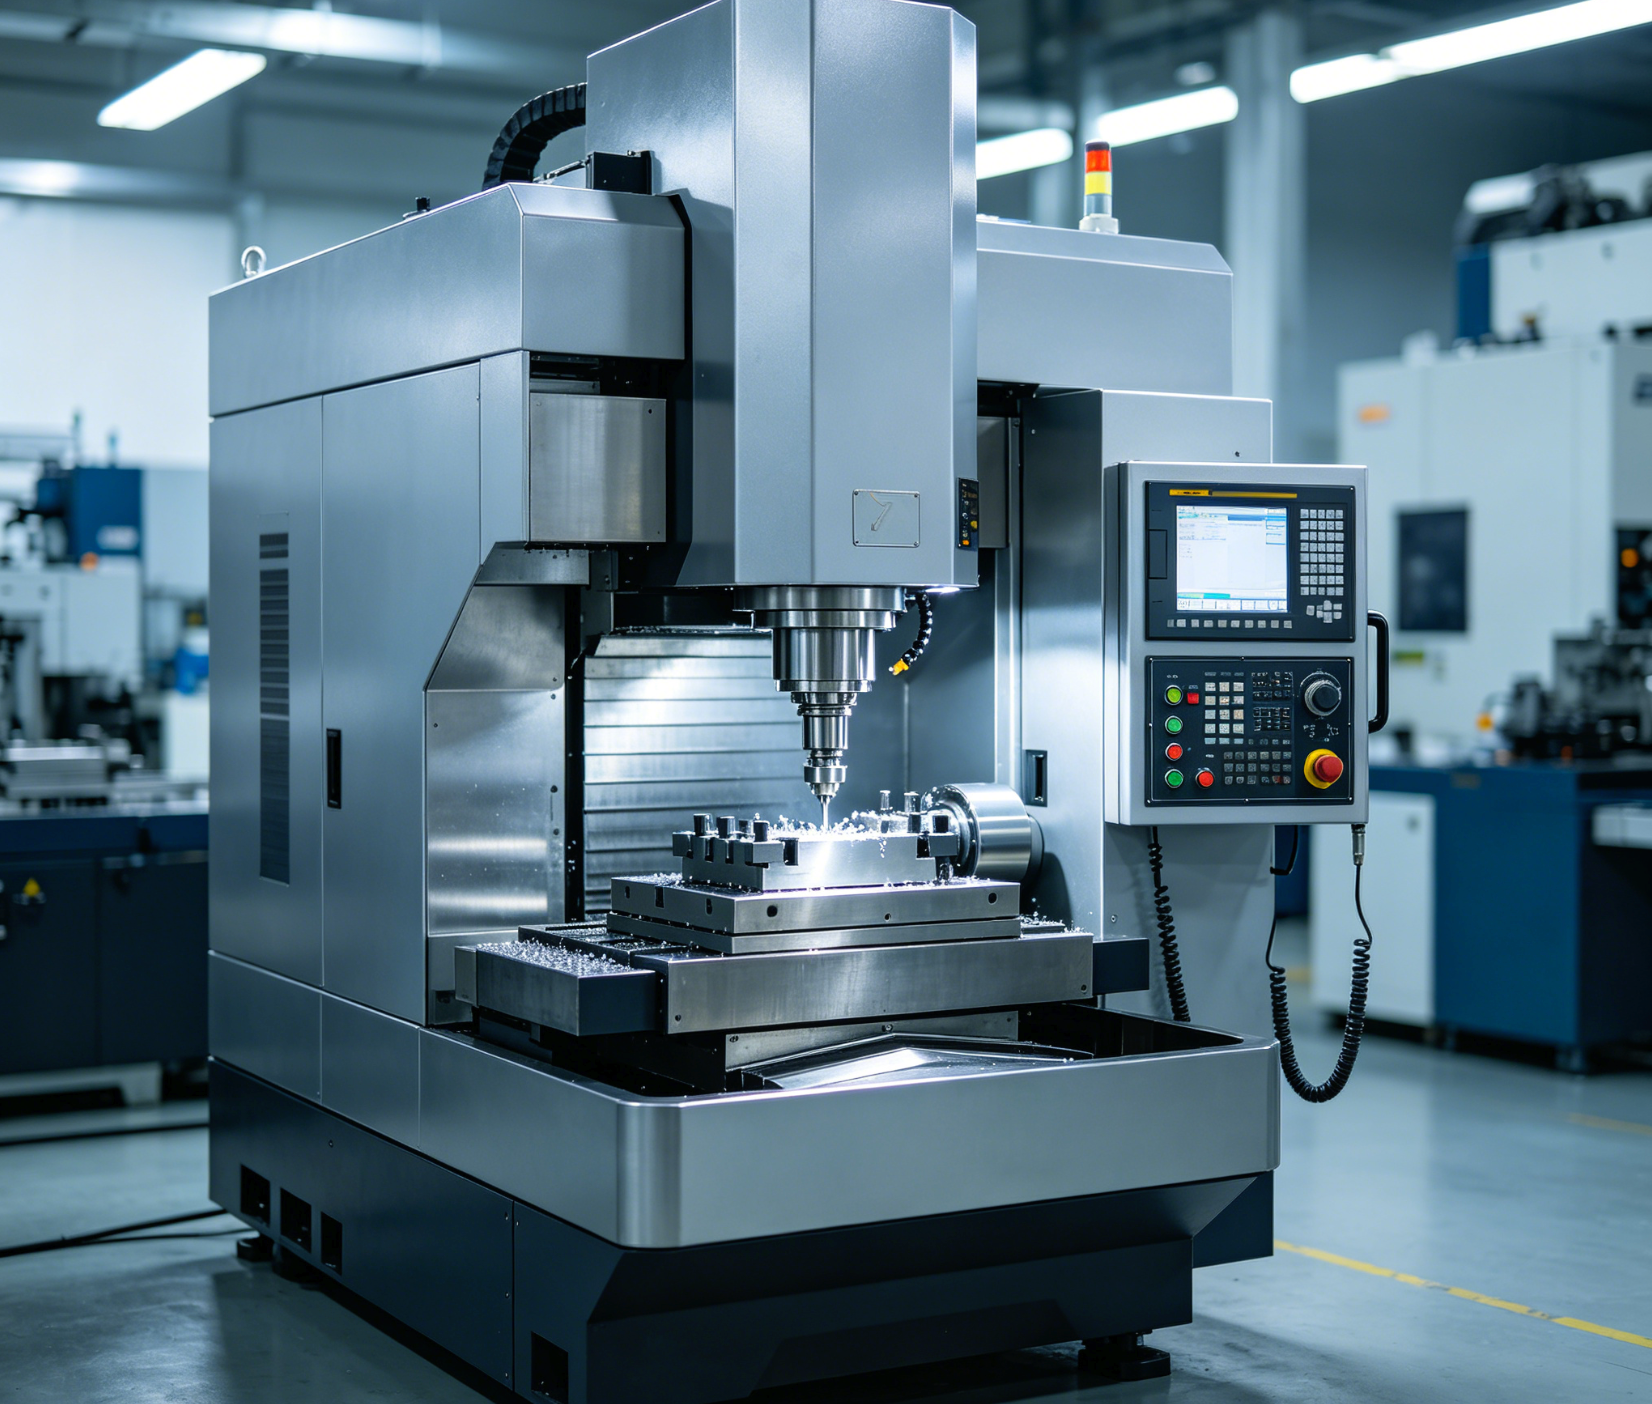
Për punishtet që përpunojnë pllaka, forma, korniza dhe përbërës strukturorë të mëdhenj, arkitektura e makinës ka po aq rëndësi sa fuqia e boshtit. Makineritë CNC me portë janë projektuar për të trajtuar pjesë pune të gjata, të rënda dhe të vështira për t'u mbështetur duke përdorur një urë sipërfaqësore që ofron një mbështjellës pune më të madh dhe ngurtësi më të mirë sesa konfigurimet konvencionale me kornizë C. Kjo i bën ato veçanërisht efektive kur madhësia dhe pesha e pjesës fillojnë të sfidojnë saktësinë, stabilitetin dhe efikasitetin e rrjedhës së punës. Diskutimi që vijon shpjegon se si ndërtimi i portës mbështet përpunimin në shkallë të gjerë, ku i tejkalon makinat vertikale standarde dhe cilat kushte prodhimi e bëjnë atë zgjedhjen më praktike.
Kur makinat CNC Gantry janë zgjedhja e duhur
Arkitektura themelore ePërpunim CNCdikton kufijtë fizikë të asaj që një prodhues mund të prodhojë. Qendrat tradicionale vertikale të përpunimit (VMC) zakonisht përdorin një dizajn me kornizë C, i cili në thelb kufizon madhësinë dhe peshën e pjesës së punës. Makineritë CNC me portë i zgjidhin këto kufizime duke përdorur një strukturë ure sipërfaqësore që përfshin tryezën e punës. Ky dizajn shkëput zarfin e përpunimit nga thellësia kufizuese e grykës së një kornize C.
ProdhuesitNë përgjithësi, kalimi në sistemet e gantry-t bëhet kur trajtohen pjesë pune që kalojnë 2,000 mm në gjatësi ose peshojnë më shumë se 5,000 kg. Duke mbështetur boshtin në një traversë të fortë përgjatë dy kolonave, makinat e gantry-t shpërndajnë forcat e prerjes në mënyrë simetrike. Kjo gjeometri strukturore parandalon devijimin dhe dridhjen që përndryshe do të kompromentonin saktësinë dimensionale në pjesët masive.
Madhësia e Prodhimit, Pesha e Pjesës dhe Nevojat e Fluksit të Punës
Vendimi për të përdorur një makinë gantri shpesh varet nga bashkëveprimi midis masës së pjesës dhe pozicionimit dinamik. Në modelet e gantri-ve me tavolinë fikse, pjesa e punës mbetet e palëvizshme ndërsa ura lëviz përgjatë boshtit X. Ky konfigurim i lejon makinës të përballojë ngarkesa ekstreme të tavolinës - shpesh që tejkalojnë 10,000 kg për metër katror - pa pasur nevojë që servomotorët të përshpejtojnë ose ngadalësojnë peshën masive të pjesës. Si pasojë, përgjigja dinamike e makinës mbetet e qëndrueshme pavarësisht nëse po pret një panel të lehtë kompozit apo një bazë të fortë çeliku.
Kërkesat e rrjedhës së punës diktojnë gjithashtu miratimin e sistemeve të portaleve me format të madh. Pajisjet që përdorin përpunimin me lavjerrës mund ta ndajnë tryezën e gjerë të punës në zona të ndara. Ndërsa boshti funksionon në një copë pune në një zonë, operatorët mund të ngarkojnë, shkarkojnë ose inspektojnë në mënyrë të sigurt një pjesë në zonën ngjitur. Ky funksionim i vazhdueshëm zvogëlon ndjeshëm kohën e ndërprerjes së boshtit dhe përmirëson efektivitetin e përgjithshëm të pajisjeve (OEE).
Industritë që përdorin makina CNC me format të madh Gantry
Sektori i hapësirës ajrore mbështetet shumë në makinat CNC me porta për të frezuar komponentët strukturorë siç janë shufrat e krahëve, ndarjet e trupit të trupit dhe pjesët e ingranazhit të uljes. Këta komponentë shpesh kërkojnë vazhdimësi.Përpunim me 5 boshtembi gjatësi që tejkalojnë 10 metra, duke kërkuar një mbulesë pune që vetëm një sistem portalesh lëvizëse mund ta ofrojë, duke ruajtur toleranca të ngushta hapësinore.
Në sektorin e energjisë, prodhimi i boshteve të turbinave me erë, strehimit të gjeneratorëve dhe fletëve të tubave të shkëmbyesit të nxehtësisë kërkon heqjen e materialeve të rënda në farkëtimet masive. Makineritë e portaleve të pajisura me boshte me çift rrotullues të lartë dhe koka me kënd të drejtë u lejojnë prodhuesve të shpojnë dhe frezojnë këto komponentë të mëdhenj në një konfigurim të vetëm. Në mënyrë të ngjashme, industria e veglave të automobilave i përdor këto makina për të skalitur matrica të mëdha stampimi dhe kallëpe injeksioni, ku përfundimi sipërfaqësor superior dhe saktësia volumetrike janë kritike.
Karakteristikat kryesore të projektimit të makinave CNC me gantry
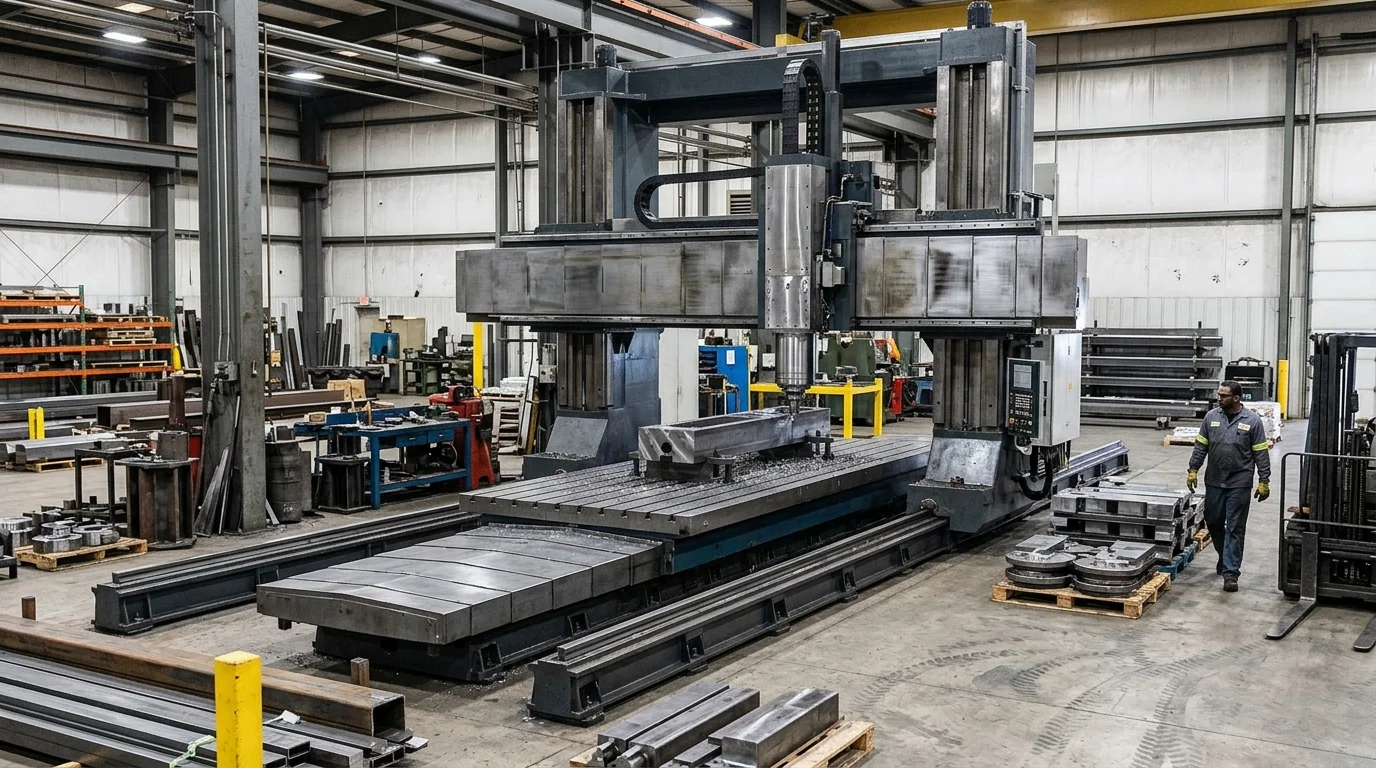
Performanca e një makine CNC me portal është e lidhur drejtpërdrejt me inxhinierinë e saj strukturore. Ndryshe nga makinat standarde të frezimit, platformat e portaleve duhet të ruajnë ngurtësinë në hapësira të gjera. Për ta arritur këtë, prodhuesit përdorin analizën e elementeve të fundme (FEA) për të optimizuar modelet e derdhjes së kolonave, traversës dhe bazës, duke siguruar që makina të mund të thithë dridhjet harmonike të gjeneruara gjatë heqjes së materialeve të rënda.
Edhe me komponentë masivë strukturorë, makinat moderne të portalit arrijnë performancë dinamike mbresëlënëse. Teknologjia e përparuar e motorëve linearë dhe sistemet servo me dy transmisione u lejojnë këtyre makinave të rënda të arrijnë shpejtësi të shpejta përshkimi deri në 30 metra në minutë, duke siguruar pozicionim efikas të mjeteve në distanca të gjata.
Struktura e Urës, Diapazoni i Lëvizjes dhe Konfigurimi i Tavolinës
Karakteristika më përcaktuese e një makine gantri është struktura e saj e urës, e cila mund të jetë ose e fiksuar ose e lëvizshme. Një dizajn gantri i fiksuar (tavolinë lëvizëse) ofron ngurtësi superiore sepse ura është e ankoruar në mënyrë të ngurtë në themel. Megjithatë, lëvizja në boshtin X kërkon që tavolina të lëvizë para dhe mbrapa, që do të thotë se gjurma e makinës duhet të jetë më shumë se dyfishi i gjatësisë së lëvizjes së saj në boshtin X. Anasjelltas, një dizajn gantri lëvizës e mban tavolinën të palëvizshme, duke siguruar një raport shumë efikas të gjurmës ndaj lëvizjes, ideal për gjatësi ekstreme (shpesh që tejkalojnë 4,000 mm në boshtin X).
| Arkitekturë | Efikasiteti i gjurmës | Kufiri i Kapacitetit të Ngarkesës | Aplikacioni më i mirë |
|---|---|---|---|
| Gantry në Lëvizje | E lartë (Kërkon gjatësinë e goditjes + hapësirën) | Praktikisht i pakufizuar (varet nga fondacioni) | Shëmbë hapësinore, tehe turbinash me erë |
| Gantry Fikse (Tavolinë Lëvizëse) | E ulët (Kërkon 2x gjatësinë e goditjes) | I kufizuar nga kapaciteti i servo/udhëzuesit | Myqe të rënda,saktësi të lartëvdes |
| Gantry me shina të larta | Maksimumi (Kolonat e integruara në objekt) | Pa limit | Vagona hekurudhore, struktura masive hapësinore |
Konfigurimet e tabelave e përshtatin më tej makinën sipas rrjedhave specifike të punës. Tavolinat prej gize me prerje T janë standarde për bluarje të rënda, ndërsa tavolinat me vakum shpesh integrohen për sigurimin e fletëve të mëdha e të sheshta prej alumini ose kompozite në industrinë ajrore dhe detare.
Specifikimet që ndikojnë në ngurtësinë dhe saktësinë
Ngurtësia dhe saktësia në përpunimin me format të madh rregullohen nga kanalet udhëzuese të makinës, specifikimet e boshtit dhe sistemet e menaxhimit termik. Aplikimet për punë të rënda zakonisht kërkojnë kanale udhëzuese me kuti (kanale udhëzuese me kushineta të thjeshta), të cilat ofrojnë amortizim superior të dridhjeve dhe kapacitet mbajtës të ngarkesës. Për aplikimet që i japin përparësi shpejtësisë dhe konturimit me shpejtësi të lartë, preferohen kanalet udhëzuese lineare me rul për punë të rënda, të cilat ofrojnë fërkime më të ulëta dhe përshpejtim më të shpejtë.
Përzgjedhja e boshtit përcakton gjithashtu aftësinë e makinës. Përpunimi i lidhjeve të forta kërkon një bosht me çift rrotullues të lartë dhe të lëvizur nga ingranazhe (shpesh nga 22 kW deri në 45+ kW) me një kon të fuqishëm të mjetit si BT50 ose HSK-100. Për të ruajtur saktësinë në diapazon të gjerë lëvizjeje, rritja termike duhet të kontrollohet. Karakteristika të tilla si vidat me sfera të ftohta, mbështjellësit e ftohjes së boshtit dhe shkallët lineare prej qelqi me një rezolucion prej 0.001 mm janë thelbësore. Kur është e pajisur siç duhet, një makinë CNC me gantry me cilësi të lartë mund të mbajë një saktësi pozicionimi prej ±0.015 mm gjatë një lëvizjeje të plotë prej 5 metrash.
Makinat CNC Gantry kundrejt llojeve të tjera të makinave CNC
Përzgjedhja e arkitekturës së saktë të makinës kërkon vlerësimin e gjeometrisë specifike dhe kërkesave të trajtimit të pjesëve që prodhohen. Ndërsa qendrat vertikale të përpunimit (VMC), qendrat horizontale të përpunimit (HMC) dhe mullinjtë horizontalë të shpimit (HBM) shkëlqejnë në skenarë specifikë, ato paraqesin kufizime të rënda kur pjesa e punës shkallëzohet përtej kufijve të saj të natyrshëm të projektimit.
Një VMC standarde me kornizë C zakonisht arrin maksimumin në rreth 1,500 mm deri në 2,000 mm lëvizje në boshtin X. Shtyrja e një dizajni me kornizë C përtej këtij limiti rezulton në mbingarkesë të tepërt strukturore, duke çuar në devijim të papranueshëm në bosht. Makineritë gantri e eliminojnë plotësisht këtë mbingarkesë, duke siguruar një platformë prerjeje të qëndrueshme dhe të mbështetur pavarësisht nga pozicioni i boshtit X ose Y.
Kur një makinë CNC Gantry është opsioni më i mirë
Një makinë CNC me gantry është zgjedhja optimale kur merreni me pjesë që janë jashtëzakonisht të gjata, të gjera dhe të sheshta. Për shembull, përpunimi i një tavoline vakumi alumini 3 metra me 2 metra ose një pllake masive çeliku bazë është praktikisht e pamundur në një VMC standarde për shkak të kufizimeve të grykës së boshtit Y. Ndërsa një HBM teorikisht mund të përpunojë një pjesë të gjatë, vendosja e një pllake të sheshtë vertikalisht në një pllakë këndore është e rrezikshme, kërkon kohë dhe është shumë e ndjeshme ndaj dridhjeve.
Për më tepër, makinat me portal janë superiore kur kërkohet akses nga lart poshtë për komponentët e rëndë. Dizajni me majë të hapur u lejon vinçave të urës sipërfaqësore të ulin farkëtime ose derdhje shumëtonëshe direkt në tryezën e punës. Ky akses i pakufizuar zvogëlon ndjeshëm kohën e montimit dhe përmirëson sigurinë krahasuar me manovrimin e pjesëve të rënda në zarfin e mbyllur të një HMC.
Pikat Kryesore të Krahasimit: Gjurmët, Kapaciteti, Kostoja dhe Preciziteti
Për të përcaktuar qartë ndryshimet operacionale, është thelbësore të krahasohen makinat gantri me VMC-të dhe HBM-të standarde përtej kufizimeve kryesore të objektit: gjurmën, kapacitetin, koston dhe saktësinë.
| Lloji i makinës | Kapaciteti maksimal i boshtit X | Gjurmët kundrejt Zarfit të Punës | Diapazoni i Kostos Bazë (USD) | Preciziteti tipik vëllimor |
|---|---|---|---|---|
| C-Frame VMC | ~2,000 mm | Moderuar | 60,000 dollarë – 150,000 dollarë | E shkëlqyer në pjesë të vogla |
| Mulliri horizontal i shpimit | ~4,000+ mm | I madh | 300,000 dollarë – 800,000 dollarë+ | I lartë (i optimizuar për shpime të thella) |
| Gantry Lëvizëse CNC | 10,000+ mm | Shumë efikas | 250,000 dollarë – 1,000,000 dollarë+ | I shkëlqyer në sipërfaqe të mëdha të sheshta |
Ndërsa shpenzimi fillestar i kapitalit për një makinë CNC me gantry është i lartë, efikasiteti i gjurmës së saj është i pakrahasueshëm për pjesët e gjata. Një makinë gantry lëvizëse kërkon vetëm hapësirë dyshemeje pak më të madhe se goditja e saj maksimale në boshtin X, ndërsa VMC-të me tavolinë lëvizëse dhe gantry-të fikse kërkojnë dyfishin e hapësirës së dyshemesë për të akomoduar lëvizjen e tavolinës. Preciziteti në një gantry është optimizuar për saktësi planare në sipërfaqe të mëdha, duke e bërë atë superior për konturimin e matricave masive krahasuar me një HBM, i cili është optimizuar për shtrirjen e vrimave të thella dhe aksesin shumëanësor.
Si të Zgjidhni dhe Zbatoni një Makinë CNC Gantry
Blerja e një makine CNC me format të madh për gantri është një projekt kompleks inxhinierik që shtrihet përtej porosisë së blerjes. Ndryshe nga makinat VMC më të vogla që mund të dorëzohen, nivelohen dhe ndizen brenda pak ditësh, sistemet e gantri kërkojnë përgatitje rigoroze të ambienteve dhe koordinim të saktë logjistik.
Afati kohor i zbatimit për një makinë portal të personalizuar ose gjysmë të personalizuar shpesh zgjat nga 6 deri në 12 muaj. Ky kohë paraprake është i nevojshëm jo vetëm për prodhimin e makinës, por edhe për të ekzekutuar përgatitjet e gjera të vendit të nevojshme për të mbështetur pajisjet që mund të peshojnë mbi 40,000 kg.
Vlerësimi i Madhësisë së Pjesës së Punës, Materialeve dhe Nevojave të Tolerancës
Procesi i përzgjedhjes fillon me një analizë rigoroze të dimensioneve maksimale të pjesës së punës dhe materialeve specifike që do të priten. Materiali dikton çift rrotullues dhe shpejtësinë e kërkuar të boshtit; përpunimi i aluminit me shpejtësi të lartë kërkon boshte me mbi 20,000 RPM, ndërsa përpunimi i çelikut Inconel ose çelikut të ngurtësuar të veglave kërkon boshte me ingranazhe me çift rrotullues të lartë dhe RPM të ulët. Hapësira e boshtit Z (distanca midis hundës së boshtit dhe tavolinës) duhet gjithashtu të llogaritet me kujdes për të akomoduar pjesën më të lartë të parashikuar plus gjatësinë e mjetit prerës dhe mbajtëses së mjetit më të gjatë.
Kërkesat për tolerancë ndikojnë drejtpërdrejt në specifikimet e kërkuara të makinës. Nëse një strukturë kërkon toleranca të nivelit të hapësirës ajrore mbi një hapësirë prej 6 metrash, makina duhet të specifikohet me kompensim gabimi vëllimor, shkallë lineare qelqi dhe sisteme gjithëpërfshirëse të kontrollit termik. Këto karakteristika që rrisin saktësinë mund të rrisin çmimin bazë të makinës me 15% deri në 30%, duke e bërë të domosdoshme që specifikimet e makinës të jenë në përputhje të rreptë me kërkesat inxhinierike dhe jo me maksimumet teorike.
Furnizimi, Instalimi, Mirëmbajtja dhe Trajnimi
Instalimi i një makine CNC me portë pothuajse universalisht kërkon punë të specializuar në themele. Pajisjet zakonisht duhet të gërmojnë dyshemenë ekzistuese dhe të derdhin një themel të izoluar prej betoni të përforcuar me çelik me trashësi nga 500 mm deri në mbi 1,000 mm. Ky themel kërkon një kohë minimale tharjeje prej 28 ditësh përpara se makina të ankorohet dhe të kalibrohet me lazer. Mossigurimi i një themeli të përshtatshëm do të rezultojë në vendosje të makinës, duke kompromentuar përgjithmonë saktësinë gjeometrike.
Pasi të instalohen, protokollet e mirëmbajtjes dhe trajnimit duhet të përshtaten me kompleksitetin e makinës. Programet parandaluese të mirëmbajtjes duhet të përfshijnë verifikim të rregullt të sinkronizimit të dy transmisioneve (për të parandaluar shtrembërimin e portalit), inspektime të sistemit të ftohësit dhe kontrolle automatike të lubrifikimit. Për më tepër, trajnimi i operatorëve është kritik. Meqenëse një aksident në një makinë të madhe portali mund të rezultojë në dëmtime katastrofike të boshtit dhe dhjetëra mijëra dollarë në kosto riparimi, operatorët duhet të jenë të trajnuar plotësisht në simulimin e avancuar të rrugës së mjeteve dhe softuerin për shmangien e përplasjeve përpara se të vënë në punë pjesët në lëvizje.
Si të përcaktoni nëse një makinë CNC Gantry i përshtatet nevojave tuaja
Përcaktimi nëse një makinë CNC me gantry është një investim i shëndoshë kapitali kërkon një analizë gjithëpërfshirëse të pengesave në prodhim, kostove të outsourcing-ut dhe strategjisë afatgjatë të biznesit. Këto makina përfaqësojnë një angazhim të madh financiar, që shpesh kërkon një investim fillestar që tejkalon 300,000 dollarë, duke përjashtuar modifikimet e objekteve dhe mjetet e përparuara.
Arsyetimi financiar zakonisht mbështetet në arritjen e shkallëve të larta të shfrytëzimit. Standardet e industrisë sugjerojnë që një makinë gantri me format të madh duhet të mbajë një shkallë shfrytëzimi prej të paktën 70% për të ofruar një nivel konkurrues.kthimi i investimit(ROI) brenda një skeme standarde amortizimi 3 deri në 5-vjeçare. Objektet duhet të vlerësojnë nëse vëllimi i tyre aktual ose i parashikuar i porosive mund ta përballojë këtë nivel operimi.
Kriteret e Vendimit për Përpunimin e Pjesëve të Mëdha të Përpunimit
Kriteri kryesor i vendimit është kostoja dhe rreziku që lidhen me metodat aktuale të prodhimit me pjesë të mëdha. Fabrikat që aktualisht nënkontraktojnë pllaka, korniza ose forma të mëdha duhet të llogarisin shpenzimet vjetore për këto shërbime të jashtme, duke marrë parasysh kostot e fshehura të vonesave logjistike, shpenzimet e transportit dhe humbjen e kontrollit të cilësisë. Nëse kostoja vjetore e dhënies së jashtme i afrohet kostos së financimit të një makine gantri, sjellja e aftësisë brenda kompanisë bëhet strategjikisht e zbatueshme.
Një tjetër kriter i rëndësishëm është efikasiteti i instalimit.
Përmbledhjet kryesore
- Përfundimet dhe arsyetimi më i rëndësishëm për makinat CNC
- Specifikimet, pajtueshmëria dhe kontrollet e riskut që ia vlen të validohen përpara se të angazhoheni
- Hapat praktikë të mëtejshëm dhe paralajmërimet që lexuesit mund të aplikojnë menjëherë
Pyetje të Shpeshta
Kur duhet të zgjedhë një prodhues një makinë CNC me gantry?
Zgjidhni një makinë CNC me gantry kur pjesët janë zakonisht mbi 2,000 mm të gjata, mbi 5,000 kg ose kanë nevojë për saktësi të qëndrueshme gjatë prerjes së rëndë.
Pse makinat CNC me gantry janë më të mira për pjesë të mëdha pune?
Struktura e tyre e urës shpërndan forcat e prerjes nëpër dy kolona, duke zvogëluar devijimin dhe dridhjen për ngurtësi, saktësi dhe përfundim sipërfaqësor më të mirë në pjesët e mëdha.
Cili dizajn i portalit është më i mirë: portal lëvizës apo portal fiks?
Porta lëvizëse i përshtatet pjesëve shumë të gjata dhe kursen hapësirë në dysheme. Porta fikse ofron ngurtësi më të lartë për përpunim preciz të formave dhe matricave për punë të rënda.
Cilat industri përdorin zakonisht makina CNC me gantry?
Veglat hapësinore, energjetike dhe automobilistike i përdorin ato për strukturat e krahëve, përbërësit e turbinave, strehimet e gjeneratorëve, matricat e mëdha dhe kallëpet e injektimit.
A mund të ndihmojë OTURN Machinery me zgjidhjet CNC të gantry-t për pjesët e përpunimit të metaleve të rënda?
Po. OTURN furnizon makina CNC me porta dhe me dy kolona me struktura të ngurta, konfigurime të pasura dhe mbështetje jashtë vendit për kallëpe, hapësirë ajrore, valvula dhe aplikime të tjera të pjesëve të mëdha.
Koha e postimit: 22 Prill 2026