


Pse tornot me shtrat të pjerrët CNC janë të rëndësishme për prodhimin e hapësirës ajrore
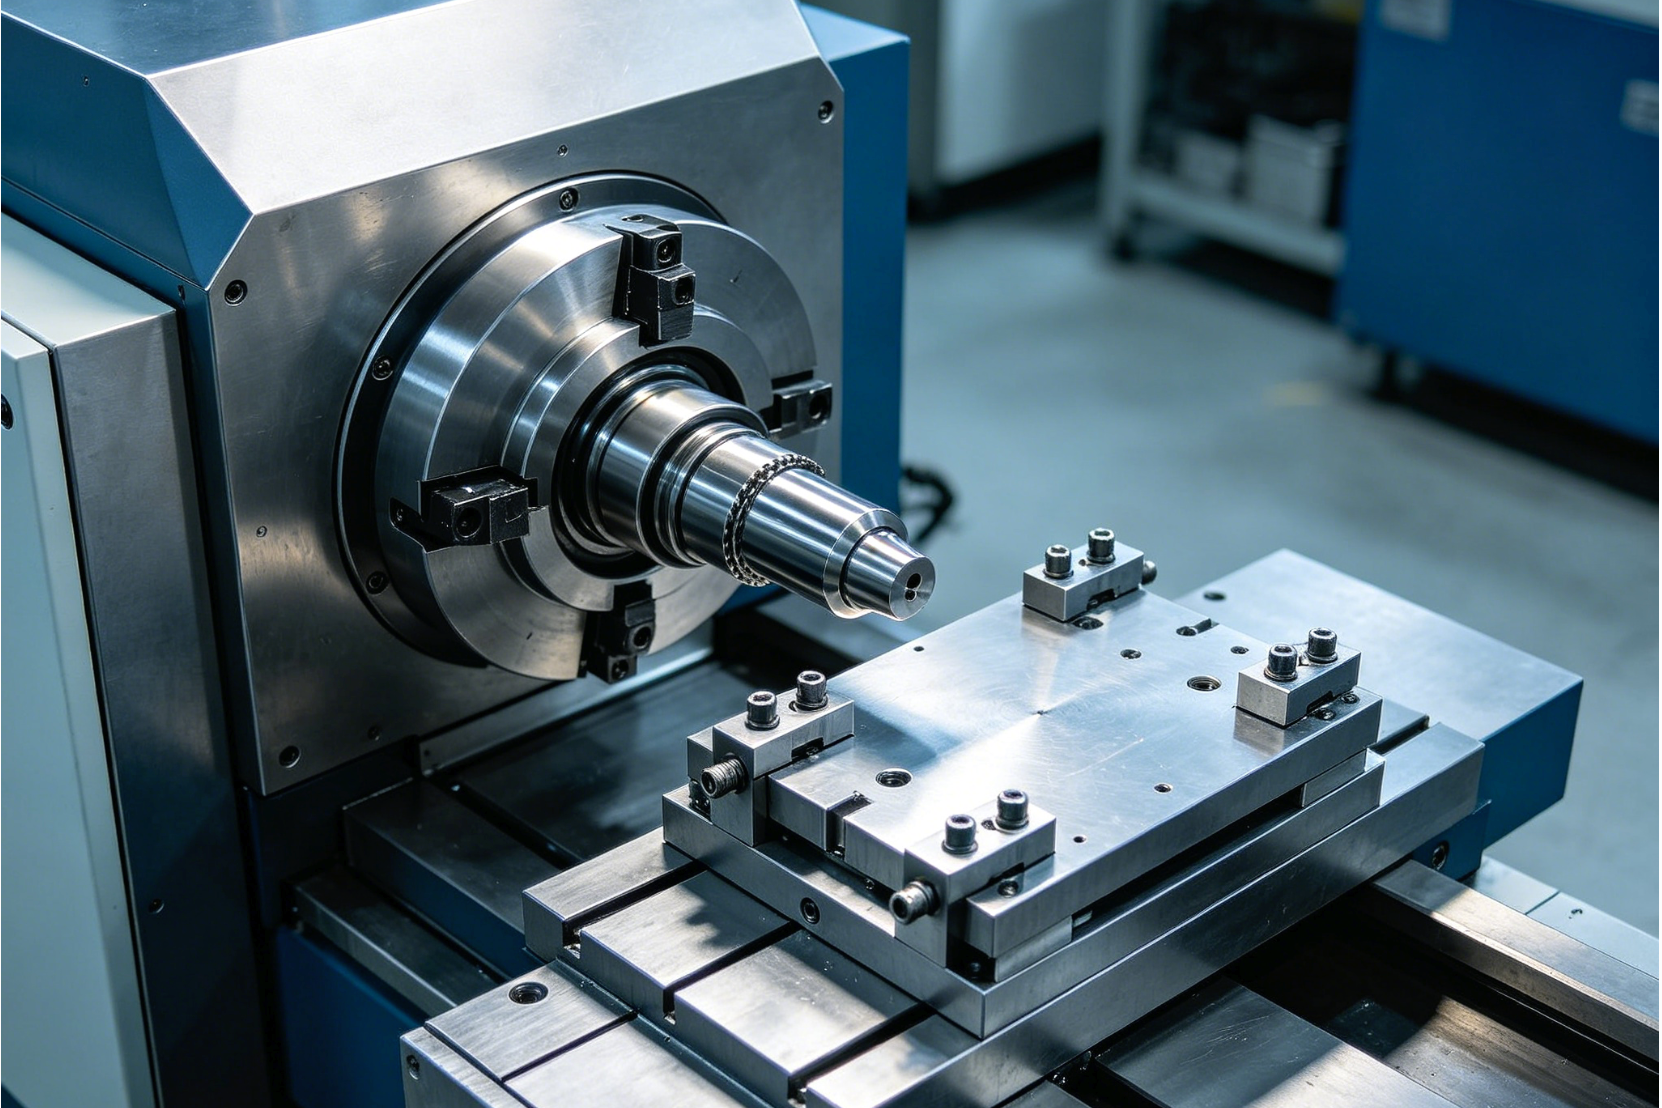
Përshtatja e tornave CNC me shtrat të pjerrët ka ndryshuar rrënjësisht mënyrën se si furnizuesit e nivelit të parë të hapësirës ajrore dhe automobilistike i qasen operacioneve të tornimit. Ndryshe nga arkitekturat tradicionale me shtrat të sheshtë, dizajni i shtratit të pjerrët - zakonisht i projektuar në kënde 30, 45 ose 60 gradë - ul qendrën e gravitetit të makinës dhe shkurton ndjeshëm distancën midis mjetit prerës dhe rrugëve udhëzuese. Ky avantazh gjeometrik përkthehet drejtpërdrejt në ngurtësi të shtuar strukturore, e cila është një kërkesë e panegociueshme kur përpunohen superaliazhet me elasticitet të lartë dhe gjeometritë komplekse që mbizotërojnë në prodhimin hapësinor.
Si e përmirësojnë saktësinë dhe rendimentin
Arkitekturat e shtratit të pjerrët në mënyrë të natyrshme i zbutin dridhjet e prerjes, duke u lejuar prodhuesve të ruajnë toleranca të ngushta edhe gjatë heqjes agresive të materialit. Duke përdorur udhëzues kuti linearë ose të fortë të montuar në një shtrat prej gize të vetme, këto torno mund të arrijnë vazhdimisht saktësi pozicionimi prej ±0.002 mm dhe përfundime sipërfaqësore deri në Ra 0.4 μm. Për më tepër, shpejtësitë e boshtit që arrijnë deri në 5,000 RPM, të shoqëruara me kohë të shpejta indeksimi të kullës prej më pak se 0.2 sekondash, e zvogëlojnë në mënyrë drastike kohën pa prerje, duke rritur kështu rendimentin e përgjithshëm për prodhime me vlerë të lartë.
Cilët përbërës të hapësirës ajrore janë më të përshtatshëm
Sektori i hapësirës ajrore mbështetet shumë në materiale si Inconel 718, lidhjet e titanit (Ti-6Al-4V) dhe çelikët inox të specializuar, të cilët janë të gjithë të vështirë për t'u përpunuar. Tornot CNC me shtrat të pjerrët shkëlqejnë në prodhimin e komponentëve kritikë rrotullues, siç janë boshtet e motorëve me turbinë,trupat e valvulave hidraulike, kunjat e ingranazhit të uljes dhe elementët e fiksimit hapësinor me rezistencë të lartë. Ngurtësia superiore e shtratit të pjerrët parandalon devijimin e mjetit gjatë prerjeve të ndërprera të rënda, duke siguruar stabilitet dimensional në të gjitha seritë e gjata të prodhimit të këtyre pjesëve kritike për misionin.
Cilat specifikime teknike duhet të krahasojnë blerësit
Ekipet e prokurimit duhet të vlerësojnë një sërë specifikimesh të rrepta mekanike dhe elektronike për të siguruar që një torno me shtrat të pjerrët CNC përmbush kërkesat operacionale të objektit të tyre. Një krahasim sipërfaqësor i çmimeve bazë shpesh anashkalon parametrat teknikë që diktojnë besueshmërinë afatgjatë, jetëgjatësinë e mjetit dhe efektivitetin e përgjithshëm të pajisjeve (OEE).
Cilat parametra të makinës kanë më shumë rëndësi
Specifikimet kryesore diktojnë mbulesën fizike dhe kapacitetin prerës të tornos. Blerësit duhet t'i japin përparësi shtratit të lëkundjes (zakonisht duke filluar nga 400 mm deri në 600 mm për pjesët standarde të automobilave), diametrit maksimal të tornimit dhe gjatësisë maksimale të tornimit. Fuqia e motorit të boshtit është po aq kritike; një vlerësim i vazhdueshëm prej 11 kW deri në 22 kW kërkohet përgjithësisht për aplikimet e rënda të automobilave dhe hapësirës ajrore. Përveç kësaj, shpejtësitë e shpejta të kalimit në boshtet X dhe Z - shpesh duke arritur 30 m/min në modelet moderne të udhërrëfyesve linearë - shërbejnë si një tregues i fortë i efikasitetit të makinës në minimizimin e kohës së punës pa punë.
Si ndikojnë në performancë ngurtësia, stabiliteti termik dhe evakuimi i çipave
Këndi i shtratit të pjerrët ndikon drejtpërdrejt në stabilitetin termik dhe menaxhimin e ashklave. Një shtrat i pjerrët i vërtetë prej 45 gradësh ose 60 gradësh lejon që graviteti të lehtësojë rrjedhën natyrale të ashklave direkt në transportuesin e ashklave, duke parandaluar grumbullimin termik brenda zarfit të përpunimit. Ky evakuim efikas i ashklave është kritik gjatë prodhimit të vazhdueshëm të automobilave, ku ashklat e nxehta të akumuluara mund të shkaktojnë zgjerim termik të lokalizuar dhe të kompromentojnë saktësinë dimensionale. Bazat e gizës Meehanite të cilësisë së lartë përmirësojnë më tej performancën duke ofruar zbutje superiore të dridhjeve krahasuar me alternativat e çelikut të fabrikuar.
Si të ndërtoni një matricë krahasimi praktike
Për të përmirësuar procesin e vlerësimit, inxhinierët e prokurimit duhet të ndërtojnë një matricë krahasimi teknik që peshon ndryshimet arkitekturore kundrejt kërkesave të prodhimit.
| Arkitektura e shtratit | Efikasiteti i Evakuimit të Çipave | Shpejtësia tipike e boshtit Z | Profili ideal i aplikacionit |
|---|---|---|---|
| Shtrat i vërtetë me pjerrësi 45° | Shkëlqyeshëm (me ndihmën e gravitetit) | 24 – 30 m/min | Superaliazhe automobilistike dhe hapësinore me vëllim të lartë |
| Shtrat i pjerrët 30° | Mirë | 20 – 24 m/min | Tornim me precizion të përgjithshëm me punë të mesme |
| Shtrat tradicional i sheshtë | Dobët (Kërkon shpëlarje manuale/të ftohësit) | 10 – 15 m/min | Tornim i rëndë me shpejtësi të ulët të boshtit, buxhet më i ulët |
Si të Vlerësoni Furnizuesit e Tornos me Shtretër të Pjerrët CNC
Sigurimi i pajisjeve kapitale kërkon një proces rigoroz verifikimi të aftësive operacionale dhe besueshmërisë komerciale të prodhuesit. Partneriteti me qendrat e marketingut dhe shitjeve globale të vendosura, të tilla si OTURN Machinery, mund t'u ofrojë blerësve B2B akses të efektshëm nëobjekte prodhimi me cilësi të lartëndërkohë që zbuten rreziqet e prokurimit ndërkufitar.
Cilat kualifikime të fabrikës dhe kushte tregtare duhen shqyrtuar
Validimi i shitësit duhet të fillojë me një shqyrtim të certifikimeve të fabrikës, kryesisht ISO 9001 për menaxhimin e cilësisë dhe ISO 14001 për pajtueshmërinë mjedisore. Blerësit duhet të pyesin për kapacitetin mujor të prodhimit të prodhuesit; verifikimi i një prodhimi prej 50 deri në 100 njësi në muaj tregon një operacion të pjekur dhe të shkallëzueshëm. Kushtet standarde tregtare në tregtinë e makinerive zakonisht përfshijnë një depozitë prej 30% T/T për të filluar prodhimin, me bilancin e mbetur prej 70% të kërkuar pas testimit të suksesshëm të pranimit në fabrikë (FAT), por para dërgesës.
Si të vlerësoni paketimin, instalimin dhe mbështetjen pas shitjes
Paketimi i papërshtatshëm është një shkak kryesor i dëmtimit gjatë transportit për makineritë precize. Blerësit duhet të kërkojnë paketim të klasit të eksportit, i cili përfshin fletë alumini të mbyllur në vakum me tharëse për të parandaluar ndryshkun detar, të vendosur brenda arkave prej druri të tymosura për përdorim të rëndë. Pas dorëzimit, infrastruktura pas shitjes e furnizuesit është parësore.Një partner i besueshëmduhet të ofrojë diagnostikim në distancë, manuale të hollësishme mirëmbajtjeje në gjuhën angleze dhe një garanci për dërgimin e teknikëve lokalë ose disponueshmërinë e pjesëve kritike brenda 48 deri në 72 orësh.
Si të vlerësohet kostoja totale e uljes
Llogaritja e kostos totale të zbarkimit është thelbësore për planifikimin e saktë të shpenzimeve kapitale. Përtej çmimit FOB ose CIF të tornos, ekipet e prokurimit duhet të marrin në konsideratë detyrimet doganore të destinacionit, të cilat zakonisht variojnë nga 4% në 5% për tornot CNC sipas kodit HS 8458.11, varësisht nga marrëveshjet tregtare të vendit importues. Shpenzimet shtesë përfshijnë transportin e brendshëm, instalimet e specializuara në objekt dhe koston e vënies në punë dhe trajnimin e operatorëve.
Cilët faktorë të pajtueshmërisë, cilësisë dhe dorëzimit kanë më shumë rëndësi
Sigurimi që tornot e importuara me shtrat të pjerrët CNC përmbushin standardet e rrepta ndërkombëtare të pajtueshmërisë dhe cilësisë është jetik për sigurinë operative dhe zhdoganimin pa probleme. Respektimi i rregulloreve e mbron blerësin nga vonesat e kushtueshme në port dhe detyrimet e sigurisë në vendin e punës.
Çfarë dokumentacioni dhe standardesh inspektimi duhen kërkuar
Një paketë gjithëpërfshirëse dokumentacioni duhet të shoqërojë çdo dorëzim makine. Blerësit duhet të kërkojnë raporte inspektimi të verifikueshme, duke përfshirë testimin e shufrave me sfera Renishaw dhe të dhënat e kalibrimit të interferometrit me lazer, të cilat konfirmojnë saktësinë e pozicionimit dhe përsëritshmërinë. Për aplikimet hapësinore, devijimi i boshtit duhet të dokumentohet dhe të certifikohet të jetë nën 0.003 mm për të garantuar koncentritetin e kërkuar në komponentët rrotullues të përfunduar.
Si të verifikohet CE, përputhshmëria elektrike dhe gjurmueshmëria
Për blerësit në Zonën Ekonomike Evropiane, makina duhet të mbajë një markë legjitime CE, duke demonstruar përputhshmëri me Direktivën e Makinerisë 2006/42/EC dhe Direktivën e Përputhshmërisë Elektromagnetike (EMC). Kabinetet elektrike duhet të inspektohen rigorozisht për respektimin e standardeve të mbrojtjes nga hyrja IP54 ose IP65, duke siguruar që elektronika kritike të jetë e mbrojtur nga mjegulla e ftohësit dhe pluhuri metalik përçues. Gjurmueshmëria e plotë e komponentëve, duke përdorur marka të njohura globalisht për kontrolluesit CNC dhe udhëzuesit linearë, është gjithashtu një kërkesë e detyrueshme për mirëmbajtje afatgjatë.
Si të zvogëlohen rreziqet e transportit dhe vënies në punë
Rreziqet e tranzitit dhe vënies në punë mund të reduktohen në mënyrë sistematike nëpërmjet masave proaktive. Kryerja e një Inspektimi Para-Dërgesës (PSI) nëpërmjet një agjencie të palës së tretë siguron verifikim të pavarur të gjendjes së makinës para kontejnerizimit. Ngjitja e treguesve të goditjeve, siç janë etiketat ShockWatch ose TiltWatch, në arkat e jashtme pengon trajtimin e ashpër nga spedicionerët e mallrave dhe ofron prova të menjëhershme për kërkesat e sigurimit nëse ndodhin rënie. Përfshirja e kohëve standarde të prodhimit prej 45 deri në 90 ditësh u lejon blerësve të sinkronizojnë dorëzimin me gatishmërinë e objektit, duke shmangur tarifat e kushtueshme të magazinimit në magazinë.
Si mund të ndërtojnë blerësit një proces të besueshëm furnizimi
Vendosja e një procesi të besueshëm furnizimi i fuqizon ekipet e prokurimit për të kaluar nga blerjet transaksionale në menaxhimin strategjik të ciklit jetësor të pajisjeve. Një qasje e strukturuar siguron që tornot e zgjedhura me shtrat të pjerrët CNC të ofrojnë rezultatin e pritur.kthimi i investimit (ROI)brenda periudhës së parashikuar të shlyerjes.
Si të përzgjidhni dhe validoni furnizuesit në listën e ngushtë dhe si të bëni vlerësimin e tyre.
Përzgjedhja e furnizuesve në listën e ngushtë kërkon që të shkohet përtej broshurave me shkëlqim për të vlerësuar të dhënat empirike të performancës. Blerësit duhet të kërkojnë video të paredaktuara të përpunimit që demonstrojnë materialet prerëse të tornos identike me nevojat e tyre të prodhimit. Analizimi i studimeve të rasteve dhe kërkimi i kontakteve referuese nga klientët ekzistues të nivelit të parë në industrinë e automobilave ose hapësirës ajrore ofron njohuri të paçmuara mbi kohën reale të funksionimit të makinës dhe reagimin e furnizuesit ndaj kërkesave të garancisë.
Si ta përshtasni përzgjedhjen e makinerive me objektivat e prodhimit
Në fund të fundit, konfigurimi i makinës së zgjedhur duhet të përputhet në mënyrë të përkryer me objektivat specifike të prodhimit të objektit. Specifikimi i tepërt rrit shpenzimet kapitale, ndërsa specifikimi i pamjaftueshëm shkakton pengesa.
| Mjedisi i Prodhimit | Konfigurimi i rekomanduar i tornos | Reduktimi i Objektivit të Kohës së Ciklit | Afati kohor i parashikuar i kthimit të investimit |
|---|---|---|---|
| Automobila me vëllim të lartë (p.sh., boshte rrotash) | Shtrat i pjerrët mengarkues automatik i portës& kulla të dyfishta | 30% – 40% | 18 – 24 muaj |
| Hapësira Hapësinore Komplekse (p.sh., boshtet e turbinave) | Aftësia e frezimit në boshtin Y + nën-bosht | 20% – 25% | 24 – 36 muaj |
| Dyqan Punimesh me Përzierje të Lartë, Vëllim të Ulët | Shtrat standard i pjerrët 45° me bisht të programueshëm | 10% – 15% | 12 – 18 muaj |
Duke përputhur aftësitë teknike - të tilla si përpunimi i mjeteve në kohë reale ose integrimi i automatizimit - me kërkesat e vëllimit, blerësit B2B mund të sigurojnë një zgjidhje të shkallëzueshme të përpunimit të metaleve që ruan konkurrueshmërinë globale.
Përmbledhjet kryesore
- Furnizimi me shumicë dhe implikimet e zinxhirit të furnizimit për tornot me shtrat të pjerrët CNC
- Specifikimet, pajtueshmërinë dhe kushtet komerciale që blerësit duhet të vërtetojnë
- Rekomandime të zbatueshme për distributorët dhe ekipet e prokurimit
Pyetje të Shpeshta
Pse preferohen tornat me shtrat të pjerrët CNC për pjesët e hapësirës ajrore?
Struktura e tyre e ngurtë me shtrat të pjerrët zvogëlon dridhjet dhe devijimin e mjeteve, duke ndihmuar në ruajtjen e tolerancave të rrepta në komponentët e titanit, Inconelit dhe hapësirës inox, siç janë boshtet, kunjat dhe trupat e valvulave.
Cilat specifikime duhet të krahasojnë blerësit së pari?
Filloni me lëkundjen mbi shtrat, diametrin dhe gjatësinë maksimale të tornimit, fuqinë e boshtit, llojin e rrugës udhëzuese, shpejtësinë e lartë të kalimit dhe saktësinë e arritshme. Këto ndikojnë drejtpërdrejt në kapacitetin, kohën e ciklit dhe stabilitetin e përpunimit.
Si e përmirëson prodhimin një shtrat me pjerrësi 45° ose 60°?
Përmirëson evakuimin e çipave të asistuar nga graviteti, zvogëlon grumbullimin e nxehtësisë dhe mbështet prerjen e qëndrueshme. Kjo është veçanërisht e dobishme për përdorime të gjata automobilistike dhe materiale të vështira hapësinore.
Cilat përbërës janë më të përshtatshëm për tornat CNC me shtrat të pjerrët?
Ato janë ideale për pjesë rrotulluese siç janë boshtet e turbinave, kunjat e ingranazhit të uljes, trupat e valvulave hidraulike, boshtet e rrotave, boshtet e boshtit dhe elementët e fiksimit me rezistencë të lartë që kërkojnë saktësi të përsëritshme.
Si mund t’i ndihmojë OTURN Machinery blerësit të gjejnë tornon e duhur me shtrat të pjerrët?
OTURN lidh blerësit me fabrika të kualifikuara kineze të grupit, ofron mundësi makinerish për tornim preciz dhe të rëndë, dhe mbështet klientët jashtë shtetit me koordinim praktik të shitjeve dhe shërbimeve.
Koha e postimit: 20 Prill 2026