


Hyrje:
Zgjedhja e pajisjeve të duhura CNC është një vendim kritik që ndikon drejtpërdrejt në rendimentin, precizitetin dhe kthimin afatgjatë të investimit (ROI) të një fabrike. Qendrat vertikale të përpunimit (VMC) dhe qendrat horizontale të përpunimit (HMC) përfaqësojnë dy konfigurimet kryesore në përpunimin modern të metaleve, secila duke ofruar avantazhe të dallueshme në varësi të gjeometrisë së pjesës dhe vëllimit të prodhimit.
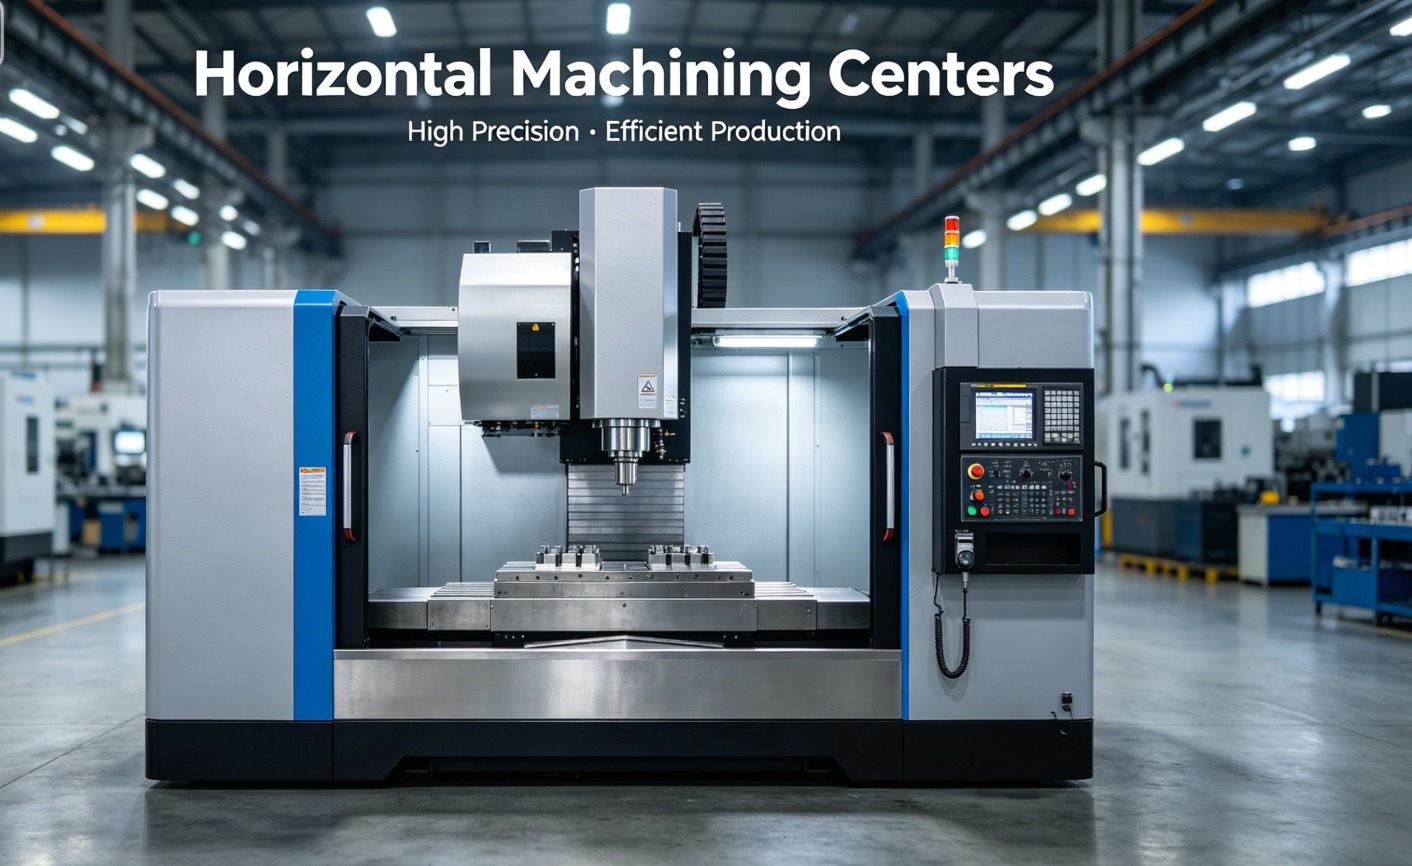
Bazat Strukturore të Qendrave të Përpunimit Vertikal dhe Horizontal
Dallimi kryesor midis qendrave të përpunimit vertikal dhe horizontal qëndron në orientimin e boshtit dhe mënyrën se si mjeti prerës angazhohet me pjesën e punës. Aqendër përpunimi vertikalpërmban një bosht të orientuar vertikalisht, ku mjeti prerës lëviz lart e poshtë përgjatë boshtit Z, duke e bërë ideal për pjesët e sheshta që kërkojnë përpunim mekanik në njërën anë.
Anasjelltas, njëqendër përpunimi horizontalepërdor një orientim horizontal të boshtit. Ky konfigurim shpesh përfshin një tavolinë rrotulluese ose ndërrues paletash, duke i lejuar makinës të hyjë në anët e shumëfishta të një pjese pune në një konfigurim të vetëm. Sipas standardeve të industrisë të përcaktuara ngaISO 230-1:2012, saktësia gjeometrike e këtyre akseve të makinerive është thelbësore për arritjen e tolerancave me precizion të lartë në komponentët kompleksë të hapësirës ajrore dhe automobilistikë.
Menaxhimi i Çipave dhe Efikasiteti Operacional
Evakuimi efikas i copave është një faktor vendimtar në ruajtjen e përfundimit të sipërfaqes dhe jetëgjatësisë së mjetit. Në një qendër përpunimi vertikal, copat shpesh grumbullohen në sipërfaqen e pjesës së punës ose brenda xhepave të thellë, duke kërkuar ftohës me presion të lartë ose ndërhyrje manuale për t'i pastruar. Kjo mund të çojë në "riprerje" të copave, gjë që përshpejton konsumimin e mjetit.
Qendrat horizontale të përpunimit shkëlqejnë në këtë fushë sepse graviteti i tërheq natyrshëm ashklat larg zonës së prerjes dhe i fut në transportuesin e ashklave. Kjo heqje e ashklave e "ndihmuar nga graviteti" bën qëQendra e përpunimit horizontal CNCNjë zgjedhje superiore për prodhim me volum të lartë ku koha e ndërprerjes për pastrim manual duhet të minimizohet. Linjat e prodhimit me efikasitet të lartë shpesh favorizojnë konfigurimet horizontale për të siguruar funksionim të vazhdueshëm pa deformim termik të shkaktuar nga grumbullimi i ashklave.
Analiza Krahasuese: Specifikimet Kryesore të VMC kundrejt HMC
Kur vlerësoni se cila qendër përpunimi i përshtatet objektit tuaj, është thelbësore të krahasoni parametrat teknikë siç janë shpejtësia e boshtit, çift rrotullues dhe hapësira që zë vendi.
| Karakteristikë | Qendra Vertikale e Përpunimit (VMC) | Qendra e Përpunimit Horizontal (HMC) |
|---|---|---|
| Orientimi i boshtit | Vertikale (boshti Z) | Horizontale (boshti Y/boshti B) |
| Më e mira për | Pjesë të sheshta, pllaka, punë me një anë | Pjesë të rënda, punë me 4 boshte, pjesë shumëanëshe |
| Evakuimi i çipave | Sfiduese (kërkon ftohës) | Shkëlqyeshëm (me ndihmën e gravitetit) |
| Kostoja fillestare | Më i ulët (Pikë hyrjeje e përballueshme) | Më i lartë (Investim i konsiderueshëm kapital) |
| Hapësira e dyshemesë | Gjurmë më e vogël | Gjurmët më të mëdha (për shkak të ndërruesve të paletave) |
Kompleksiteti i Pjesëve dhe Aftësitë Shumë-Akseshore
Gjeometria e komponentëve tuaj duhet të diktojë zgjedhjen tuaj të qendrave të përpunimit vertikal dhe horizontal. Qendrat VMC janë standardi i industrisë për frezimin me tre akse në pjesë si matrica, forma dhe kllapa. Megjithatë, për pjesët komplekse që kërkojnë përpunim në katër ose më shumë anë, një konfigurim horizontal është dukshëm më produktiv.
Shumë të përparuarQendra përpunimi CNC me 5 boshtekapërcejnë hendekun midis këtyre të dyjave, por HMC-të tradicionale shpesh përfshijnë një tavolinë rrotulluese të integruar me bosht të 4-t. Kjo lejon përfundimin e një pjese në një ose dy konfigurime, ndërsa një VMC mund të kërkojë katër ose pesë. Reduktimi i konfigurimeve jo vetëm që kursen kohë, por edhe eliminon gabimet kumulative që lidhen me ripozicionimin manual të pjesëve, duke siguruar qëndrueshmëri më të lartë pjesë-pjesë.
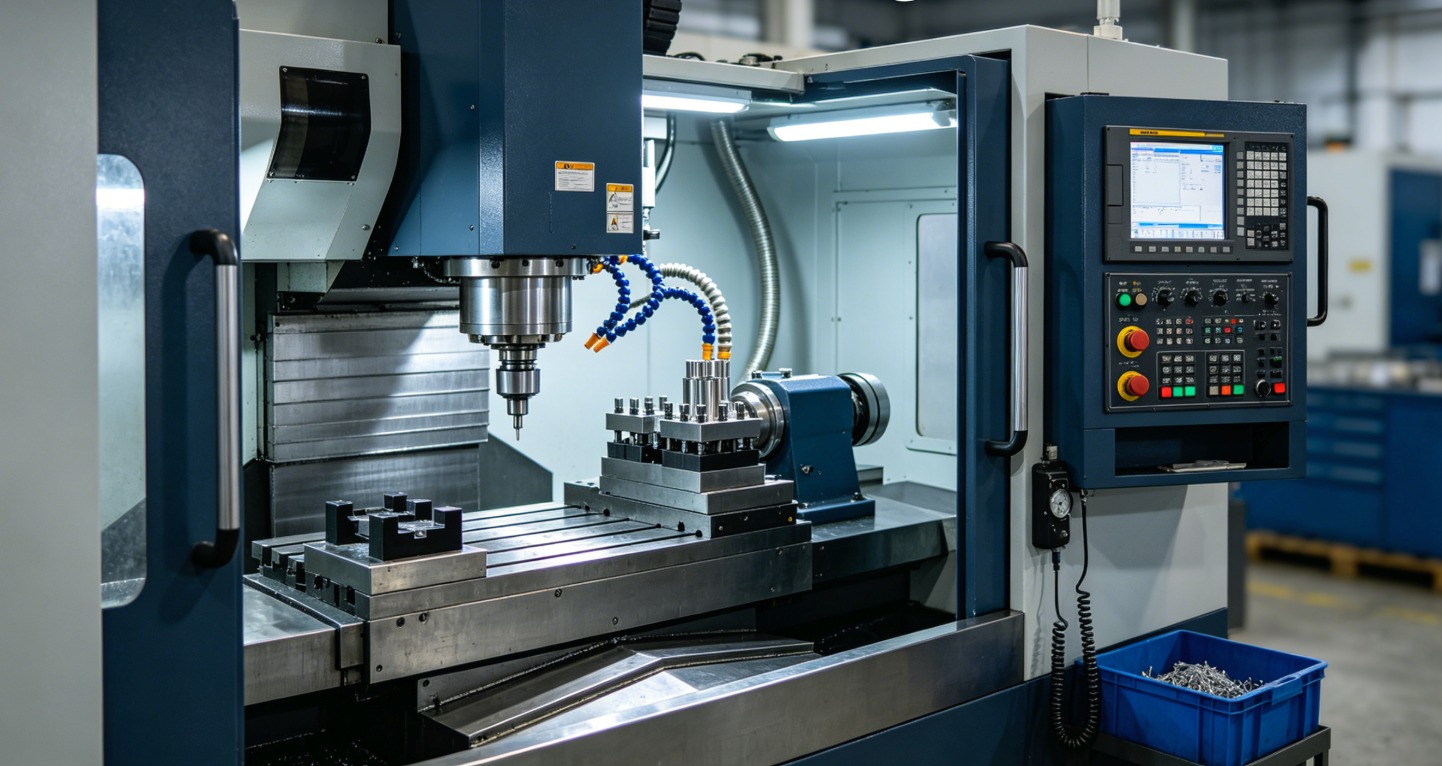
Konsideratat e fuqisë së veglave dhe boshtit
Ngurtësia dhe fuqia e boshtit janë thelbësore për heqjen e materialeve të rënda. Qendrat e përpunimit horizontal në përgjithësi ndërtohen me struktura më të forta dhe boshte me çift rrotullues më të lartë, duke i bërë ato të përshtatshme për bluarjen e materialeve të forta si titaniumi ose çeliku inox në industrinë e naftës dhe gazit.
Ndërsa njëQendra e përpunimit vertikal CNCofron dukshmëri të shkëlqyer dhe lehtësi përdorimi për operatorët, dizajni i tij strukturor ndonjëherë është më pak i ngurtë se korniza në formë kutie e një HMC. Për përpunimin me shpejtësi të lartë të aluminit ose lidhjeve të lehta, një VMC me performancë të lartë është shpesh i mjaftueshëm dhe më ekonomik. SipasShoqata për Teknologjinë e Prodhimit (AMT)Sipas raporteve nga viti 2024, dyqanet po adoptojnë gjithnjë e më shumë paraqitje hibride për të balancuar shkathtësinë e VMC-ve me fuqinë e papërpunuar të HMC-ve.
Zgjedhja bazuar në vëllimin e prodhimit dhe kthimin e investimit
Vendimi për të investuar në qendra përpunimi vertikale dhe horizontale shpesh varet nga "Kostoja për Pjesë". Edhe pse një HMC ka një çmim fillestar blerjeje shumë më të lartë, aftësia e tij për të funksionuar pa mbikëqyrje - falë ndërruesve automatikë të paletave (APC) - mund të rezultojë në një kosto më të ulët për pjesë në mjedise me vëllim të lartë.
- Vëllim i Ulët / Varietet i Lartë:Zgjidhni një VMC për shkathtësinë dhe kohën e shpejtë të konfigurimit.
- Vëllim i Lartë / Gjeometri e Përputhshme:Zgjidhni një HMC për të maksimizuar boshtin "në kohë" dhe për të ulur kostot e punës.
- Buxhet i kufizuar:Filloni me një cilësi të lartëTorno CNCose VMC për të krijuar një themel përpara shkallëzimit në sisteme horizontale.
Lista e Përmbledhur e Kontrollit për Përzgjedhjen e Fabrikës
Për të përcaktuar përshtatshmërinë më të mirë për dyshemenë tuaj të prodhimit, përdorni kriteret e mëposhtme të përzgjedhjes:
- Madhësia e pjesës së punës:A mund të përshtatet brenda kufijve të udhëtimit të një VMC standarde?
- Frekuenca e Konfigurimit:A do të paguajë ulja e konfigurimeve në një HMC për çmimin premium të makinës?
- Aftësia e Operatorit:A ka ekipi juaj përvojë me logjikën e programimit horizontal?
- Lloji i materialit:A prodhon materiali copa të gjata dhe fijezore që kërkojnë evakuim më të mirë të njëQendra e përpunimit të portës CNCapo HMC?
Pyetje të Shpeshta (FAQ)
1. A është një qendër përpunimi vertikale apo horizontale më e mirë për prodhimin e formave?
Qendrat vertikale të përpunimit në përgjithësi preferohen për prodhimin e formave për shkak të dukshmërisë së tyre superiore dhe aftësisë për të trajtuar pllaka të mëdha e të sheshta. Boshti vertikal lejon akses më të lehtë në zgavra të thella. Megjithatë, për format shumë të mëdha, mund të kërkohet një qendër e tipit gantri për të ruajtur ngurtësinë strukturore në distanca të gjata udhëtimi.
2. Sa më produktiv është një HMC krahasuar me një VMC?
Në skenarë me vëllim të lartë, një HMC mund të jetë 300% më produktiv se një VMC. Kjo kryesisht për shkak të ndërruesve të integruar të paletave që lejojnë ngarkimin dhe shkarkimin e pjesëve ndërsa boshti është duke prerë, duke eliminuar në mënyrë efektive "kohën e boshtit të papunë" e cila është e zakonshme në operacionet VMC.
3. Cilat janë kërkesat hapësinore për qendrat horizontale të përpunimit?
Qendrat e përpunimit horizontal zakonisht kërkojnë 1.5 deri në 2 herë më shumë hapësirë dyshemeje sesa një qendër vertikale. Kjo hapësirë shtesë është e nevojshme për të akomoduar sistemin e ndërrimit të paletave, transportuesit më të mëdhenj të çipave dhe lëvizjen horizontale të kolonës. Fabrikat duhet të sigurohen që planimetria e tyre të mbështesë këto sipërfaqe më të mëdha dhe akses të specializuar për mirëmbajtje.
4. A mund të kryej përpunim me 5 boshte në një qendër horizontale?
Po, shumë qendra moderne horizontale janë konfiguruar me një tavolinë animi ose një bosht B dhe një bosht A për të ofruar kapacitet të plotë me 5 boshte. Këto përdoren shpesh për komponentë kompleksë hapësinorë ku heqja e çipave me ndihmën e gravitetit është jetike për kanalet e ftohjes së brendshme dhe operacionet e shpimit të vrimave të thella.
5. Cili lloj makine ka një vlerë më të mirë rishitjeje në tregun e makinave të përdorura?
Qendrat vertikale të përpunimit shpesh kanë një treg rishitjeje më aktiv sepse janë të përballueshme për punishte pune të vogla dhe të mesme. Megjithatë, qendrat horizontale të përpunimit të mirëmbajtura nga markat me reputacion ruajnë një përqindje të lartë të vlerës së tyre për shkak të ndërtimit të tyre të fortë dhe rolit thelbësor në mjediset e prodhimit të Nivelit 1.
Koha e postimit: 14 maj 2026