


5qendër përpunimi vertikal me boshtjanë bërë pajisje kyçe në prodhimin e nivelit të lartë për shkak të aftësisë së tyre për të arritur përpunim me precizion të lartë të komponentëve kompleksë. Saktësia e tyre e përpunimit jo vetëm që përcakton cilësinë e produktit, por gjithashtu përfaqëson thelbin e konkurrueshmërisë së pajisjeve. Arritja e kësaj përpunimi me precizion të lartë mbështetet në përpjekjet e koordinuara të aspekteve të shumta, duke përfshirë strukturën mekanike, sistemin CNC dhe zbulimin dhe kompensimin, duke formuar një sistem sistematik dhe gjithëpërfshirës të sigurimit të precizionit. Analiza e detajuar e mëposhtme e secilës lidhje kyçe do t'ju ndihmojë të kuptoni logjikën e saj themelore dhe teknologjitë e përparuara.
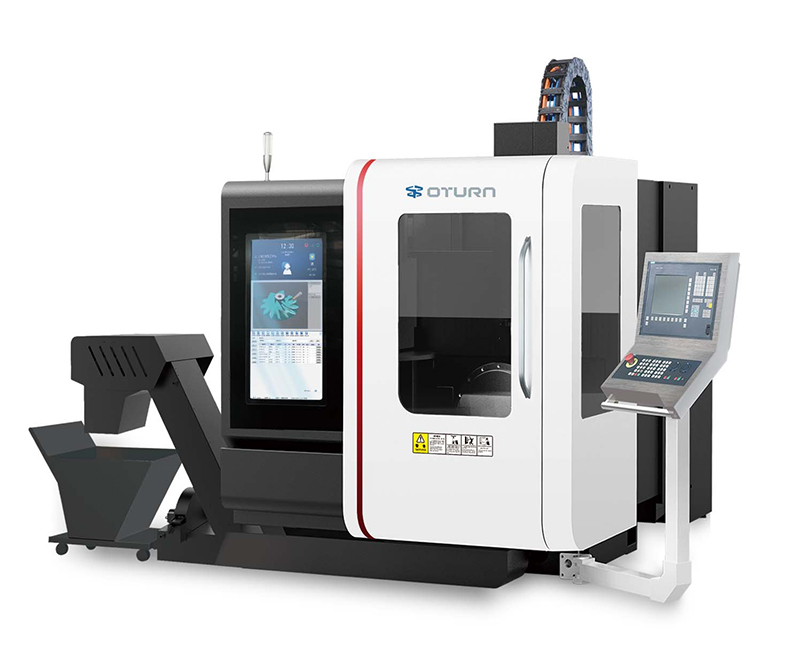
IProjektimi i Ngurtësisë Strukturore Mekanike: Themeli i Fortë i Precizionit
Ngurtësia e strukturës mekanike përcakton drejtpërdrejt stabilitetin e pajisjes dhe rezistencën ndaj deformimit gjatë përpunimit mekanik.5-aks VMC, shtrati dhe kolona shërbejnë si "korniza" e të gjithë makinës. Ato zakonisht janë të ndërtuara nga gize ose granit me rezistencë të lartë. Trajtimi i plakjes eliminon në mënyrë efektive streset e brendshme dhe zvogëlon ndjeshëm deformimin e shkaktuar nga ngarkesat e prerjes. Komponentët e drejtimit dhe të vidës së plumbit janë çelësi për të siguruar saktësinë e lëvizjes lineare, duke kërkuar kontroll të rreptë të saktësisë gjithë-dimensionale. Udhëzuesit rrotullues përdorin parangarkesën për të eliminuar reagimin prapa dhe për të rritur ngurtësinë e pozicionimit. Vidat sferike përdorin një strukturë parangarkese me dy arra për të eliminuar në mënyrë efektive reagimin prapa dhe për të minimizuar gabimet e transmetimit. Sistemi mbështetës për boshtet rrotulluese (si boshti A dhe boshti C) është thelbësor. Kushineta me rul të kryqëzuar me saktësi të lartë dhe ingranazhe me krimba përdoren për t'i bërë ballë ngarkesave radiale dhe boshtore, duke ruajtur hapësirën rrotulluese brenda një diapazoni këndor prej disa sekondash deri në dhjetëra sekonda, duke përmirësuar ndjeshëm saktësinë e pozicionimit këndor. Njësia e boshtit mbështetet nga kushineta qeramike precize ose kushineta aerostatike. Balancimi dinamik siguron që rrjedha radiale dhe loja boshtore të kontrollohen në nivelin e mikronit gjatë rrotullimit me shpejtësi të lartë, duke parandaluar që dridhjet të bëhen burim gabimi të përpunimit.
II. Kontroll preciz i sistemit CNC—“Truri” i precizitetit
Saktësia e përpunimit me pesë boshte varet jo vetëm nga ngurtësia mekanike, por edhe nga kontrolli i saktë i lëvizjes nga sistemi CNC. Sistemi llogarit trajektoren dhe shpejtësinë e secilit bosht në kohë reale dhe, nëpërmjet algoritmeve të interpolimit, gjeneron një shteg lëvizjeje të vazhdueshëm dhe të qetë, duke siguruar që trajektorja e mjetit përmbush kërkesat e projektimit. Teknologjia e kontrollit feedforward parashikon trajektoren dhe rregullon daljen e servomotorit paraprakisht, duke zvogëluar ndjeshëm gabimin pasues.
Sistemi i reagimit të pozicionit përdor një shkallë ose kodues me rezolucion të lartë për të mbledhur të dhëna të pozicionit aktual të boshtit në kohë reale. I kombinuar me një algoritëm kontrolli me lak të mbyllur PID, ai korrigjon me shpejtësi devijimet e pozicionimit, duke ruajtur gabimin e pozicionimit brenda niveleve të mikronëve. Në përpunimin me pesë akse, sistemi CNC përdor një model kinematik për të transformuar me saktësi koordinatat për marrëdhëniet komplekse të lëvizjes midis boshteve rrotulluese dhe lineare dhe arrin saktësi të saktë të pozicionimit të mjetit në çdo pikë të hapësirës, duke siguruar performancë me precizion të lartë në përpunimin me pesë akse.
III. Mekanizmat e Zbulimit dhe Kompensimit: Rojet e Precizionit Dinamik
Matja e saktë dhe kompensimi në kohë janë thelbësore për ruajtjen e saktësisë afatgjatë të pajisjeve. Para dërgesës, pajisjet duhet t'i nënshtrohen testimit gjithëpërfshirës të gabimit të pozicionimit, gabimit të përsëritshmërisë dhe reagimit të kundërt në secilin bosht duke përdorur instrumente me precizion të lartë, siç janë interferometrat lazer dhe shufrat me sfera. Kjo siguron që të gjitha gabimet mekanike të regjistrohen dhe korrigjohen në mënyrë dixhitale përmes kompensimit të parametrave të sistemit CNC.
Zgjerimi termik dhe deformimi mekanik i shkaktuar nga luhatjet e temperaturës janë rreziqe të konsiderueshme për saktësinë gjatë përpunimit afatgjatë. Sensorët e temperaturës monitorojnë temperaturën e ambientit të pajisjes dhe rritjen e temperaturës së boshtit dhe kanaleve udhëzuese në kohë reale. Strategjitë dinamike të kompensimit, të kombinuara me modelet e gabimeve termike të përcaktuara, minimizojnë ndjeshëm ndikimin e ndërhyrjes së temperaturës në saktësinë e përpunimit.
Kalibrimi i rregullt është gjithashtu thelbësor për ruajtjen e saktësisë. Nëpërmjet krahasimeve me pjesët standarde dhe verifikimit shumëpikësh duke përdorur mjete inspektimi precize, devijimet e saktësisë të shkaktuara nga konsumimi mekanik ose komponentët e lirshëm mund të zbulohen menjëherë, duke lejuar që parametrat e pajisjeve të rregullohen dhe korrigjohen për të siguruar performancë të qëndrueshme afatgjatë të përpunimit.
IV. Kontroll Sistematik i Precizionit—Nga Precizioni i Lartë Statik në Stabilitetin Dinamik
Siguria e saktësisë së një5Qendra e përpunimit vertikal me bosht - është rezultat i bashkëpunimit plotësues dhe të koordinuar të komponentëve të ndryshëm. Struktura mekanike siguron një themel të ngurtë, sistemi CNC mundëson kontroll të saktë të lëvizjes dhe një mekanizëm gjithëpërfshirës zbulimi dhe kompensimi siguron saktësi dinamike.
Ky sistem sistematik kontrolli preciz jo vetëm që siguron saktësi mekanike të patëmetë kur pajisja është statike, por gjithashtu i reziston në mënyrë efektive faktorëve të ndryshëm të ndërhyrjes, siç janë dridhjet, deformimi termik dhe luhatjet e ngarkesës në mjedise komplekse të përpunimit, duke arritur kërkesat e përpunimit me precizion të lartë për pjesët komplekse.
Me përparimin e vazhdueshëm të teknologjisë inteligjente të prodhimit, teknologjitë adaptive të kompensimit që kombinojnë inteligjencën artificiale dhe analizën e të dhënave të mëdha janë vënë gradualisht në përdorim, duke sjellë përparime në sigurimin e saktësisë së...5qendër përpunimi me boshtr, duke rritur më tej aftësitë e tyre prodhuese dhe konkurrueshmërinë në treg.
Në përmbledhje, saktësia e lartë e5Qendrat vertikale të përpunimit me bosht të dyfishtë nuk janë rezultat i rastësisë, por rezultat i bashkëpunimit shumë të integruar dhe të kujdesshëm të tre shtyllave: projektimit mekanik, algoritmeve të kontrollit dhe zbulimit e kompensimit. Vetëm duke ndërtuar shkencërisht dhe duke optimizuar vazhdimisht këtë sistem sigurimi precizioni, mund të përmbushim kërkesat e rrepta të precizionit të prodhimit të nivelit të lartë për pjesë komplekse dhe ta çojmë prodhimin inteligjent në një nivel më të lartë.
Për më shumë informacion, na vizitoni në EMO, Salla 15, Stenda B54, 22-27 shtator 2025. Do të prezantojmë të rejat më të fundit.5teknologjitë e përpunimit me bosht, përvojakthesëpajisje të teknologjisë së fundit dhe të angazhoheni në diskutime të thella me ekspertë të industrisë. Ju ftojmë sinqerisht të diskutoni të ardhmen e prodhimit inteligjent dhe të hapni një kapitull të ri në përpunimin me precizion të lartë!
Koha e postimit: 27 gusht 2025