


Pse Përpunimi Me Precizion të Lartë është i Rëndësishëm për Blerësit Industrialë
Në prodhimin industrial, përkufizimi i "tolerancës së pranueshme" është ngushtuar në mënyrë drastike. Përpunimi me precizion të lartë tani dikton në mënyrë rutinore saktësi dimensionale që variojnë nga ±0.001 mm në ±0.005 mm. Për profesionistët e prokurimit B2B, furnizimi i komponentëve në këtë nivel mikroni nuk është më një luks inxhinierik, por një bazë e rreptë operative.
Sigurimi i këtyre pjesëve shumë të sakta kërkon një kuptim të ndërlikuar se si tolerancat e ngushta ndikojnë në koston totale të pronësisë, efikasitetin e linjës së montimit dhe besueshmërinë e produktit përfundimtar. Kur tolerancat ngushtohen, marzhi për gabim në ekzekutimin e zinxhirit të furnizimit i afrohet zeros.
Ndikimi në performancën e pjesës dhe tolerancat
Korrelacioni matematik midis tolerancës së pjesës dhe performancës mekanike është absolut. Kur komponentët përpunohen me saktësi të nivelit të mikronit, koeficientët e fërkimit në pjesët çiftëzuese bien ndjeshëm, duke zvogëluar degradimin termik dhe konsumimin mekanik. Në aplikimet e dinamikës së lëngjeve, siç janë valvulat hidraulike me presion të lartë, mbajtja e një tolerance gjeometrike prej 2 mikronësh parandalon mikro-rrjedhjet që përndryshe mund të çojnë në dështime katastrofike të sistemit.
Për më tepër, përpunimi me precizion minimizon ndryshimet e montimit, duke eliminuar në mënyrë efektive nevojën për montim manual ose montim me dorë në linjën e prodhimit. Kjo ndërrueshmëri e drejtuar nga precizioni mund të përshpejtojë rendimentin deri në 25% dhe të zgjasë Kohën Mesatare Midis Dështimeve (MTBF) të montimit përfundimtar mekanik me 30% deri në 40%.
Industritë që kërkojnë saktësi në nivel mikroni
Ndërsa shumë sektorë përfitojnë nga përpunimi i avancuar CNC, disa industri varen strukturisht nga saktësia në nivel mikroni për të përmbushur standardet rregullatore dhe të sigurisë. Prodhuesit e hapësirës ajrore kërkojnë fletë turbinash dhe komponentë strukturorë të aftë të përballojnë stresin ekstrem termik dhe kinetik pa deformim. Sektori i pajisjeve mjekësore kërkon sipërfaqe të përsosura dhe dimensione të sakta për implantet ortopedike dhe robotikën kirurgjikale.
Në mënyrë të ngjashme, industria e automobilave mbështetet shumë në qendrat e precizionit të kthimit për boshtet e boshtit, boshtet e rrotave dhe sistemet e injektimit të karburantit për të siguruar efikasitetin maksimal të sistemit të transmisionit dhe përputhshmërinë me emetimet.
| Industria | Komponenti tipik | Kërkesa për Tolerancë | Material i zakonshëm |
|---|---|---|---|
| Hapësirë ajrore | Tehe turbinash, aktuatorë | ±0.002 mm deri në ±0.005 mm | Titan, Inconel |
| Mjekësore | Implante, Instrumente Kirurgjikale | ±0.001 mm deri në ±0.003 mm | Çelik inox 316L, kobalt krom |
| Automobilistikë | Boshte boshti, injektorë karburanti | ±0.005 mm deri në ±0.010 mm | Çelik i farkëtuar, Lidhje alumini |
| Energji | Strehëza valvulash, rotorë | ±0.005 mm deri në ±0.015 mm | Çelik inox dupleks |
Faktorët e Makinerisë, Procesit dhe Metrologjisë
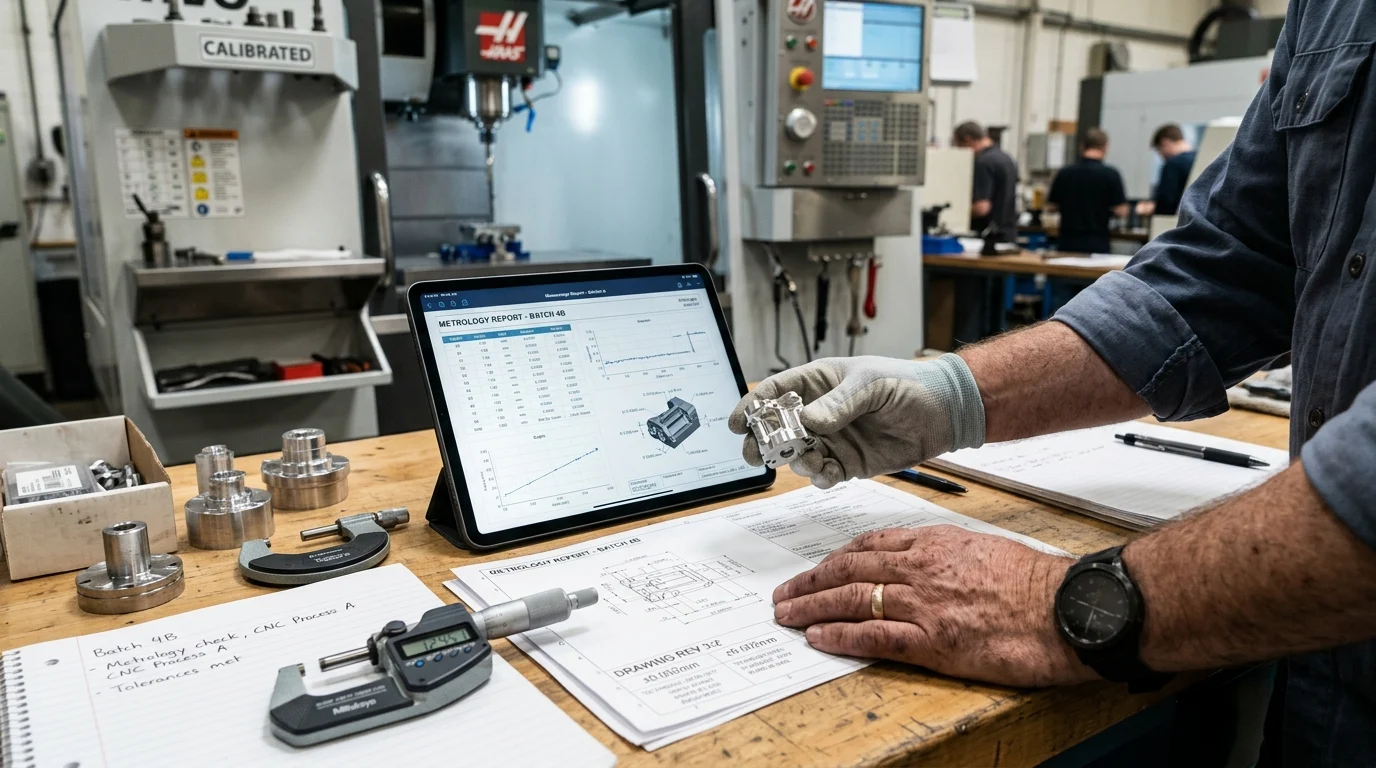
Arritja e saktësisë së vazhdueshme në nivel mikroni kërkon një ekosistem të sofistikuar makinerish të përparuara, procese prerjeje të optimizuara dhe metrologji rigoroze. Blerësit industrialë duhet të shohin përtej specifikimeve bazë të makinerive dhe të vlerësojnë arkitekturën themelore të pajisjeve të një furnizuesi.
Makineritë CNC me cilësi të lartë përcaktohen ngangurtësi e lartë, thithje superiore e dridhjeve dhe paraqitje kompakte. Këta elementë themelorë janë kritikë për stabilizimin e mjedisit të prerjes gjatë heqjes së materialeve të rënda ose operacioneve të përfundimit me shpejtësi të lartë.
Konfigurimet e makinës CNC për përpunim preciz
Konfigurimi i makinës CNC dikton drejtpërdrejt tolerancën gjeometrike të arritshme. Ndërsa qendrat e përpunimit vertikal me 3 akse janë të përshtatshme për gjeometri më të thjeshta, komponentët kompleksë shpesh kërkojnë qendra përpunimi me 5 akse ose makina shpimi të specializuara me portë. Duke përdorurTeknologjia 5-aksore, prodhuesit mund ta përpunojnë një pjesë në disa anë në një konfigurim të vetëm.
Ulja e numrit të konfigurimeve nga tre në një eliminon gabimet e grumbullimit, duke përmirësuar saktësinë e përgjithshme të pozicionimit deri në 60%. Për më tepër, qendrat horizontale të përpunimit të pajisura me ndërrues automatikë të paletave lejojnë prodhim të vazhdueshëm pa sakrifikuar shtrirjen e rreptë të kërkuar përprodhimi i volantit, valvulës ose formës me precizion.
Stabiliteti termik, performanca e boshtit dhe dizajni i kanalit udhëzues
Termodinamika mjedisore dhe mekanike luajnë një rol të madh në përpunimin me saktësi të lartë. Performanca e boshtit është parësore; boshtet që funksionojnë midis 12,000 dhe 24,000 RPM duhet të mbajnë një rrjedhje prej më pak se 2 mikronësh për të parandaluar devijimin dhe dridhjen e mjetit. Megjithatë, shpejtësitë e larta gjenerojnë nxehtësi, duke shkaktuar zgjerim termik në derdhjen e makinës.
Furnizuesit premium përdorin sisteme aktive të kompensimit termik, duke qarkulluar ftohësin e ftohur përmes boshtit dhe vidave sferike për të ruajtur temperaturat brenda një dritareje të rreptë ±0.5°C. Për më tepër, zgjedhja midis udhëzuesve linearë për lëvizje me shpejtësi të lartë dhe udhëzuesve në formë kutie për ngurtësi prerjeje të rëndë përcakton se sa mirë e thith makina dridhjet gjatë heqjes agresive të materialit.
Si të vlerësohet përsëritshmëria dhe saktësia
Vlerësimi i aftësisë teknike të një furnizuesi kërkon dallimin midis rezolucionit, përsëritshmërisë dhe saktësisë. Ekipet e prokurimit duhet të kërkojnë të dhëna të kalibrimit të makinerive bazuar në standardet e njohura ndërkombëtarisht si ISO 230-2.
Një qendër përpunimi e nivelit të lartë duhet të demonstrojë një saktësi pozicionimi prej ±0.003 mm dhe një përsëritshmëri prej ±0.002 mm në të gjithë goditjen e saj të plotë. Furnizuesit e përkushtuar ndaj saktësisë së lartë shpesh përdorin interferometra lazer dhe testime me shufra sferike për të kalibruar boshtet e makinës së tyre, duke siguruar që saktësia volumetrike të mbetet e qëndrueshme edhe pas mijëra orësh pune.
Si duhet të gjejnë ekipet e prokurimit furnizues të makinerive precize
Identifikimi dhe kontraktimi i një partneri për përpunimin me precizion të lartë është thelbësisht i ndryshëm nga furnizimi me pajisje të gatshme. Ekipet e prokurimit duhet të lundrojnë në një matricë komplekse të aftësive teknike, sistemeve të menaxhimit të cilësisë dhe logjistikës së zinxhirit të furnizimit.
Një qasje strategjike siguron që furnizuesi i zgjedhur të veprojë si njëzgjatim i besueshëmtë ekosistemit të prodhimit të vetë blerësit, i aftë të ofrojë cilësi të qëndrueshme, duke menaxhuar kosto më të ulëta investimi në pajisje dhe duke përshpejtuar Kthimin e Investimit (ROI).
Kriteret e kualifikimit të furnizuesit
Procesi i kualifikimit duhet të fillojë me auditime rigoroze të sistemit të cilësisë. Certifikimet si ISO 9001:2015 janë baza të detyrueshme, por certifikimet specifike për sektorin si AS9100 për hapësirën ajrore ose ISO 13485 për pajisjet mjekësore tregojnë një kulturë të pjekur të cilësisë.
Përtej dokumenteve, blerësit duhet të vlerësojnë moshën mesatare dhe orarin e mirëmbajtjes së parkut të makinerive të furnizuesit. Makineritë CNC më të vjetra se 5 deri në 7 vjet shpesh kanë vështirësi të mbajnë toleranca më të forta se 5 mikronë pa rindërtime të gjera mekanike. Prandaj, partneriteti me furnizuesit që mirëmbajnë një flotë moderne qendrash tornimi dhe qendrash përpunimi është një strategji kritike për zbutjen e rrezikut.
MOQ, koha e dorëzimit, personalizimi dhe standardet e pranimit
Dinamika e prokurimit në përpunimin me precizion të lartë shpesh paraqet marrëdhënie të anasjellta midis vëllimit dhe kohës së dorëzimit. Për shkak të programimit të gjerë, montimit me porosi dhe konfigurimit metrologjik të kërkuar, Sasitë Minimale të Porosisë (MOQ) për pjesë shumë komplekse mund të variojnë nga 50 deri në 500 njësi, ndërsa kohët fillestare të dorëzimit mund të shtrihen nga 8 deri në 12 javë.
Blerësit duhet të negociojnë standarde të qarta pranimi që në fillim, duke përcaktuar objektivat e Indeksit të Aftësisë së Procesit (Cpk). Një kërkesë Cpk më e madhe se 1.33 (ose 1.67 për komponentët kritikë për sigurinë) siguron që procesi i prodhimit i furnizuesit është statistikisht i qëndrueshëm dhe i aftë të prodhojë pjesë brenda intervalit të specifikuar të tolerancës me defekte minimale.
Krahasimi i furnizuesve sipas portofolit dhe kapacitetit të makinerive
Një vlerësim gjithëpërfshirës i furnizuesit duhet të krahasojë thellësinë dhe gjerësinë e portofolit të tyre të makinerive. Mbështetja te një shitës me një gamë të kufizuar pajisjesh shpesh çon në pengesa prodhimi ose rreziqe nënkontraktimi. Partnerët idealë ofrojnë një konfigurim të pasur të qendrave të përpunimit vertikale, horizontale, me dy kolona dhe 5-akse, së bashku me makina për qëllime të veçanta për zgjidhje specifike të përpunimit të metaleve.
| Niveli i furnizimit | Profili i Aftësive | Toleranca tipike | Profili ideal i aplikacionit |
|---|---|---|---|
| Niveli 1 (Partner Strategjik) | 5-Aksiale, Laboratori CMM, Kontroll Termik | < ±0.003 mm | Hapësirë ajrore, implante mjekësore komplekse |
| Niveli 2 (Dyqani i Avancuar i Punës) | CNC me bosht 3/4, Metrologji Bazë | ±0.010 mm deri në ±0.025 mm | Tregu i pjesëve të këmbimit për automjete, valvola industriale |
| Niveli 3 (Makinimi i mallrave) | Torno/Freza Standarde CNC | > ±0.050 mm | Pajisje të Përgjithshme, Mbështetëse, Kuti |
Sigurimi i Cilësisë, Pajtueshmëria, Paketimi dhe Kontrollet e Logjistikës
Përpjekja e shpenzuar për të arritur saktësi në nivel mikroni në makinën CNC shkon dëm tërësisht nëse pjesa kompromentohet gjatë inspektimit, trajtimit ose transportit.
Protokollet e forta të sigurimit të cilësisë, dokumentacioni i rreptë i përputhshmërisë dhe paketimi i specializuar i eksportit janë elementë të panegociueshëm të zinxhirit të furnizimit me precizion të lartë, duke siguruar që tolerancat e arritura në katin e fabrikës t'i mbijetojnë logjistikës globale.
Planet e inspektimit dhe raportet e matjeve
Përpunimi me precizion të lartë kërkon teknika matjeje po aq të sakta. Furnizuesit duhet të përdorin Makineri Matëse Koordinative (CMM) me saktësi volumetrike nën-mikron për të validuar gjeometritë komplekse. Ekipet e prokurimit duhet të kërkojnë një raport gjithëpërfshirës të Inspektimit të Artikullit të Parë (FAI), siç është formati AS9102 i përdorur në hapësirën ajrore, përpara se të miratojnë prodhimin e plotë.
Për seritë e prodhimit në vazhdim, planet e inspektimit duhet të jenë statistikisht të sakta. Në varësi të rëndësisë kritike të pjesës, frekuencat e inspektimit mund të variojnë nga një kontroll 100% i dimensioneve kritike në një Limit të Cilësisë së Pranueshme (AQL) prej 0.65 për tiparet më pak të ndjeshme, duke siguruar që çdo devijim të kapet përpara se seria të dërgohet.
Paketimi i eksportit dhe mbrojtja e pjesëve
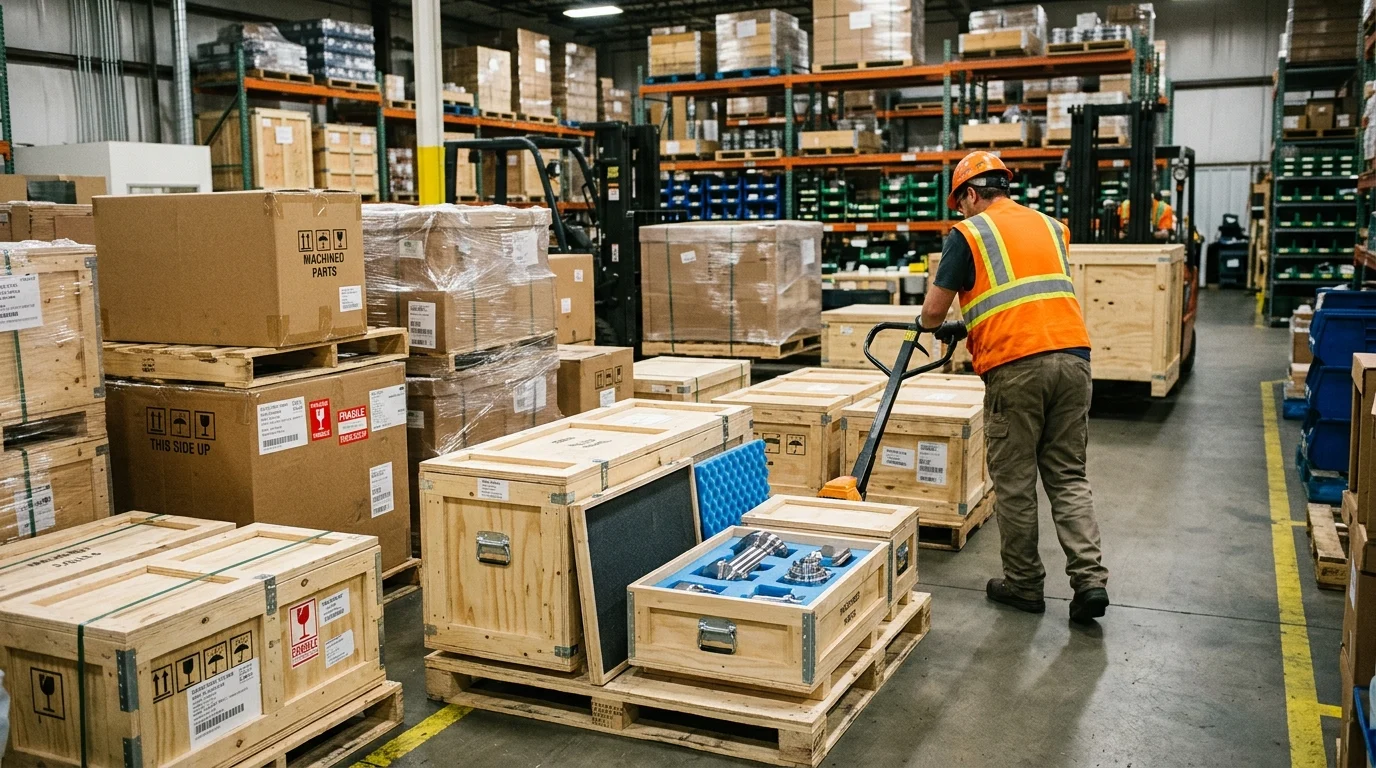
Mbarimet sipërfaqësore në nivel mikroni dhe skajet e holla si brisk janë shumë të ndjeshme ndaj oksidimit dhe goditjeve mekanike. Paketimi standard në masë është krejtësisht i pamjaftueshëm. Paketimi i eksportit për pjesët e përpunuara me precizion duhet të përfshijë qese Frenuese të Korrozionit të Avullueshëm (VCI) ose vajra të specializuar kundër ndryshkut për të parandaluar oksidimin gjatë tranzitit detar.
Për më tepër, pjesët duhet të izolohen duke përdorur tabaka plastike të termoformuara me porosi ose futje shkume me dendësi të lartë për të parandaluar mikro-përplasjet. Në raste ekstreme, siç janë montimet optike me precizion ultra të lartë, kontratat e logjistikës mund të kërkojnë edhe kontejnerë transporti me temperaturë të kontrolluar për të ruajtur temperaturat e tranzitit midis 15°C dhe 25°C, duke parandaluar zgjerimin termik ose stresin e tkurrjes.
Kërkesat e pajtueshmërisë dhe dokumentimit
Tregtia globale e komponentëve precizë kërkon dokumentacion të plotë për të përmbushur kërkesat si të autoriteteve doganore ashtu edhe të rregullatorëve të industrisë. Raportet e Testimit të Materialeve (MTR) janë të detyrueshme për të verifikuar përbërjen kimike dhe vetitë mekanike të lidhjeve të papërpunuara përpara se të fillojë përpunimi mekanik.
Në varësi të tregut të destinacionit, për elektronikën dhe montimet që i drejtohen konsumatorit kërkohet pajtueshmëri me direktiva të tilla si RoHS (Kufizimi i Substancave të Rrezikshme) dhe REACH. Për më tepër, gjurmueshmëria e plotë e serisë - gjurmimi i përbërësit nga seria e nxehtësisë së lëndës së parë deri te makina specifike CNC dhe operatori - është thelbësore për izolimin e defekteve të mundshme dhe menaxhimin e përgjegjësisë në industritë me rrezik të lartë.
Korniza e Vendimeve për Zgjedhjen e një Partneri për Përpunim Me Precizion të Lartë
Zgjedhja e partnerit të duhur të prodhimit ose fabrikës së drejtpërdrejtë është një vendim i rëndësishëm që ndikon në stabilitetin operacional afatgjatë. Drejtorët e prokurimit kanë nevojë për një kuadër të strukturuar vendimesh që shkon përtej krahasimeve bazë të çmimeve për njësi, duke u përqendruar në vend të kësaj në vlerën totale, zbutjen e riskut dhe mbështetjen teknike të vazhdueshme.
Procesi hap pas hapi i vlerësimit të furnizuesit
Një vlerësim efektiv i furnizuesit ndjek një metodologji rigoroze, hap pas hapi. Faza e parë përfshin një Marrëveshje Mos-Zbulimi (NDA) të ndjekur nga një shqyrtim i vizatimit teknik për të vlerësuar reagimet e furnizuesit në lidhje me Projektimin për Prodhueshmëri (DFM).
Faza e dytë është përputhja e matricës së aftësive, duke siguruar që shitësi zotëronmakina shpimi specifike për portaletose qendra të kërkuara për tornim. Faza e tretë kërkon një mostër të paguar - zakonisht 10 deri në 20 copë - për të verifikuar empirikisht pretendimet e furnizuesit për Cpk dhe përfundimin e sipërfaqes. Së fundmi, faza e katërt është një audit në vend ose virtual i objektit, me një fokus të madh në infrastrukturën e tyre të kontrollit të temperaturës, sistemet e menaxhimit të mjeteve dhe statusin e kalibrimit të laboratorit të tyre të metrologjisë.
Balancimi i çmimit, precizitetit, kapacitetit dhe mbështetjes së mirëmbajtjes
Qëllimi përfundimtar i kuadrit të prokurimit është të balancojë çmimin, precizitetin, kapacitetin dhe mbështetjen e ciklit jetësor. Ndjekja e kostos absolute më të ulët për njësi është një ekonomi e rreme në përpunimin me precizion të lartë; një ulje prej 15% e çmimit të blerjes anulohet menjëherë nëse shkalla e defekteve tejkalon 2%, duke çuar në ndërprerje të kushtueshme të linjës së montimit ose në dështime katastrofike në terren.
Blerësit duhet të vlerësojnë Koston Totale të Pronësisë (TCO). Partneriteti me një ofrues zgjidhjesh të integruara - një ofrues që ofron mbështetje të plotë nga furnizimi fillestar deri te logjistika e vazhdueshme - siguron që mirëmbajtja, optimizimi i mjeteve dhe shkallëzimi i kapacitetit të menaxhohen në mënyrë proaktive. Kjo qasje holistike garanton që zinxhiri i furnizimit të mbetet elastik, efikas dhe i aftë të mbajë toleranca në nivel mikroni vit pas viti.
Përmbledhjet kryesore
- Furnizimi me shumicë dhe implikimet e zinxhirit të furnizimit për përpunimin me precizion të lartë
- Specifikimet, pajtueshmërinë dhe kushtet komerciale që blerësit duhet të vërtetojnë
- Rekomandime të zbatueshme për distributorët dhe ekipet e prokurimit
Pyetje të Shpeshta
Cilat karakteristika të makinës kanë më shumë rëndësi për saktësinë në nivel mikroni?
Jepini përparësi ngurtësisë së lartë, thithjes së dridhjeve, stabilitetit termik dhe rrjedhjes së ulët të boshtit. Në makineritë OTURN, këto karakteristika ndihmojnë në ruajtjen e saktësisë së përsëritshme gjatë përfundimit me shpejtësi të lartë dhe prerjes me ngarkesa të rënda.
Kur duhet të zgjedh një qendër përpunimi me 5 akse për pjesë precize?
Zgjidhni 5-akse kur pjesët kanë nevojë për faqe të shumëfishta, kënde komplekse ose më pak konfigurime. Përpunimi me një konfigurim të vetëm zvogëlon gabimin e grumbullimit dhe është ideal për komponentët hapësinorë, mjekësorë, të mykut dhe të automobilave kompleksë.
Si e vlerësoj saktësinë e CNC-së përtej specifikimeve të broshurës?
Kërkoni përsëritshmërinë, saktësinë e pozicionimit, rrjedhjen e boshtit, detajet e kompensimit termik dhe raportet e inspektimit. Gjithashtu konfirmoni se si furnizuesi kontrollon temperaturën e punishtes dhe verifikon pjesët gjatë prodhimit.
Cilat industri përfitojnë më shumë nga përpunimi me precizion të lartë?
Industria ajrore, mjekësore, automobilistike dhe energjetike përfitojnë më shumë. Pjesët tipike përfshijnë komponentët e turbinave, implantet, boshtet e boshtit, boshtet e rrotave, valvulat dhe rotorët ku tolerancat e ngushta përmirësojnë performancën dhe besueshmërinë.
A mund të ndihmojë OTURN me makineri precize për pjesë specifike si valvulat ose boshtet e boshtit?
Po. OTURN ofron torno CNC, qendra tornimi, qendra përpunimi, makina me 5 boshte dhe zgjidhje me qëllime të veçanta për valvola, volantë, boshte rrotash, boshte boshti, kallëpe, pjesë hapësinore dhe mjekësore.
Koha e postimit: 17 Prill 2026