


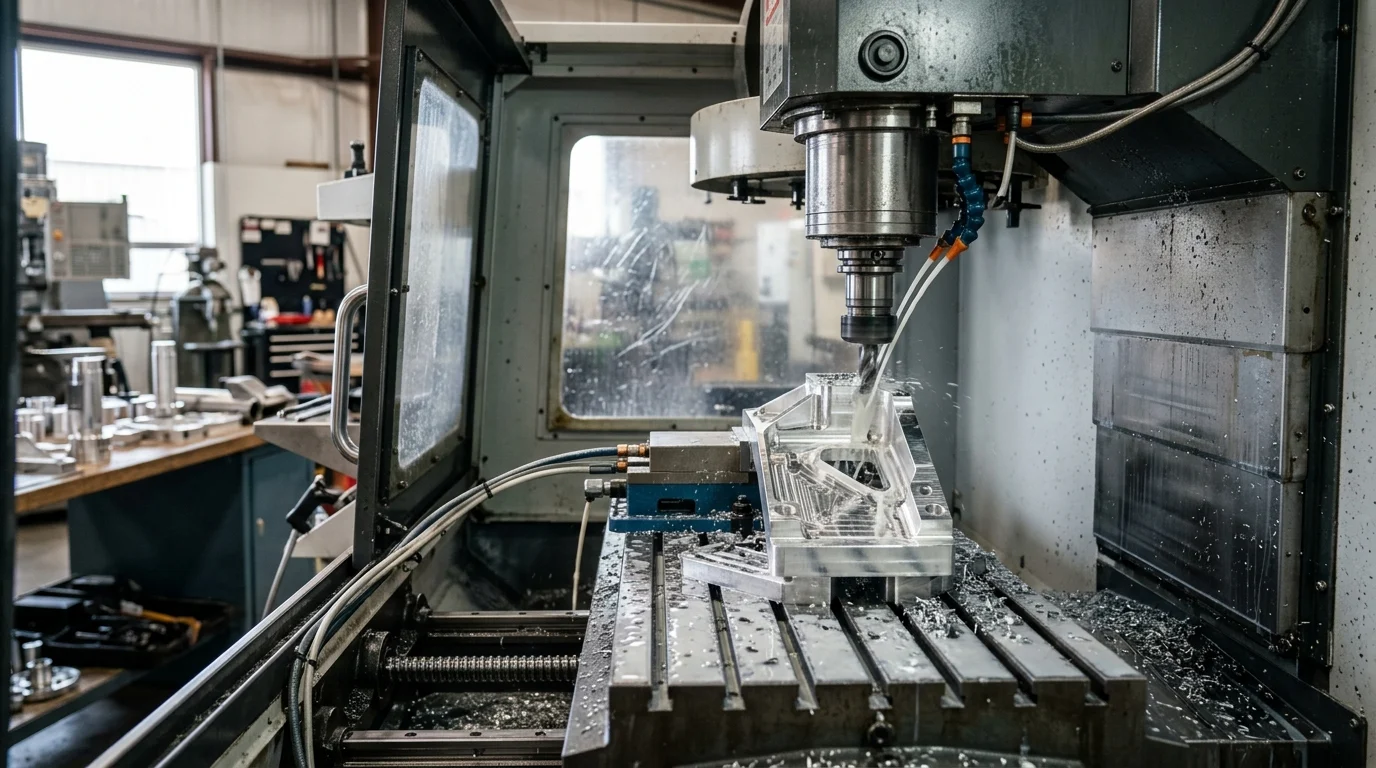
Pse ka rëndësi CNC me precizion të lartë
Në peizazhin modern të prodhimit,makineri CNC me precizion të lartëështë kaluar nga një kërkesë specifike në një standard bazë për konkurrueshmërinë globale. Për ekipet e prokurimit dhe blerësit me shumicë, sigurimi i pajisjeve të afta për saktësi në nivel mikroni nuk ka më të bëjë vetëm me përmbushjen e specifikimeve teknike; është një manovër strategjike për të mbrojtur kufijtë e fitimit dhe për të rritur besueshmërinë e zinxhirit të furnizimit.
Kur kemi të bëjmë me toleranca aq të vogla sa ±0.001 mm deri në ±0.005 mm, marzhi i gabimit është praktikisht zero. Investimi në infrastrukturë me precizion të lartë ndikon drejtpërdrejt në aftësinë e një prodhuesi për të shkallëzuar prodhimin, duke iu përmbajtur standardeve të rrepta ndërkombëtare të cilësisë.
Ndikimi në rendimentin dhe reduktimin e skrapit
Ndikimi operacional i makinave CNC me precizion të lartë është më i dukshëm në metrikat e rendimentit dhe uljen e skrapit. Pajisjet e vjetra ose me ngurtësi të ulët shpesh vuajnë nga shtrembërimi termik dhe dridhjet, duke çuar në shkallë skrapi që mund të kalojnë lehtësisht 4% deri në 6% në procese komplekse të përpunimit të metaleve. Duke u përmirësuar në makina të afta për nivelin e mikronit, objektet mund t'i ulin shkallët e defekteve nën 0.5%.
Për më tepër, preciziteti superior eliminon nevojën për operacione dytësore të përfundimit, siç është lustrimi manual ose bluarja dytësore. Ky konsolidim i operacioneve rrit ndjeshëm Efektivitetin e Përgjithshëm të Pajisjeve (OEE) dhe shkurton kohët e ciklit, duke lejuarlinjë prodhimis për të dhënë prodhim më të lartë për turn.
Industritë që kërkojnë saktësi në nivel mikroni
Disa sektorë prodhimi veprojnë sipas kornizave të rrepta rregullatore dhe të sigurisë që kërkojnë saktësi në nivel mikroni. Në industrinë ajrore, tehet e turbinave dhe përbërësit strukturorë kërkojnë toleranca të sakta gjeometrike për t'i bërë ballë streseve ekstreme aerodinamike. Në mënyrë të ngjashme, sektori i pajisjeve mjekësore mbështetet në qendra përpunimi me 5 boshte me saktësi të lartë për të prodhuar implante ortopedike dhe instrumente kirurgjikale, ku përfundimi i sipërfaqes dhe saktësia dimensionale janë kritike për biokompatibilitetin.
Sektorët e automobilave dhe makinerive të rënda kërkojnë gjithashtu standarde të sakta për komponentët si boshtet e rrotave, boshtet e boshtit, volantët dhe valvulat hidraulike. Për këto aplikime, furnizuesit e Nivelit 1 dhe Nivelit 2 duhet të përdorin qendra të ngurta dhe me shpejtësi të lartë për tornim dhe frezim CNC për të siguruar montim pa probleme dhe besueshmëri mekanike afatgjatë.
Si duhet t'i përcaktojnë blerësit kërkesat e tolerancës
Profesionistët e prokurimit duhet të bëjnë dallimin e qartë midis metrikave të ndryshme të saktësisë kur komunikojnë me furnizuesit. Blerësit duhet të përcaktojnë kërkesat duke përdorur standardet ISO 230-2, duke ndarë në mënyrë të qartë "saktësinë e pozicionimit" (shpesh të synuar në 0.004 mm deri në 0.008 mm) nga "përsëritshmëria" (zakonisht e kërkuar në 0.002 mm deri në 0.005 mm).
Një pengesë e zakonshme në furnizimin me pajisje është pranimi i kërkesave të tolerancës së përgjithësuar pa specifikuar mjedisin operativ. Blerësit duhet të përcaktojnë kërkesat e tyre bazuar në materialin që përpunohet (p.sh., titani kundrejt aluminit), ngarkesat e pritura të boshtit dhe kushtet termike të dyshemesë së fabrikës, duke u siguruar që furnizuesi të garantojë këto toleranca në kushtet aktuale të prodhimit.
Faktorët e Dizajnit të Makinave që Nxisin Saktësinë
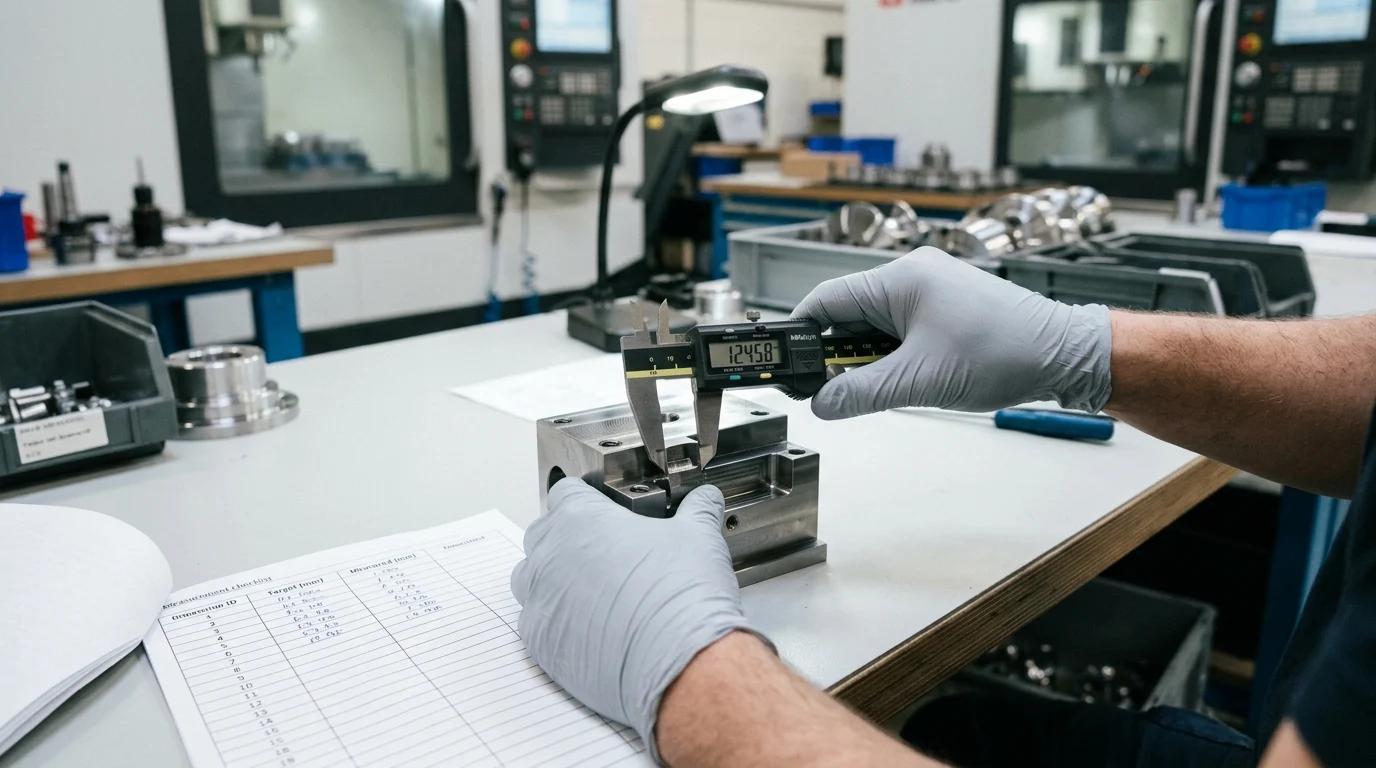
Softueri dhe sistemet e kontrollit, ndonëse kritike, nuk mund të kompensojnë një bazë të dobët mekanike. Saktësia në nivel mikroni diktohet në thelb nga projektimi fizik, masa dhe integriteti strukturor i makinës CNC. Ekipet e furnizimit duhet të vlerësojnë arkitekturën themelore të pajisjeve për të siguruar që ato të mund të ruajnë saktësinë gjatë cikleve të prerjes me punë të rëndë gjatë një jetëgjatësie shumëvjeçare.
Ngurtësia, stabiliteti termik dhe cilësia e boshtit
Ngurtësia fillon me shtratin e makinës. Makineritë me precizion të lartë zakonisht përdorin baza gize Meehanite të cilësisë së lartë ose baza betoni polimer, të cilat ofrojnë thithje të jashtëzakonshme të dridhjeve dhe stabilitet strukturor krahasuar me saldimet standarde të çelikut. Kjo ngurtësi parandalon devijimin e mjetit gjatë operacioneve me furnizim të lartë.
Stabiliteti termik është po aq i rëndësishëm. Boshtet që rrotullohen me 12,000 deri në 24,000 RPM gjenerojnë nxehtësi të jashtëzakonshme, e cila mund të shkaktojë mikrozgjerime në kornizën e makinës. Makineritë CNC premium integrojnë sisteme të avancuara të kompensimit termik, duke përfshirë ftohësit e boshtit dhe dizajnet me vida me sferë që kalojnë ftohësin, për të ruajtur ekuilibrin strukturor. Boshtet me cilësi të lartë duhet të shfaqin rrjedhje më të vogël se 2 mikronë për të garantuar përfundime sipërfaqësore superiore.
Specifikimet kryesore që ekipet e prokurimit duhet të krahasojnë
Kur krahasojnë propozimet e furnizuesve, ekipet e prokurimit duhet të shohin përtej çmimit bazë dhe të analizojnë specifikimet specifike mekanike dhe elektrike. Zgjedhja e rrugëve udhëzuese lineare (rul kundrejt sferës) ose rrugëve tradicionale me kuti dikton ekuilibrin e makinës midis shpejtësisë dhe aftësisë së prerjes së rëndë.
| Kategoria e Specifikimit | Aftësi standarde CNC | Aftësi CNC me precizion të lartë | Ndikimi në Prodhim |
|---|---|---|---|
| Saktësia e pozicionimit | ±0.010 mm | ±0.004 mm | Eliminon operacionet dytësore të përfundimit |
| Përsëritshmëria | ±0.008 mm | ±0.002 mm | Siguron qëndrueshmëri nga njëra-tjetra |
| Rrotullimi i boshtit | < 5 mikronë | < 2 mikronë | Maksimizon jetëgjatësinë e mjetit dhe përfundimin e sipërfaqes |
| Shpejtësi e shpejtë e kalimit | 24 m/min | 36 – 48 m/min | Zvogëlon kohën pa prerje dhe rrit rendimentin |
| Rezolucioni i Kontrollit | 1 mikron | 0.1 mikron (Kontroll nanometrik) | Mundëson konturim ultra të lëmuar në prodhimin e formave |
Për më tepër, blerësit duhet të krahasojnë kurbat e çift rrotullues të motorëve me bosht dhe forcën shtytëse të boshteve servo. Këto metrika sasiore ofrojnë një pamje më të qartë se si do të funksionojë makina nën presionin e shkallëve agresive të heqjes së metaleve.
Kur të zgjidhni makina vertikale, horizontale, me portë ose me tornim
Zgjedhja e arkitekturës së duhur të makinës varet shumë nga dimensionet e pjesës së punës, madhësitë e serive dhe kohëzgjatjet e kërkuara të ciklit. Qendrat Vertikale të Përpunimit (VMC) ofrojnë shkathtësi të shkëlqyer dhe kosto më të ulëta investimi, duke i bërë ato ideale për pjesë të sheshta, prodhimin e formave dhepërpunimi i përgjithshëm i metaleveQendrat Horizontale të Përpunimit (QPM) shkëlqejnë në prodhimin me vëllim të lartë; pajisjet e tyre të montimit në gurë varri dhe evakuimi superior i çimentos i bëjnë ato zgjedhjen e preferuar për derdhje komplekse automobilistike si blloqet dhe valvulat e motorrit.
Për komponentë masivë që tejkalojnë 2,000 mm në gjatësi - siç janë ndarjet e hapësirës ajrore ose pjesët e rënda të hekurudhave -Qendra përpunimi me portë ose me dy kolonasigurojnë hapësirën dhe ngurtësinë e nevojshme strukturore. Nga ana tjetër, kur merreni me pjesë cilindrike që kërkojnë frezim dhe tornim të njëkohshëm, qendrat e tornimit shumëfunksional ose qendrat e përpunimit me 5 boshte zvogëlojnë kohën e konfigurimit dhe minimizojnë gabimet e tolerancës së grumbullimit që ndodhin kur lëvizin pjesët midis makinave të shumëfishta me një qëllim të vetëm.
Si të validoni saktësinë e CNC para se të porosisni
Ekipet e prokurimit nuk mund të mbështeten vetëm në broshurat e marketingut për të konfirmuar aftësitë në nivel mikroni. Validimi i saktësisë së një makine CNC kërkon një qasje rigoroze, të bazuar në të dhëna, përpara dërgesës. Vendosja e një protokolli të rreptë të Testit të Pranimit nga Fabrika (FAT) siguron që pajisjet të përmbushin të gjitha specifikimet kontraktuale përpara se të lirohet pagesa përfundimtare e bilancit.
Metodat e inspektimit, prerjet e provës dhe kriteret e pranimit
Standardi i artë për validimin e gjeometrisë CNC është testimi me interferometër lazer, i cili hartëzon pozicionimin linear dhe gabimet e pjerrësisë/zhvendosjes përgjatë gjithë lëvizjes së boshteve. Furnizuesit duhet të ofrojnë dokumentacion që vërteton se makina përmbush standardet e saktësisë ISO ose JIS. Përveç kësaj, testimi i shufrave me sfera është thelbësor për vlerësimin e interpolimit të njëkohshëm shumë-aksor; një gabim rrethor më i vogël se 0.005 mm pritet zakonisht për modelet me precizion të lartë.
Përtej matjeve statike, blerësit duhet të detyrojnë prerjet provë. Testi NAS 979 "rreth-diamant-katror" është një pikë referimi e njohur universalisht. Pjesa e provës së përfunduar duhet të matet në një Makinë Matëse të Koordinatave (CMM) të kalibruar për të verifikuar që performanca e prerjes dinamike pasqyron pretendimet për saktësi statike.
Si të vlerësoni aftësinë dhe personalizimin e furnizuesit
Vlerësimi i një furnizuesi shkon përtej vlerësimit të një makine të vetme; ai përfshin auditimin e thellësisë së inxhinierisë dhe infrastrukturës së kontrollit të cilësisë. Blerësit globalë duhet të verifikojnë certifikimin ISO 9001 të furnizuesit dhe të kërkojnë auditime virtuale ose të palëve të treta të fabrikës për të inspektuar mjediset e tyre të montimit. Makineritë me precizion të lartë duhet të montohen në ambiente me temperaturë të kontrolluar (zakonisht të mirëmbajtura në 20°C ± 1°C) për të parandaluar zgjerimin termik gjatë fazave të gërryerjes dhe rreshtimit.
Për më tepër, furnizuesit duhet të demonstrojnë aftësinë për të ofruar zgjidhje specifike për industrinë. Kjo përfshin personalizimin e tavolinave rrotulluese, integrimin e sistemeve robotike të ngarkimit/shkarkimit dhe projektimin e pajisjeve të specializuara hidraulike të përshtatura sipas kërkesave të sakta të blerësit për përpunimin e metaleve.
Kushtet komerciale: MOQ, koha e dorëzimit, trajnimi dhe garancia
Kushtet komerciale për pajisjet kapitale me vlerë të lartë kërkojnë negociata të kujdesshme për të zbutur rrezikun e blerësit. Ndërsa Sasia Minimale e Porosisë (MOQ) është përgjithësisht një njësi, blerësit që porosisin njësi të shumëfishta për një linjë të tërë prodhimi duhet të negociojnë orare të shpërndara të dorëzimit. Kohët e dorëzimit për makinat CNC me precizion të lartë zakonisht variojnë nga 60 deri në 120 ditë, varësisht shumë nga kompleksiteti i automatizimit të personalizuar dhe konfigurimeve të kontrolluesve (p.sh., Fanuc, Siemens ose Heidenhain).
Garancia dhe trajnimi janë elementë të panegociueshëm. Një garanci standarde tregtare duhet të mbulojë pjesët dhe punën për 12 deri në 24 muaj. Meqenëse operimi i makinerive me precizion të lartë, 5-akse ose shumë-detyrëshe kërkon aftësi të specializuara, kontrata e blerjes duhet të përfshijë trajnim gjithëpërfshirës - shpesh 1 deri në 2 javë udhëzime në vend që mbulojnë programimin e avancuar, shmangien e përplasjeve dhe mirëmbajtjen rutinë.
Rreziqet e Tregtisë, Logjistikës dhe Pajtueshmërisë
Prokurimi ndërkufitar i makinerive të rënda industriale paraqet një rrjet kompleks sfidash logjistike, financiare dhe rregullatore. Një makinë CNC me precizion të lartë është një instrument delikat i mbështjellë në një trup masiv prej gize, që shpesh peshon nga 5,000 kg deri në mbi 30,000 kg. Mbrojtja e këtij aseti nga dyshemeja e fabrikës deri në vendin përfundimtar të instalimit kërkon planifikim të kujdesshëm.
Rreziqet e paketimit, trajtimit, vendosjes në kuti dhe transportit
Dobësitë fizike gjatë transportit janë të konsiderueshme. Lagështia e lartë, ajri i oqeanit i mbushur me kripë dhe goditjet e forta mekanike mund të dëmtojnë elektronikën dhe udhëzuesit precizë të makinës. Pajisjet duhet të mbështillen në letër alumini të mbyllur me vakum me tharëse industriale për të parandaluar oksidimin.
Vendosja në arkë duhet të përdorë struktura druri të përforcuara me çelik, të forta dhe që përputhen me standardet ISPM 15 për transportin ndërkombëtar. Për të siguruar llogaridhënie gjatë tranzitit, ekipet e prokurimit duhet të kërkojnë instalimin e monitorëve të goditjeve dhe treguesve të pjerrësisë në arkë. Nëse një kontejner përjeton një ndikim që tejkalon 50G, këta tregues do të sinjalizojnë dëmtime të mundshme të fshehura në kushinetat e boshtit ose shinat lineare para se makina të shpaketohet.
Dokumentacioni i kërkuar dhe pajtueshmëria me pajisjet elektrike
Vonesat në zhdoganim mund të sjellin tarifa të rënda për mospagim dhe të prishin afatet kohore të prodhimit. Importuesit duhet të sigurohen që të gjitha faturat tregtare, listat e paketimit dhe Faturat e Ngarkesës të jenë në përputhje të përsosur me kodet e sistemit të harmonizuar (HS) për makineritë CNC. Më e rëndësishmja, pajisjet duhet të përmbushin standardet rajonale rregullatore dhe të pajtueshmërisë me sigurinë.
Për tregun evropian, makinat duhet të mbajnë markën origjinale CE, në përputhje me Direktivën e Makinerive (2006/42/EC) dhe Direktivën e Përputhshmërisë Elektromagnetike (EMC). Për Amerikën e Veriut, certifikimi UL ose CSA për kabinetin elektrik është zakonisht i detyrueshëm. Blerësit gjithashtu duhet të specifikojnë qartë infrastrukturën elektrike të objektit të tyre para prodhimit - siç është 3-fazor 380V/50Hz për Evropën dhe Azinë, ose 480V/60Hz për Shtetet e Bashkuara - për të shmangur instalimet e kushtueshme të transformatorëve pas dorëzimit.
Kostoja totale e uljes, kthimi i investimit dhe mbështetja pas shitjes
Llogaritja e Kostos Totale të Zbarkimit (TLC) është thelbësore për planifikimin e saktë të shpenzimeve kapitale. Çmimi FOB (Free On Board) i makinës është vetëm pika e fillimit. Blerësit duhet të marrin parasysh transportin detar (shpesh 8% deri në 15% të kostos së makinës në varësi të kërkesave për kontejnerë me rafte të sheshtë ose me çati të hapur), tarifat e importit (të cilat mund të variojnë nga 3% deri në 25%), tarifat e trajtimit në port, transportin e brendshëm të mallrave të rënda dhe shërbimet e specializuara të montimit të kërkuara për instalim.
Një gjithëpërfshirësAnaliza e kthimit të investimitduhet të synojë një periudhë kthimi prej 18 deri në 36 muajsh, e nxitur nga rritja e rendimentit dhe ulja e normave të skrapit të diskutuara më parë. Së fundmi, blerësit duhet të sigurojnë garanci në lidhje me mbështetjen pas shitjes. Partneriteti me furnizuesit që mbajnë qendra marketingu dhe shitjesh jashtë vendit siguron akses në pjesë këmbimi të lokalizuara, zgjidhje të shpejtë të problemeve teknike dhe kohë të minimizuar të ndërprerjes së makinerive.
Si duhet të zgjedhin ekipet e prokurimit një furnizues
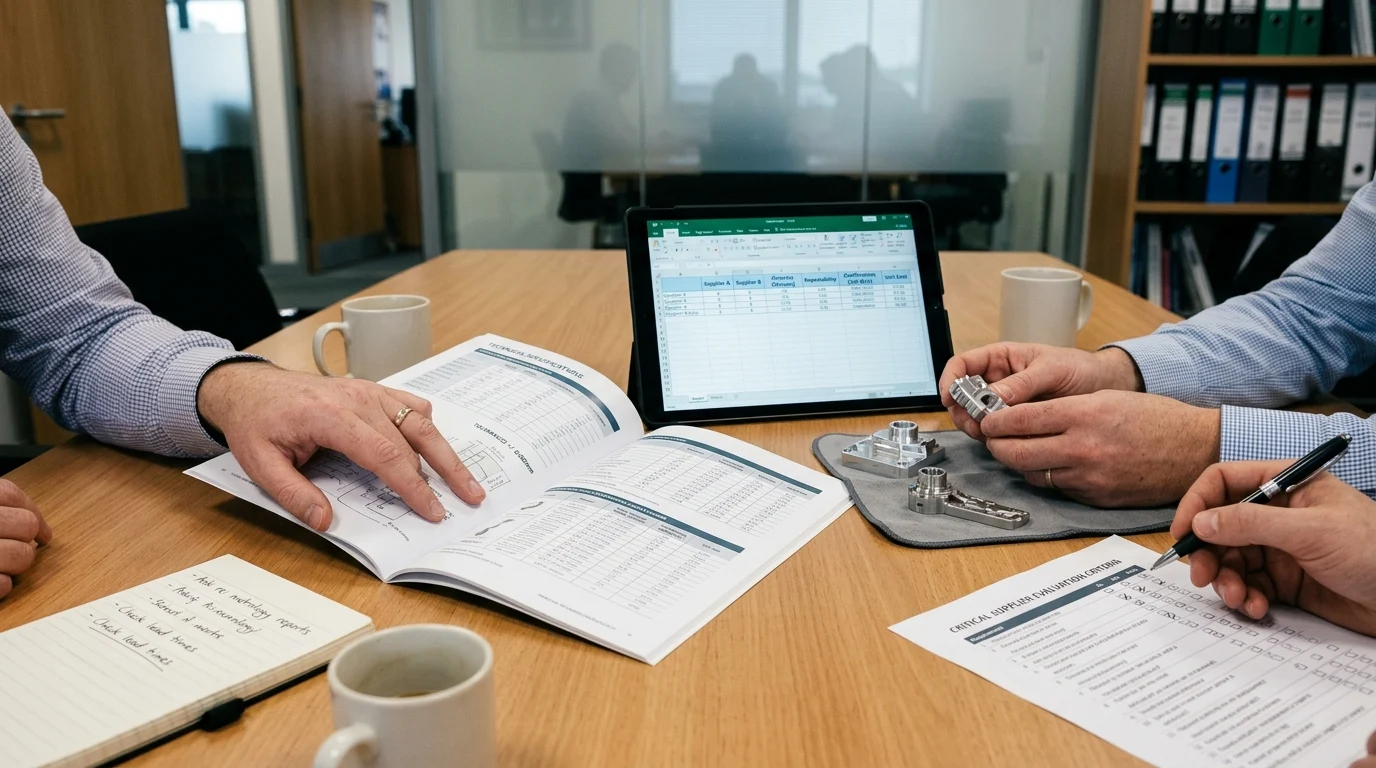
Zgjedhja e furnizuesit të duhur për makineritë CNC me precizion të lartë është një vendim strategjik që shkon përtej sigurimit të çmimit më të ulët fillestar të blerjes. Ekipet e prokurimit duhet të balancojnë investimet kapitale me besueshmërinë operacionale afatgjatë, mbështetjen teknike dhe përvojën e provuar të furnizuesit në ofrimin e zgjidhjeve të përpunimit të metaleve në nivel mikroni.
Korniza e përzgjedhjes së furnizuesve për çmimin, saktësinë dhe rrezikun
Për të krahasuar në mënyrë objektive partnerët potencialë të prodhimit, ekipet e prokurimit duhet të përdorin një kornizë të strukturuar vlerësimi të furnizuesve. Kjo minimizon paragjykimet subjektive dhe siguron që të gjithë faktorët kritikë të rrezikut dhe performancës të përcaktohen në mënyrë sasiore.
| Kriteret e Vlerësimit | Pesha | Metrikat dhe Treguesit Kryesorë | Standardi minimal i pranueshëm |
|---|---|---|---|
| Aftësi Teknike | 35% | Dalja e boshtit, saktësia e pozicionimit, shkalla e gizës | Pajtueshmëria me ISO 230-2, devijim <2μm |
| Sigurimi i Cilësisë | 25% | Verifikimi i prerjes provë CMM, të dhënat e kalibrimit me lazer | Objekt i dokumentuar FAT, ISO 9001 |
| Kostoja Totale e Pronësisë | 20% | Çmimi FOB, kostoja e pjesëve rezervë, efikasiteti i energjisë | Ndarje e qartë e TLC-së, përbërës standardë |
| Pas-Shitjes dhe Logjistikës | 20% | Kohëzgjatja e garancisë, shërbimi i lokalizuar, paketimi ISPM 15 | Garanci 12-mujore, akses në shërbim jashtë shtetit |
Duke zbatuar këtë matricë, blerësit mund të filtrojnë furnizuesit që ofrojnë çmime agresive, por që kursejnë çmime të ulëta në komponentët kritikë si vidat me sfera, servomotorët ose sistemet e kompensimit termik - kompromise që në mënyrë të pashmangshme çojnë në saktësi të degraduar dhe dështim të parakohshëm të makinës.
Përshtatja e vendimeve të furnizimit me qëllimet e biznesit
Në fund të fundit, vendimet për furnizimin duhet të jenë në përputhje me qëllimet më të gjera të biznesit të ndërmarrjes prodhuese.
Përmbledhjet kryesore
- Furnizimi me shumicë dhe implikimet e zinxhirit të furnizimit për CNC me precizion të lartë
- Specifikimet, pajtueshmërinë dhe kushtet komerciale që blerësit duhet të vërtetojnë
- Rekomandime të zbatueshme për distributorët dhe ekipet e prokurimit
Pyetje të Shpeshta
Çfarë tolerance duhet të specifikojnë blerësit për makinat CNC me precizion të lartë?
Përcaktoni saktësinë e pozicionimit dhe përsëritshmërinë veçmas, idealisht sipas ISO 230-2. Për punë në nivel mikroni, synoni pozicionim rreth 0.004–0.008 mm dhe përsëritshmëri 0.002–0.005 mm në kushte reale të punishtes.
Cilat karakteristika të makinës ndikojnë më shumë në saktësinë në nivel mikroni?
Jepini përparësi ngurtësisë së lartë, stabilitetit termik, rrjedhjes së ulët të boshtit dhe thithjes së dridhjeve. Kërkoni struktura prej gize, boshte cilësore, kompensim termik dhe dizajne udhëzuesish që përputhen me ngarkesën tuaj të prerjes.
Si mund të më ndihmojë OTURN Machinery të përshtas CNC-në e duhur me precizion të lartë për pjesët e mia?
OTURN mund të rekomandojë torno të përshtatshme, qendra përpunimi, 5-akshe, gantri ose makina me qëllime të veçanta bazuar në materialet, tolerancat, madhësinë e pjesës dhe vëllimin e prodhimit tuaj.
Cilat industri zakonisht kanë nevojë për saktësi CNC në nivel mikroni?
Pjesët e hapësirës ajrore, mjekësore, automobilistike dhe industriale me precizion të lartë shpesh e kërkojnë atë. Shembuj të zakonshëm përfshijnë implantet, pjesët e turbinave, boshtet e rrotave, boshtet e boshtit, valvulat dhe përbërësit e formës.
Si e zvogëlon skrapin dhe koston një makinë CNC me precizion të lartë?
Ngurtësia dhe kontrolli termik më i mirë zvogëlojnë zhvendosjen dimensionale, dridhjet dhe ripërpunimin. Kjo mund të zvogëlojë ndjeshëm skrapin, të zvogëlojë përfundimin dytësor, të shkurtojë kohët e ciklit dhe të përmirësojë kthimin e investimit.
Koha e postimit: 16 Prill 2026