


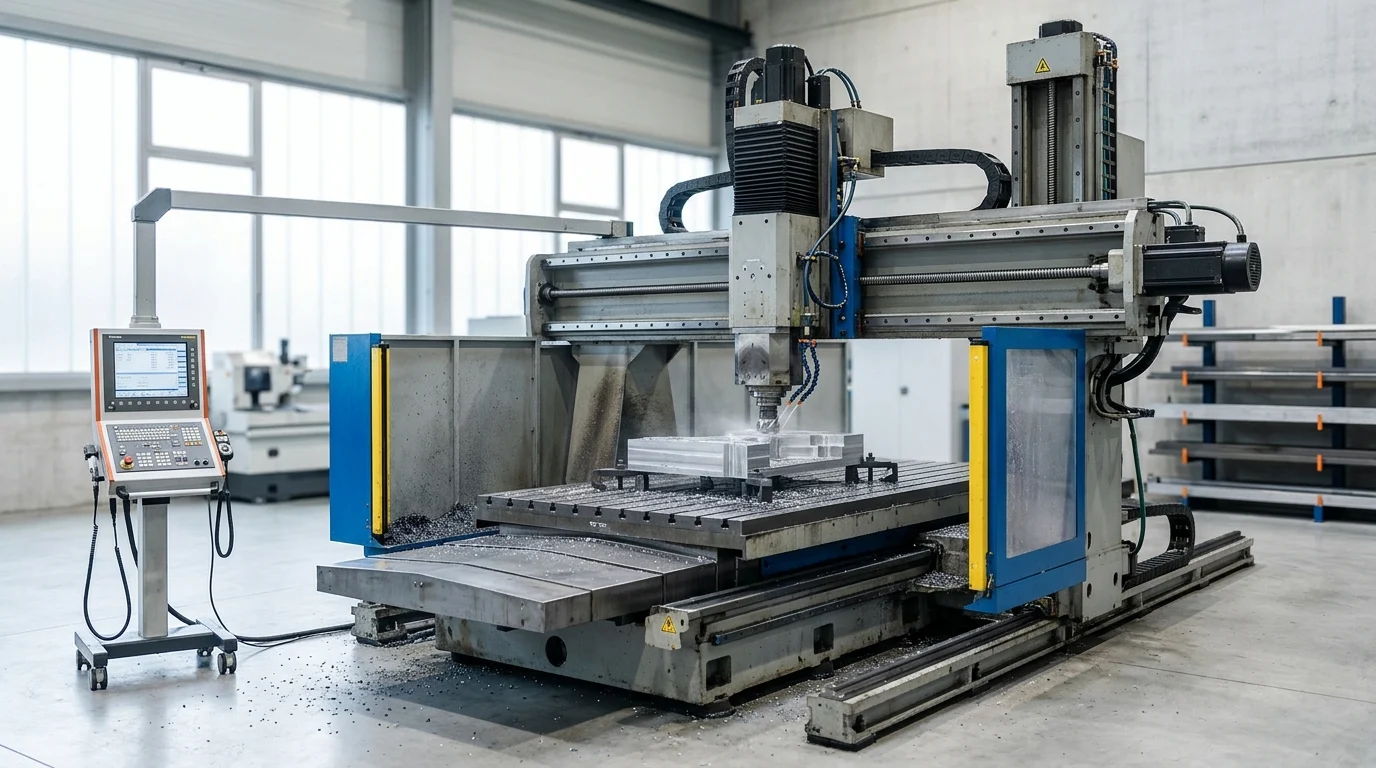
Pse makinat e frezimit CNC me gantry janë një investim strategjik
Investimi në një makinë frezimi CNC me gantry përfaqëson një përmirësim themelor nëaftësi për përpunimin e metaleve në kushte të rënda, duke u lejuar prodhuesve të përpunojnë pjesë të mëdha pune me ngurtësi të pakompromis. Ndryshe nga qendrat standarde vertikale të përpunimit, arkitektura me dy kolona e një mulliri gantri shpërndan forcat e prerjes në mënyrë të barabartë, duke zvogëluar ndjeshëm dridhjet gjatë heqjes së thellë të materialit. Ky avantazh strukturor është kritik për zinxhirët globalë të furnizimit që kërkojnësaktësi e lartënë komponentë në shkallë të gjerë.
Nga pikëpamja e shpenzimeve kapitale, këto sisteme kërkojnë një investim fillestar të konsiderueshëm, që shpesh varion nga 150,000 dollarë deri në mbi 1,000,000 dollarë, varësisht nga konfigurimi i zarfit të punës dhe boshtit. Megjithatë, duke konsoliduar operacione të shumëfishta përpunimi në një konfigurim të vetëm, objektet shpesh zvogëlojnë kohën e trajtimit të pjesës së punës deri në 40%. Ky efikasitet operativ përshpejton kthimin e investimit (ROI), duke lejuar që linjat e prodhimit me vëllim të lartë të rikuperojnë kostot brenda një dritareje prej 18 deri në 24 muajsh.
Si përmirësojnë makinat e frezimit CNC me gantry rendimentin
Optimizimi i rendimentit drejtohet kryesisht nga aftësia e makinës për të ruajtur shkallë të larta të heqjes së materialit (MRR) pa sakrifikuar saktësinë dimensionale. Boshtet me çift rrotullues të lartë, që shpesh tejkalojnë 600 N·m, lejojnë kalime agresive të ashpërsimit në lidhje të forta, ndërsa konfigurimet me 5 boshte mundësojnë konturim kompleks në një shtrëngim të vetëm. Kjo aftësi përpunimi e vazhdueshme eliminon nevojën për të transferuar pjesë shumëtonëshe midis stacioneve të punës.
Për më tepër, teknologjitë e përparuara të thithjes së dridhjeve të integruara në shtratin e makinës sigurojnë që shpejtësitë e shpejta të kalimit të mos kompromentojnë përfundimet e sipërfaqes. Duke minimizuar kohën e papunë dhe duke maksimizuar angazhimin e prerjes, ekipet e prokurimit mund të parashikojnë një rritje të vazhdueshme të efektivitetit të përgjithshëm të pajisjeve (OEE), shpesh duke i shtyrë normat e shfrytëzimit të objekteve përtej pragut 85%.
Cilat profile blerësish përfitojnë më shumë
Vlera strategjike e këtyre makinerive gjen jehonë më të fortë te furnizuesit e automobilave të Nivelit 1, kontraktorët e hapësirës ajrore dhe prodhuesit e makinerive të rënda industriale. Këto profile trajtojnë rregullisht komponentë të mëdhenj si blloqe motorësh, mbulesa turbinash dhe kallëpe të mëdha stampimi. Për këta blerës, aftësia për të përvetësuar përpunimin me format të madh në vend që ta nënkontraktojnë atë ofron një avantazh kritik konkurrues në menaxhimin e kohës së dorëzimit.
Shpërndarësit dhe qendrat e marketingut jashtë vendit përfitojnë gjithashtu duke ofruar të plotëzgjidhje për përpunimin e metalevete prodhuesit rajonalë. Duke furnizuar makineri të besueshme për frezimin e gantry-ve CNC nga fabrikat e vendosura të grupit kinez, importuesit mund t'u ofrojnë përdoruesve fundorë pajisje shumë të konfiguruara dhe me kosto efektive që konkurrojnë me markat tradicionale evropiane ose japoneze në performancë, duke ulur njëkohësisht barrierën e hyrjes.
Cilat specifikime teknike duhet të krahasojnë blerësit
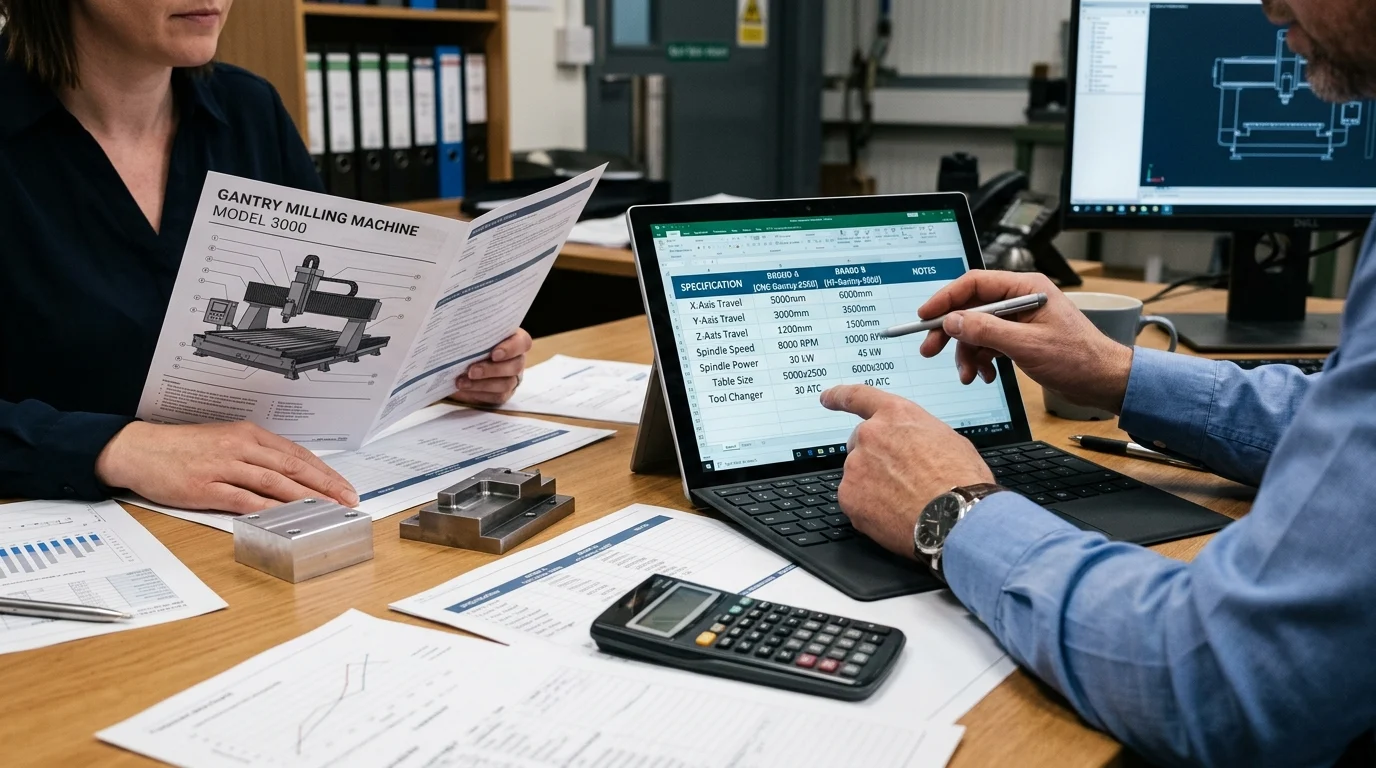
Vlerësimi i një makine frezimi CNC me gantry kërkon një analizë rigoroze të specifikimeve për të siguruar që pajisjet përputhen me kërkesat e parashikuara të prodhimit. Specialistët e prokurimit duhet të shohin përtej dimensioneve bazë për të kuptuar ndërveprimin midis fuqisë së boshtit, lëvizjes së boshtit dhe projektimit strukturor. Një mospërputhje në këto specifikime mund të çojë në konsumim të përshpejtuar të mjeteve, përfundime sipërfaqësore jo optimale ose pengesa kufizuese të prodhimit.
Meqenëse këto makina kanë për detyrë të trajtojnë copa pune që peshojnë disa ton, inxhinieria themelore e bazës dhe kolonave është po aq e rëndësishme sa sistemet e kontrollit elektronik. Blerësit duhet t'i krahasojnë këto parametra teknikë me rastet e tyre më të kërkuara të përdorimit.
Cilat parametra të makinës kanë më shumë rëndësi
Parametrat kryesorë që diktojnë aftësinë e një makine janë lëvizjet në boshtin X, Y dhe Z dhe kapaciteti maksimal i ngarkesës së tavolinës. Modelet për punë të rënda zakonisht ofrojnë lëvizje në boshtin X që fillojnë nga 2,000 mm dhe shtrihen përtej 10,000 mm, duke akomoduar komponentë strukturorë jashtëzakonisht të gjatë. Kapacitetet e ngarkesës së tavolinës duhet të shqyrtohen me kujdes; një vlerësim standard prej 10,000 kg është i mjaftueshëm për shumicën e aplikimeve të matricave dhe kallëpeve, ndërsa komponentët e rëndë industrialë të energjisë mund të kërkojnë tavolina të vlerësuara për 30,000 kg.
Specifikimet e boshtit janë po aq të rëndësishme. Blerësit duhet të zgjedhin midis boshteve me shpejtësi të lartë (p.sh., 12,000 deri në 24,000 RPM) për pjesët e aluminit të hapësirës ajrore dhe boshteve me ingranazhe me çift rrotullues të lartë (p.sh., 4,000 deri në 6,000 RPM me fuqi 30 deri në 45 kW) për prerjen e çelikut të ngurtësuar dhe titanit. Kjo përzgjedhje ndikon drejtpërdrejt në shkathtësinë dhe kohëzgjatjen e ciklit të makinës.
Si të krahasohet struktura dhe lloji i udhërrëfyesit
Zgjedhja midis rrugëve të prerjes në formë kutie dhe rrugëve udhëzuese lineare përcakton sjelljen dinamike të makinës. Rrugët e prerjes në formë kutie përfshijnë sipërfaqe të forta kontakti metal-me-metal, duke siguruar amortizim dhe ngurtësi superiore për prerje të rënda me ndërprerje. Megjithatë, ato në përgjithësi kufizohen në shpejtësi më të ngadalta dhe të shpejta përshkimi, zakonisht rreth 10 deri në 12 m/min.
Anasjelltas, udhëzuesit linearë të tipit me rul përdorin elementë rrotullues për të minimizuar fërkimin, duke mundësuar shpejtësi të shpejta kalimi prej 24 m/min ose më të larta. Ky konfigurim është ideal për përpunim me shpejtësi të lartë dhe konturim kompleks 3D ku ndryshimet e shpejta të drejtimit janë të shpeshta. Makineritë moderne të portaleve shpesh përdorin një qasje hibride, duke përdorur udhëzues me rul në boshtet X dhe Y për shpejtësi, dhe rrugë kuti në boshtin Z për të ruajtur ngurtësinë gjatë operacioneve të zhytjes së thellë.
Cilat kritere krahasimi mbështesin vlerësimin
Për të vlerësuar në mënyrë efektive modele të ndryshme, ekipet e prokurimit duhet të përdorin një matricë krahasimi të standardizuar. Kjo qasje normalizon të dhënat teknike në propozimet e ndryshme të furnizuesve, duke nxjerrë në pah mospërputhjet midis veçorive standarde dhe opsionale.
| Kategoria e Specifikimit | Konfigurimi i Rrugës së Kutisë | Konfigurimi i Udhëzuesit Linear | Zbatim tipik |
|---|---|---|---|
| Shpejtësi e shpejtë e kalimit | 10 – 15 m/min | 20 – 30 m/min | Konturimi me shpejtësi të lartë kundrejt përpunimit të ashpër |
| Amortizimi i dridhjeve | I lartë (i shkëlqyer për metalet e forta) | Moderate (Mbështetet në elementët e rrotulluesve) | Titani/Inkoneli kundrejt aluminit/çelikut të butë |
| Frekuenca e Mirëmbajtjes | Më i lartë (Kërkon lubrifikim të saktë) | Poshtë (Blloqe kushinetash të mbyllura) | Ciklet e vazhdueshme të punës së rëndë |
| Saktësia e pozicionimit | ±0.008 mm / 300 mm | ±0.005 mm / 300 mm | Prodhimi i formave me precizion të lartë |
Duke zbatuar këto kritere, blerësit mund ta përshtatin me saktësi profilin mekanik të makinës me kërkesat e tyre specifike të tolerancës dhe vëllimet e prodhimit.
Ku përdoren makinat e frezimit CNC me gantri
Vendosja e makinave frezuese CNC me gantry përfshin sektorët makro-industrialë ku madhësia e komponentëve dhe kërkesat e precizionit kryqëzohen. Këto platforma masive nuk përdoren për tornim me vëllim të lartë dhe pjesë të vogla, por përkundrazi për prodhim me vlerë të lartë dhe vëllim të ulët deri në të mesëm, ku një dështim i vetëm i copës së punës mund të rezultojë në dhjetëra mijëra dollarë në material të skrapuar.
Të kuptuarit e aplikacioneve specifike dhe kërkesave mjedisore i ndihmon blerësit të konfigurojnë opsionet e makinës, të tilla si sistemet e ftohësit, transportuesit e çipave dhe aksesorët e specializuar të boshtit.
Cilat industri nxisin kërkesën
Industria e hapësirës ajrore është një nxitës kryesor i kërkesës, duke përdorur mullinj gantri me 5 boshte për të skalitur shufra komplekse krahësh dhe ndarëse trupi nga shufra alumini të ngurta. Në këtë sektor, mbajtja e një shkalle defektesh nën 0.05% është kritike, duke kërkuar makineri me stabilitet termik dhe saktësi volumetrike të jashtëzakonshme.
Në mënyrë të ngjashme, sektori i automobilave mbështetet në këto makina për prodhimin e matricave të mëdha stampuese, formave dhe komponentëve të automjeteve të rënda komerciale sivolantëdhe boshtet e boshtit. Sektori i energjisë përfaqëson gjithashtu një zonë masive rritjeje; përpunimi i boshteve të turbinave me erë, valvulave në shkallë të gjerë dhe komponentëve të reaktorit bërthamor kërkon kapacitete të mëdha të tryezës dhe aftësi çift rrotullues të lartë që vetëm një strukturë portal me dy kolona mund të ofrojë.
Si ndikojnë materialet, gjeometria dhe tolerancat në përzgjedhje
Përzgjedhja e një mulliri gantri ndikohet shumë nga vetitë fizike të materialeve të synuara. Përpunimi i lidhjeve të forta si Inconel, çeliku i mjeteve të ngurtësuar (HRC 50+) ose titani kërkon ngurtësi maksimale strukturore për të parandaluar dridhjet, duke diktuar përdorimin e hapësirave me kuti dhe boshteve të lëvizura me ingranazhe me çift rrotullues të lartë.
Gjeometria dhe tolerancat luajnë gjithashtu një rol kyç. Kur prodhohen pajisje hapësinore ose kallëpe komplekse injeksioni, makina duhet të mbajë toleranca të rrepta pozicionimi, të cilat shpesh kërkohen të jenë brenda ±0.005 mm, me një përsëritshmëri prej ±0.003 mm në një mbulesë masive pune. Për ta arritur këtë, blerësit duhet të sigurohen që makina është e pajisur me shkallë lineare, softuer kompensimi termik dhe enkoderë rrotullues me rezolucion të lartë për të kundërshtuar zgjerimin dhe tkurrjen fizike të shtratit të makinës gjatë cikleve të gjata të prerjes.
Si të vlerësoni furnizuesit e makinave frezuese CNC për gantri
Furnizimi me një makinë frezimi CNC me gantry, veçanërisht nga tregjet ndërkombëtare, kërkon një protokoll të rreptë vlerësimi të furnizuesit. Blerësit nuk po blejnë thjesht një pajisje; ata po hyjnë në një partneritet afatgjatë që do të ndikojë në aftësitë e tyre të prodhimit për një dekadë ose më shumë. Angazhimi me qendra profesionale të marketingut jashtë vendit që përfaqësojnë fabrika të njohura kineze të grupit mund të sjellë avantazhe të konsiderueshme në kosto, me kusht që kredencialet e furnizuesit të verifikohen plotësisht.
Zbutja e riskut gjatë fazës së prokurimit siguron që makineria e dorëzuar të përputhet me specifikimet teknike të premtuara dhe që kompleksitetet logjistike të transportimit të makinerive të rënda të menaxhohen pa vonesa të kushtueshme.
Çfarë duhet të verifikojnë ekipet e prokurimit
Ekipet e prokurimit duhet të verifikojnë kapacitetin prodhues të furnizuesit, infrastrukturën e kontrollit të cilësisë dhe vëllimin historik të eksportit. Kërkesa për dokumentacion për certifikimin ISO 9001 dhe përputhshmërinë me CE është një bazë bazë e detyrueshme. Për më tepër, blerësit duhet të hetojnë zinxhirin e furnizimit të furnizuesit për komponentë kritikë; makinat që përdorin kontrollues CNC të vlerësuar shumë (p.sh., FANUC, Siemens, Heidenhain) dhe kushineta precize (p.sh., SKF, NSK) tregojnë një angazhim ndaj besueshmërisë.
Është gjithashtu thelbësore të verifikohen aftësitë e mbështetjes inxhinierike të furnizuesit. Një partner i besueshëm duhet të ofrojë konsultime gjithëpërfshirëse para shitjes, duke përfshirë studime kohore dhe projektimin e instalimeve, për të vërtetuar aftësinë e makinës për të trajtuar portofolin specifik të pjesëve të punës të blerësit.
Si të vlerësoni MOQ, kohën e përfundimit, transportin dhe instalimin
Duke pasur parasysh shkallën e këtyre makinave, Sasia Minimale e Porosisë (MOQ) është universalisht një njësi. Megjithatë, kohët e dorëzimit janë një faktor kritik në planifikimin e projektit. Konfigurimet standarde mund të kërkojnë 90 deri në 120 ditë për montim dhe testim, ndërsa janë shumë të personalizuara.Modele me 5 boshtemund ta shtyjë kohën e përgatitjes në 180 ditë ose më shumë.
Transporti dhe instalimi paraqesin sfida të mëdha logjistike. Mullinjtë me portal duhet të çmontohen dhe të transportohen duke përdorur rafte të sheshtë ose kontejnerë transporti me kapak të hapur. Blerësit duhet të vlerësojnë protokollet e paketimit të furnizuesit, duke siguruar që sipërfaqet kritike të mbrohen me veshje anti-ndryshk dhe barriera të mbyllura me vakum. Pas mbërritjes, instalimi dhe vënia në punë zakonisht kërkojnë dy deri në katër javë, duke kërkuar një marrëveshje të qartë nëse furnizuesi do të dërgojë teknikë të fabrikës apo do të mbështetet te partnerë shërbimi lokalë.
Cilat pika kontrolli të pajtueshmërisë dhe kontrollit të riskut kanë rëndësi
Për të mbrojtur investimin kapital, kontratat e prokurimit duhet të përfshijnë pika kontrolli të rrepta të përputhshmërisë dhe kontrollit të riskut. Një Test i Pranimit në Fabrikë (FAT) i detyrueshëm duhet të kryhet para dërgesës, duke kërkuar që makina të kryejë një prerje prove në një mostër të pjesës së punës për të verifikuar rrjedhën e boshtit (zakonisht <0.002 mm) dhe saktësinë gjeometrike.
| Kriteri i Vlerësimit | Standardi i pikës referuese | Flamur i Kuq i Mundshëm |
|---|---|---|
| Certifikimi i Cilësisë | ISO 9001, Marka CE | Certifikata të paverifikueshme ose të skaduara |
| Gjurmueshmëria e Komponentëve | Markat globale të Nivelit të Parë (Kontrollues, Udhëzues) | Elektronikë gjenerike pa markë ose e patentuar |
| Testimi i Pranimit | FAT dhe SAT të dokumentuara me kalibrim lazeri | Refuzimi për të lejuar inspektimin nga një palë e tretë para transportit |
| Kushtet e Garancisë | 12-24 muaj që mbulojnë pjesët dhe punën | Klauzola të paqarta në lidhje me mbulimin e shërbimit ndërkombëtar |
Pas FAT, një Test Pranimi në Vend (SAT) në objektin e blerësit siguron që makina nuk ka pasur probleme me shtrirjen gjatë transportit. Vendosja e kushteve të qarta të pagesës të lidhura me këto momente kryesore - të tilla si 30% zbritje, 60% pas FAT dhe 10% pas SAT - ofron levën e nevojshme financiare.
Si të zgjidhni makinën e duhur të frezimit CNC për gantri
Përmirësimi i procesit përfundimtar të përzgjedhjes për një makinë frezimi CNC me gantry kërkon sintetizimin e kërkesave teknike me realitetet komerciale. Objektivi është të identifikohet një zgjidhje që jo vetëm përmbush tolerancat e menjëhershme të prodhimit, por gjithashtu ofron shkallëzueshmërinë dhe qëndrueshmërinë e kërkuar për kërkesat e ardhshme të prodhimit.
Duke strukturuar udhëtimin e blerjes përmes një kuadri të formalizuar vlerësimi, ekipet e prokurimit mund të krahasojnë në mënyrë objektive ofertat konkurruese, duke shkuar përtej çmimeve bazë për të kuptuar Koston Totale të Pronësisë (TCO).
Cilin proces blerjeje hap pas hapi duhet të ndiqni
Procesi i blerjes duhet të fillojë me një analizë gjithëpërfshirëse të nevojave të brendshme, duke përcaktuar mbulesën maksimale të copës së punës, fortësinë e materialit dhe rendimentin e kërkuar. Këto të dhëna formojnë bazën e një Kërkese për Propozim (RFP) të shpërndarë te furnizuesit e verifikuar. Pasi të merren propozimet, ekipet duhet të kryejnë një ushtrim nivelimi teknik për të siguruar që të gjitha ofertat të përfshijnë opsione ekuivalente, të tilla si ftohës përmes boshtit (TSC), sonda prekëse të veglave dhe sisteme menaxhimi të çipave.
Pas shqyrtimit teknik, blerësit duhet të kërkojnë demonstrime të drejtpërdrejta ose validime video të makinerive të ngjashme në funksionim. Hapat e fundit përfshijnë negocimin e kontratës tregtare, finalizimin e protokolleve FAT/SAT dhe koordinimin e përgatitjes së vendit, i cili shpesh përfshin derdhjen e themeleve të specializuara të betonit për të mbështetur peshën e madhe dhe ngarkesat dinamike të sistemit të portalit.
Si të krahasohen propozimet e furnizuesve dhe mbështetja pas shitjes
Krahasimi i propozimeve të furnizuesve kërkon një vështrim kritik të mbështetjes pas shitjes dhe strukturave të garancisë.
Përmbledhjet kryesore
- Furnizimi me shumicë dhe implikimet e zinxhirit të furnizimit për makinën e frezimit CNC me gantry
- Specifikimet, pajtueshmërinë dhe kushtet komerciale që blerësit duhet të vërtetojnë
- Rekomandime të zbatueshme për distributorët dhe ekipet e prokurimit
Pyetje të Shpeshta
Cili është përfitimi kryesor i një makine frezimi CNC me gantri?
Përpunon pjesë të mëdha dhe të rënda me ngurtësi më të lartë dhe dridhje më të ulët, duke ndihmuar në ruajtjen e saktësisë gjatë prerjeve të thella dhe duke zvogëluar konfigurimet e shumëfishta.
Cilat industri përfitojnë më shumë nga makinat frezuese CNC me gantri?
Prodhuesit e automobilave, hapësirës ajrore, të prodhimit të formave, të energjisë dhe të pajisjeve të rënda përfitojnë më shumë kur përpunojnë komponentë të mëdhenj ose copa pune shumëtonëshe.
Cilat specifikime duhet të krahasojnë blerësit së pari?
Filloni me lëvizjen X/Y/Z, ngarkesën e tavolinës, llojin e boshtit, fuqinë e boshtit dhe projektimin e kanalit udhëzues. Përputhini ato me pjesët tuaja më të mëdha dhe materialet më të forta.
A duhet të zgjedh rrugë me kuti apo rrugë udhëzuese lineare?
Zgjidhni kanale për prerje të rënda, me ndërprerje dhe amortizim maksimal. Zgjidhni kanale udhëzuese lineare për lëvizje më të shpejtë, përpunim me shpejtësi më të lartë dhe produktivitet më të mirë në prerje më të lehta.
Pse të merrni në konsideratë OTURN Machinery për një zgjidhje për frezimin e gantry-t?
OTURN ofron zgjidhje me kosto efektive për porta CNC dhe përpunim mekanik nga fabrikat kineze të grupit, me mbështetje për konfigurim, mundësi të gjera makinerish dhe asistencë shërbimi jashtë vendit.
Koha e postimit: 16 Prill 2026