


Tornot përfaqësojnë disa nga teknikat më të vjetra të përpunimit të makinerive, por është ende e dobishme të mbani mend bazat kur merrni në konsideratë blerjen e një tornoje të re.
Ndryshe nga makinat frezë vertikale ose horizontale, një nga karakteristikat kryesore të një tornoje është rrotullimi i copës së punës në lidhje me mjetin. Prandaj, puna me torno shpesh quhet tornim. Prandaj, tornimi është një proces përpunimi që përdoret për të prodhuar pjesë cilindrike rrethore. Tornot zakonisht përdoren për të zvogëluar diametrin e copës së punës në një madhësi specifike, duke prodhuar kështu një sipërfaqe të lëmuar. Në thelb, mjeti prerës do t'i afrohet copës së punës që rrotullohet derisa ajo të fillojë të shkëputet nga sipërfaqja kur fillon të lëvizë linearisht përgjatë anës (nëse pjesa është një bosht) ose të gjithë sipërfaqes (nëse pjesa është një tambur).
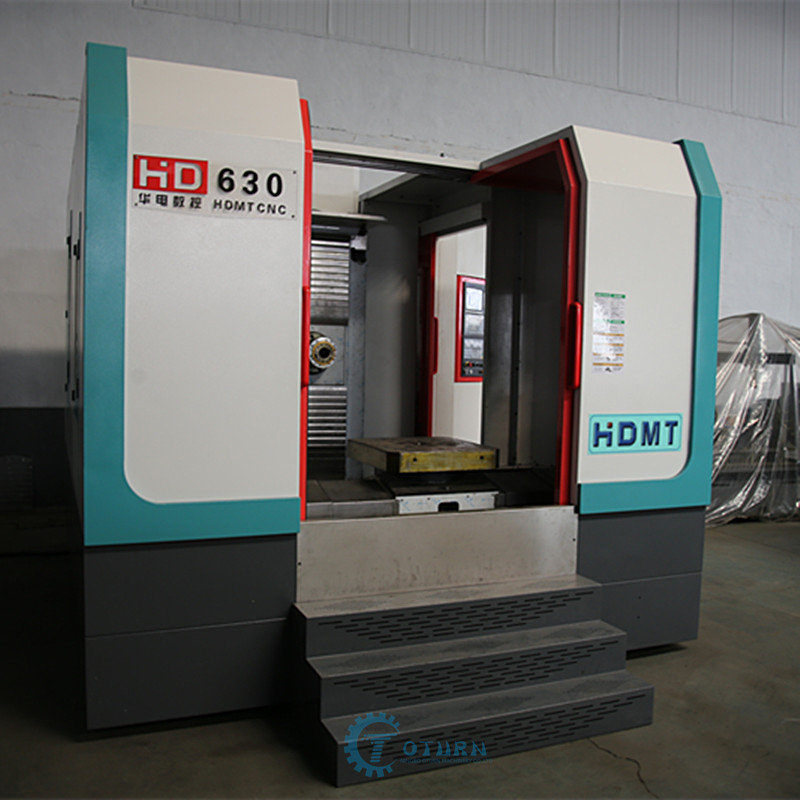
Edhe pse ende mund të blini torno me kontroll manual, pak torno nuk kontrollohen nga CNC në ditët e sotme. Kur është e pajisur me një pajisje automatike për ndërrimin e mjeteve (siç është një kullë), një torno CNC quhet më saktë qendër tornimi.Qendrat e tornimit CNCkanë një larmi madhësish dhe funksionesh, nga torno të thjeshta me dy akse që lëvizin vetëm në drejtimet X dhe Y, deri te torno më komplekse me shumë akseqendrat e kthesësqë mund të përballojë tornim, frezim dhe frezim kompleks me katër akse. Shpimi, shpimi me prerje dhe shpimi i vrimave të thella - vetëm një operacion.
Tornoja bazë me dy akse përfshin një kokë, një bosht, një mandrin për fiksimin e pjesëve, një torno, një karrocë dhe një kornizë rrëshqitëse horizontale, një shtyllë vegle dhe një bisht të pasmë. Edhe pse shumica e tornove kanë një bisht të lëvizshëm për të mbështetur fundin e copës së punës, por larg mandrinës, jo të gjitha makinat janë të pajisura me këtë funksion si standard. Megjithatë, bishti i pasmë është veçanërisht i dobishëm kur copëza e punës është relativisht e gjatë dhe e hollë. Në këtë rast, nëse bishti i pasmë nuk përdoret, mund të shkaktojë "çarje ch", duke lënë shenja të dukshme në sipërfaqen e pjesës. Nëse nuk mbështetet, vetë pjesa mund të bëhet më e hollë sepse pjesa mund të jetë tepër e përkulur për shkak të presionit të mjetit gjatë prerjes.
Kur merrni në konsideratë shtimin e një bishti si një opsion për një torno, jo vetëm që duhet t'i kushtoni vëmendje punëve që kryhen aktualisht, por edhe ngarkesës së punës në të ardhmen. Nëse keni dyshime, ju lutemi përfshini bishtin në blerjen fillestare të makinës. Ky sugjerim mund të kursejë probleme dhe probleme për instalimin e mëvonshëm.
Pavarësisht se sa akse lëvizjeje nevojiten, kur vlerësohet blerja e çdo tornoje, punishtja duhet së pari të marrë në konsideratë madhësinë, peshën, kompleksitetin gjeometrik, saktësinë e kërkuar dhe materialet e pjesëve të përpunuara. Duhet të merret në konsideratë edhe numri i pritur i pjesëve në secilën seri.
Pika e përbashkët në blerjen e të gjitha tornove është madhësia e mandrinës për të akomoduar pjesët e kërkuara.qendrat e kthesës, diametri i mandrinës zakonisht është në rangun prej 5 deri në 66 inç, ose edhe më i madh. Kur pjesët ose shufrat duhet të shtrihen nëpër pjesën e pasme të mandrinës, kapaciteti më i madh i boshtit për të kaluar vrimën ose shufrën është i rëndësishëm. Nëse madhësia standarde e vrimës për të kaluar nuk është mjaftueshëm e madhe, mund të përdorni një makinë prerëse të projektuar me opsionin "diametër i madh".
Treguesi tjetër kyç është diametri i tornimit ose diametri maksimal i tornimit. Figura tregon pjesën me diametrin më të madh që mund të instalohet në mandrin dhe që mund të lëkundet ende në shtrat pa e goditur atë. Po aq e rëndësishme është gjatësia maksimale e kërkuar e tornimit. Madhësia e copës së punës përcakton gjatësinë e shtratit të kërkuar nga makina. Ju lutemi vini re se gjatësia maksimale e tornimit është e ndryshme nga gjatësia e shtratit. Për shembull, nëse pjesa që do të përpunohet është 40 inç e gjatë, shtrati do të ketë nevojë për një gjatësi më të madhe për të rrotulluar në mënyrë efektive gjatësinë e plotë të pjesës.
Së fundmi, numri i pjesëve që do të përpunohen dhe saktësia e kërkuar janë faktorët kryesorë që përcaktojnë performancën dhe cilësinë e makinës. Makineritë me produktivitet të lartë kërkojnë akse X dhe Y me shpejtësi të lartë, si dhe shpejtësi lëvizjeje të përputhura shpejt. Makineritë me toleranca të rrepta janë projektuar për të kontrolluar zhvendosjen termike në vidat me sfera dhe përbërësit kryesorë. Struktura e makinës mund të projektohet gjithashtu për të minimizuar rritjen termike.
Gjeni më shumë informacion mbi blerjen e një qendre të re përpunimi duke vizituar "Udhëzuesin për Blerjen e Veglave të Makinerisë" në Qendrën e Njohurive Techspex.
Automatizimi robotik po e shndërron një detyrë që mund të jetë më pak e preferuara e operatorëve të makinerive në një detyrë të rëndë.
Punishtja në zonën e Cincinnati-t do të instalojë një nga qendrat më të mëdha vertikale të tornimit dhe frezimit në vend. Edhe pse instalimi i një themeli për këtë makinë gjigante është një detyrë e vështirë, kompania ka ndërtuar një themel edhe mbi "themele" të tjera.
Koha e postimit: 27 maj 2021