


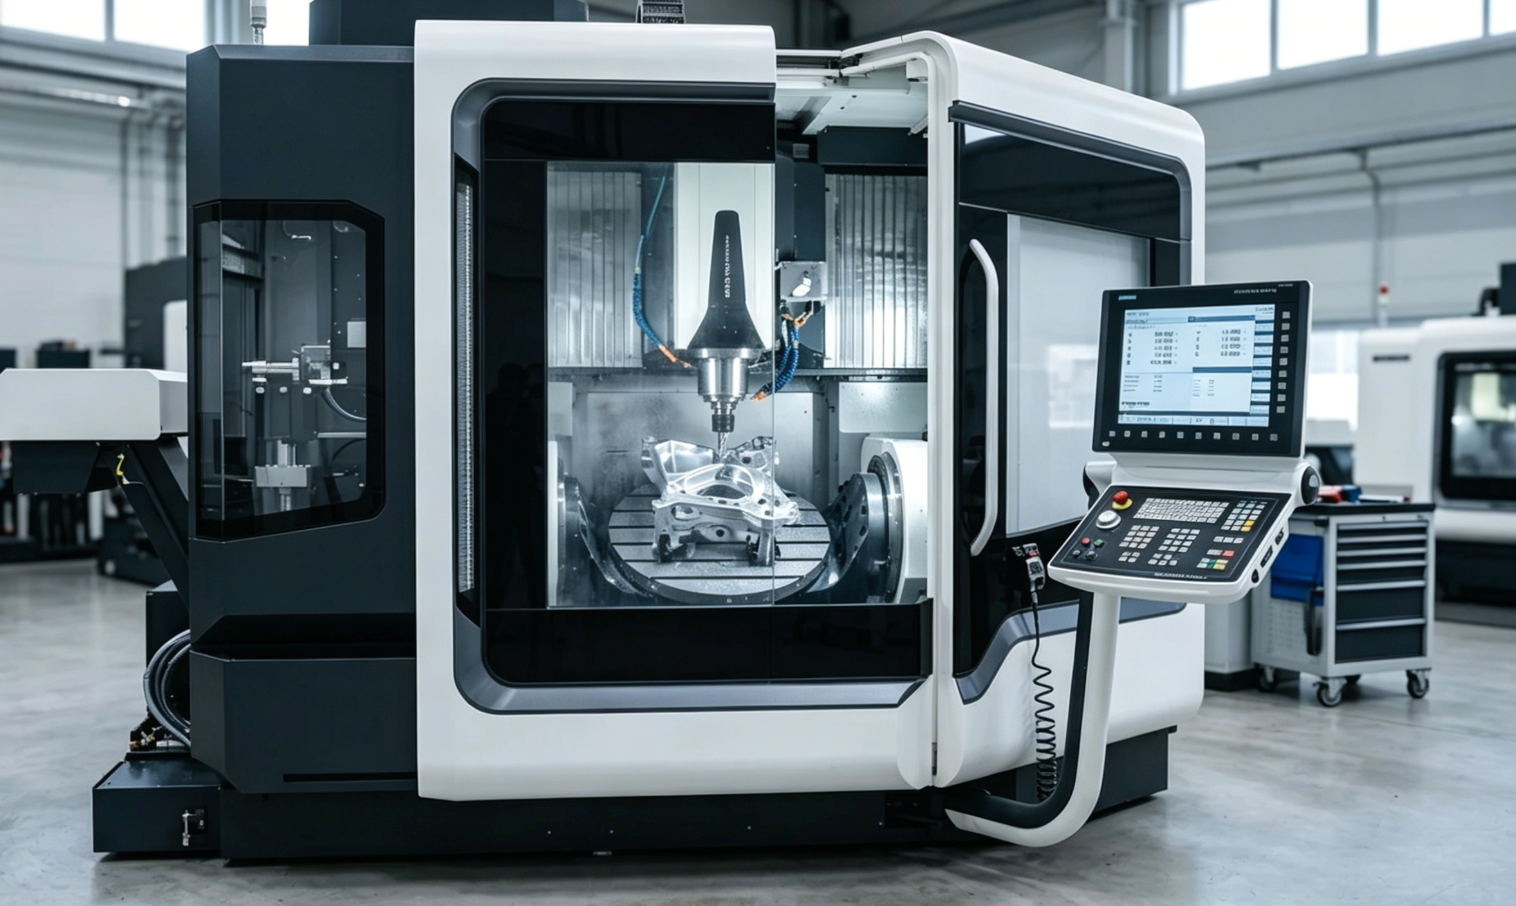
Hyrje
Zgjedhja e një qendre përpunimi me 5 boshte për punën hapësinore të titanit kërkon më shumë sesa krahasimi i lëvizjes së boshtit ose shpejtësisë së boshtit. Aliazhet e titanit kërkojnë struktura të ngurta të makinës, kontroll termik të qëndrueshëm, kinematikë të saktë dhe performancë prerjeje që mund të përballojë nxehtësinë, dridhjet dhe gjeometritë komplekse pa sakrifikuar saktësinë. Ky artikull shpjegon kriteret kryesore që ndajnë një makinë të aftë nga një kompromis i kushtueshëm, duke i kushtuar vëmendje tolerancave hapësinore, reduktimit të konfigurimit, jetëgjatësisë së mjetit dhe efikasitetit të prodhimit. Në fund, lexuesit do të kenë një kornizë praktike për të vlerësuar se cila qendër përpunimi me 5 boshte është më e përshtatshme për komponentët e lidhjeve të titanit me vlerë të lartë dhe pse kjo zgjedhje ndikon drejtpërdrejt në cilësinë, rendimentin dhe koston e prodhimit.
Pse një Qendër Përpunimi me 5 Boshte është një Investim Strategjik
Industria e hapësirës ajrore mbështetet shumë në lidhjet e titanit, veçanërisht Ti-6Al-4V, për komponentët që kërkojnë një raport të jashtëzakonshëm të fortësisë ndaj peshës dhe rezistencë të lartë ndaj korrozionit. Megjithatë, vetitë e natyrshme të titanit, të tilla si përçueshmëria e tij e ulët termike dhe tendenca për t'u ngurtësuar gjatë punës, e bëjnë atë jashtëzakonisht të vështirë për t'u përpunuar. Kalimi në njëQendër përpunimi me 5 boshtenuk është më thjesht një përmirësim përprodhuesit e hapësirës ajrore; është një kërkesë themelore strategjike për të mbetur konkurrues.
Duke i lejuar një mjeti prerës t'i afrohet një cope pune nga pothuajse çdo kënd, teknologjia 5-akshe eliminon nevojën për konfigurime të shumëfishta manuale. Kjo aftësi ul ndjeshëm kostot e instalimeve, zbut rrezikun e gabimeve të tolerancës së grumbullimit dhe përshpejton ciklet e përgjithshme të prodhimit. Për objektet që përpunojnë farkëtime titaniumi me vlerë të lartë, integrimi i frezimit të njëkohshëm 5-akshe lidhet drejtpërdrejt me rendimentin maksimal dhe shpërndarjen e optimizuar të burimeve.
Ekonomia e prodhimit hapësinor për përpunimin e titanit
Përpunimi i titanit paraqet sfida të rënda ekonomike. Operacionet tradicionale me 3 akse shpesh kërkojnë pesë deri në gjashtë konfigurime të dallueshme për të përfunduar pjesë komplekse hapësinore, duke futur kohë boshe dhe duke rritur probabilitetin e skrapit. Një qendër përpunimi me 5 akse i konsolidon këto operacione në një ose dy konfigurime, të cilat zakonisht quhen përpunim "i bërë në një".
Ky konsolidim ka një ndikim të thellë në shkallët e heqjes së materialeve (MRR) dhejetëgjatësia e mjetitMeqenëse kinematika me 5 boshte i lejon boshtit të ruajë një orientim optimal në lidhje me pjesën e punës, operatorët mund të përdorin mjete prerëse më të shkurtra dhe më të ngurta. Kjo zvogëlon dridhjet harmonike dhe devijimin e mjeteve, duke lejuar që shpejtësitë e ushqyerjes të rriten me 20% deri në 30% krahasuar me mjetet me shtrirje të zgjatur në makinat me 3 boshte. Duke pasur parasysh që përbërësit e titanit hapësinor shpesh shfaqin një raport blerjeje-fluturimi që tejkalon 10:1 - që do të thotë se 90% e farkëtimit të shtrenjtë të papërpunuar frezohet në copa - optimizimi i MRR duke ruajtur jetëgjatësinë e mjeteve është nxitësi kryesor i ekonomisë së prodhimit.
Komponentë titaniumi që justifikojnë aftësinë 5-aksore
Gjeometritë specifike hapësinore diktojnë domosdoshmërinë absolute të interpolimit të njëkohshëm 5-aksh. Helikat e motorëve reaktivë, disqet me tehe dhe tehet e turbinave kanë sipërfaqe aerodinamike shumë të konturuara dhe përdredhëse, të cilat nuk mund të aksesohen ose të përpunohen në mënyrë efikase me pajisje me bosht të fiksuar. Qendrat 5-akshore lejojnë që rruga e mjetit të ndjekë pa probleme këto lakime komplekse pa u ndalur për t'u ripozicionuar.
Përtej komponentëve rrotullues të motorit, pjesët e mëdha strukturore si ndarjet prej titaniumi, trarët e ingranazhit të uljes dhe shtyllat e krahëve gjithashtu justifikojnë aftësinë 5-aksore. Këta komponentë shpesh kanë xhepa të thellë, profile të nënprera dhe vrima kryqëzuese këndore. Përdorimi i pozicionimit 5-aksor (përpunimi 3+2) mundëson përdorimin e mjeteve standarde për të përpunuar këto zgavra të thella në parametra agresivë, duke siguruar integritet strukturor ndërsa përmbushin mandatet e rrepta të reduktimit të peshës së avionëve modernë komercialë dhe ushtarakë.
Kriteret Teknike për Zgjedhjen e Qendrës më të Mirë të Përpunimit me 5 Boshte
Identifikimi i qendrës më të mirë të përpunimit me 5 boshte kërkon tejkalimin e specifikimeve standarde të katalogut. Rezistenca e lartë në prerje e titanit dhe shpërndarja e dobët e nxehtësisë kërkojnë arkitektura makinerish që i japin përparësi fuqisë së madhe.ngurtësi strukturore, shpërndarje fuqie me çift rrotullues të lartë dhe menaxhim termik superior. Zgjedhja e konfigurimit të gabuar të makinës mund të çojë në dështim katastrofik të mjeteve, dridhje të rënda dhe skrapim të farkëtimeve me vlerë të lartë.
Specifikimet kryesore të makinës për përpunimin e lidhjeve të titanit
Përpunimi i titanit është në thelb një aplikim me çift rrotullues të lartë dhe RPM të ulët. Boshti ideal me 5 boshte për titanin hapësinor duhet të ofrojë një minimum prej 300 Nm çift rrotullues të vazhdueshëm, me aplikime të përpunimit të ashpër për punë të rënda që shpesh kërkojnë boshte me ingranazhe ose boshte motori me çift rrotullues të lartë që tejkalojnë 1,000 Nm. Ndërfaqet e mjeteve duhet të jenë jashtëzakonisht të ngurta; konikët HSK-A100 ose CAT50 me sipërfaqe me kontakt të dyfishtë janë kërkesa standarde për të përballuar ngarkesat masive radiale të gjeneruara gjatë përpunimit të ashpër të titanit.
Furnizimi me ftohës është po aq kritik. Meqenëse titani e bllokon nxehtësinë në tehun e prerjes, ftohësi me presion të lartë përmes boshtit (TSC) që funksionon me të paktën 70 bar (1,000 PSI) është i nevojshëm për të larguar ashklat, për të parandaluar riprerjen dhe për të lubrifikuar zonën e prerjes. Për më tepër, boshtet lineare të makinës duhet të kenë shtresa gize të brinjëzuara shumë ose betoni polimer për të zbutur dridhjet me frekuencë të ulët, duke siguruar prerje të qëndrueshme edhe kur shtyhen ngarkesa të rënda ashklash.
Krahasimi i projekteve të trunnionit, kokës rrotulluese dhe gantry-t
Arkitektura e makinës dikton si kapacitetin e pjesës ashtu edhe ngurtësinë dinamike. Makinat me 5 akse në stilin e prerjes, ku boshtet rrotulluese A dhe C janë të integruara në një tavolinë të pjerrët, ofrojnë ngurtësi të jashtëzakonshme dhe në përgjithësi konsiderohen zgjedhja më e mirë për komponentët e titanit me madhësi kompakte deri në të mesme (deri në 1,000 mm në diametër). Dizajni i prerjes ofron mbështetje të shkëlqyer direkt nën zonën e prerjes.
Makinat me kokë rrotulluese (ose me kokë artikuluese) i vendosin boshtet rrotulluese në vetë boshtin, duke e lënë tryezën të palëvizshme. Ky konfigurim është i favorshëm për pjesët e rënda, asimetrike që do të tejkalonin kapacitetin e peshës së një tryeze me prerje të pjerrët.Qendrat me 5 akse në stilin e gantry-tpërfaqësojnë zgjidhjen përfundimtare për komponentët masivë strukturorë hapësinorë, shpesh me lëvizje në boshtin X që tejkalojnë 3 deri në 5 metra. Duke lëvizur urën në vend të pjesës së rëndë të punës, makinat gantri ruajnë performancë dinamike të qëndrueshme pavarësisht nga masa e pjesës.
Kriteret e vlerësimit dhe tabelat krahasuese
Një vlerësim rigoroz kërkon krahasimin e këtyre arkitekturave kundrejt metrikave specifike operative. Ekipet e prokurimit duhet të peshojnë ngarkesën maksimale, ngurtësinë dinamike dhe kërkesat e hapësirës së dyshemesë kundrejt përzierjes së tyre të projektuar të pjesëve.
| Lloji i Arkitekturës | Madhësia ideale e pjesës (dimensioni maksimal) | Kapaciteti maksimal i ngarkesës | Ngurtësia për përpunimin e ashpër të titanit | Zbatim tipik |
|---|---|---|---|---|
| Tabela e trunnionit | Deri në 1,000 mm | 500 kg – 1.500 kg | Shumë i lartë | Shkëlqime të motorit, shtytës, kllapa të vogla |
| Kokë rrotulluese | 1,000 mm – 2,500 mm | 2,000 kg – 5,000 kg | I lartë | Komponentët e ingranazhit të uljes, kornizat e madhësisë së mesme |
| Gantry / Urë | 3,000+ mm | 5,000+ kg | I jashtëzakonshëm | Ndarje të mëdha strukturore, brinjë krahësh |
Kjo matricë thekson se, ndërsa dizajnet e trunnioneve ofrojnë raportin më të lartë të ngurtësisë ndaj madhësisë për përpunimin agresiv të titanit, prodhimi strukturor hapësinor në shkallë të gjerë kërkon në mënyrë të pashmangshme zarfet e gjera të punës së sistemeve të portalit.
Aftësia e Procesit, Sigurimi i Cilësisë dhe Pajtueshmëria
Prodhimi i hapësirës ajrore drejtohet nga korniza të rrepta rregullatore që lënë zero hapësirë për gabime. Një qendër përpunimi me 5 boshte duhet të bëjë më shumë sesa të presë metalin; ajo duhet të funksionojë si një nyje e integruar brenda një sistemi të sigurimit të cilësisë me qark të mbyllur. Aftësitë e përparuara të procesit dhe teknologjitë e inspektimit në bord janë thelbësore për të garantuar përputhshmërinë dhe gjurmueshmërinë e pjesëve.
Karakteristikat e kontrollit të procesit për pjesët e hapësirës ajrore të titanit
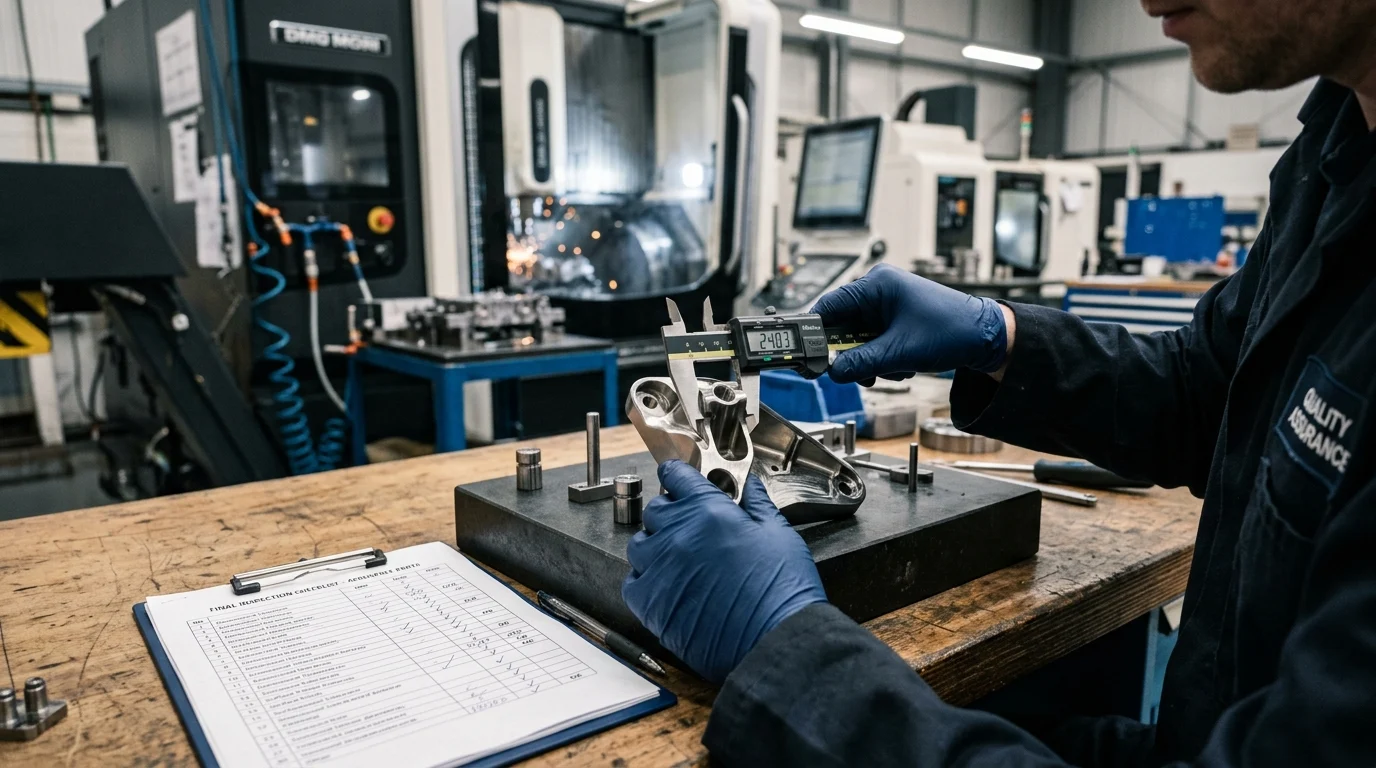
Kontrolli i avancuar i procesit është i panegociueshëm gjatë përpunimit të titanit, pasi konsumimi i veglave është i shpejtë dhe i paparashikueshëm. Qendrat më të mira me 5 akse përfshijnë sisteme sondimi me prekje në makinë dhe vendosës mjetesh me lazer pa kontakt. Këto sisteme verifikojnë automatikisht gjeometrinë e veglave para një prerjeje dhe inspektojnë dimensionet kritike të pjesës pas përpunimit ndërsa përbërësi është ende i fiksuar.
Zhvendosja termike është një tjetër variabël e rëndësishme në përpunimin e titanit me cikël të gjatë. Makineritë e nivelit të lartë përdorin algoritme të sofistikuara të kompensimit termik, duke nxjerrë të dhëna nga dhjetëra sensorë temperature të integruar në bosht, vida sferike dhe derdhje të makinës. Këto sisteme rregullojnë dinamikisht kinematikën e makinës për të ruajtur saktësinë volumetrike brenda një brezi tolerance prej më pak se 5 mikronësh, madje edhe gjatë cikleve të pandërprera të përpunimit 24-orësh.
Kërkesat e cilësisë dhe pajtueshmërisë në përputhje me AS9100
Pajtueshmëria me standardet AS9100 dhe NADCAP kërkon dokumentacion rigoroz dhe përsëritshmëri të procesit. Furnizuesit e hapësirës ajrore duhet të vërtetojnë se proceset e tyre të prodhimit kontrollohen statistikisht. Kontrollet moderne CNC me 5 boshte e lehtësojnë këtë duke regjistruar të dhëna me frekuencë të lartë - të tilla si ngarkesa e boshtit, rryma e servomotorit dhe nënshkrimet e dridhjeve - për çdo pjesë të prodhuar.
Për të ruajtur përputhshmërinë, pikat kinematike të boshtit të makinës duhet të kalibrohen shpesh. Karakteristika të tilla si kinematika RTCP (Pika Qendrore e Veglës Rrotulluese) duhet të verifikohen duke përdorur sfera dhe sonda kalibrimi automatike, duke siguruar që makina të ruajë saktësinë e kërkuar volumetrike 5-akshe gjatë një intervali standard prodhimi prej 2,000 orësh midis çmontimeve të mëdha të mirëmbajtjes parandaluese. Kjo gjurmueshmëri e automatizuar mbështet drejtpërdrejt kërkesat e auditimit AS9100.
Si të Vlerësoni Furnizuesit, Rrezikun e Implementimit dhe Koston e Ciklit Jetësor
Blerja e një qendre përpunimi me 5 boshte përfshin shpenzime të konsiderueshme kapitale, por çmimi fillestar i blerjes është vetëm një pjesë e vogël e Kostos Totale të Pronësisë (TCO). Vlerësimi i ndërtuesve të makinerive kërkon një analizë të thellë të aftësive të tyre inxhinierike të aplikimit, infrastrukturës rajonale të mbështetjes dhe faktorëve të kostos afatgjatë që lidhen me prodhimin e titanit.
Faktorët e përzgjedhjes së furnizuesit dhe mbështetja e aplikacionit
Vlerësimi i një furnizuesi të veglave të makinerive shtrihet përtej pajisjeve. Prodhuesit e hapësirës ajrore duhet t'u japin përparësi OEM-ve që operojnë qendra të dedikuara hapësinore të përsosmërisë. Këta furnizues mund të ndihmojnë në zhvillimin e post-përpunuesve të optimizuar, në projektimin e mbajtëseve të punës me porosi dhe në përcaktimin e parametrave bazë të prerjes për lidhjet komplekse të titanit.
Infrastruktura e shërbimit është një faktor kritik për zbutjen e rrezikut. Kur një bosht me çift rrotullues të lartë prishet ose dështon për shkak të ngarkesave të mëdha të përpunimit të titanit, kostot e kohës së ndërprerjes mund të kalojnë mijëra dollarë në orë. Kontratat e prokurimit duhet të përcaktojnë kohë reagimi të garantuara, duke kërkuar disponueshmëri lokale të pjesëve rezervë dhe një kohë kthimi të rindërtimit ose zëvendësimit të boshtit prej më pak se 48 orësh.
Hapat praktikë të vlerësimit për ekipet e prokurimit
Ekipet e prokurimit duhet të përcaktojnë procedura rigoroze të rrjedhjes së ujit përpara se të pranojnë një makinë. Një vlerësim teorik i kohës së ciklit është i pamjaftueshëm. Blerësit duhet të kërkojnë një prerje fizike prove në një pjesë përfaqësuese të titanit, siç është një seksion i lokalizuar i ndarjes.
Gjatë kësaj rrjedhjeje, furnizuesi duhet të demonstrojë jo vetëm kohën e synuar të ciklit, por edhe kontrollin statistikor të procesit. Një rrjedhje e suksesshme duhet të japë një Indeks të Aftësisë së Procesit (Cpk) më të madh se 1.33 në dimensionet kritike, duke vërtetuar se makina mund të mbajë toleranca të ngushta hapësinore vazhdimisht nën ngarkesa prerjeje në botën reale.
Faktorët që ndikojnë në koston e ciklit jetësor, duke përfshirë mjetet dhe mirëmbajtjen
Gjatë një cikli standard amortizimi 10-vjeçar, mjetet dhe mirëmbajtja shpesh do të eklipsojnë shpenzimet fillestare kapitale, veçanërisht në aplikimet e titanit ku futjet e karbidit degradohen me shpejtësi.
| Kategoria e Kostos | % e vlerësuar e TCO-së 10-vjeçare | Shoferët kryesorë në përpunimin e titanit |
|---|---|---|
| Pajisjet Kryesore | 35% | Makinë bazë, automatizim, përmirësime të boshtit me çift rrotullues të lartë |
| Vegla të Konsumueshme | 40% | Flutura fundore prej karbidi të ngurtë, futje të indeksueshme, ftohës |
| Mirëmbajtje dhe Shërbim | 15% | Rindërtimi i boshtit, zëvendësimi i vidës me sfera, kujdesi parandalues |
| Energji dhe Shpenzime të Përgjithshme | 10% | Pompat e ftohësit me presion të lartë, njësitë e ftohësit, konsumi i energjisë |
Të kuptuarit e kësaj ndarjeje të TCO-së i detyron ekipet e prokurimit të vlerësojnë shumë ngurtësinë e makinës dhe amortizimin e dridhjeve. Një makinë që është 20% më e shtrenjtë që në fillim, por që zgjat jetëgjatësinë e mjetit me 30% përmes ngurtësisë superiore, do të japë një kosto dukshëm më të ulët të ciklit jetësor gjatë një dekade prodhimi hapësinor.
Prioritetet e Blerjes dhe Korniza e Vendimit Përfundimtar
Finalizimi i përzgjedhjes së një qendre përpunimi me 5 boshte kërkon sintetizimin e specifikimeve teknike, mandateve të cilësisë dhe realiteteve komerciale në një strategji kohezive të prokurimit. Qëllimi përfundimtar është të vendoset në përdorim një aset që maksimizon ekonominë e prodhimit hapësinor, duke kufizuar ndjeshëm rrezikun e zinxhirit të furnizimit.
Balancimi i rendimentit, saktësisë, pajtueshmërisë dhe kostos
Arritja e ekuilibrit optimal midis heqjes agresive të materialit dhe përfundimit të saktë të sipërfaqes është sfida kryesore. Makineritë e optimizuara vetëm për përpunimin e aluminit me shpejtësi të lartë do të dështojnë katastrofikisht kur të futen në titan. Anasjelltas, makinat tepër masive mund të mos kenë shkathtësinë dinamike të kërkuar për përfundimin e njëkohshëm me 5 akse me furnizim të lartë të sipërfaqeve aerodinamike.
Pajisjet hapësinore duhet të synojnë një Efektivitet të Përgjithshëm të Pajisjeve (OEE) prej të paktën 85%. Arritja e kësaj kërkon balancimin e aftësisë së prerjes së lëndës së parë të makinës me gatishmërinë për automatizim. Integrimi i pishinave të paletave ose kujdesi robotik i makinës mund të kompensojë shpejtësitë më të ngadalta të prerjes të diktuara nga titaniumi, duke lejuar që qendra 5-akse të funksionojë pa mbikëqyrje gjatë ndërrimeve me ndriçim të fikur, duke ulur kështu koston për pjesë.
Korniza përfundimtare e rekomandimeve për prodhuesit e hapësirës ajrore
Një kuadër i fuqishëm vendimmarrjeje kategorizon prokurimin bazuar në mbulesën e pjesëve dhe vëllimin e prodhimit. Për përbërësit strukturorë dhe pjesët e motorrit nën 1,000 mm, një qendër me 5 boshte me trunion për punë të rëndë e pajisur me një bosht HSK-A100 dhe çift rrotullues >300 Nm siguron kryqëzimin më të mirë të ngurtësisë dhe gjurmës.
Për trarët dhe shtyllat strukturore që tejkalojnë 2,000 mm, një makinë në stilin gantry me ftohës me presion të lartë dhe kompensim termik të integruar bëhet standardi i detyrueshëm. Duke e ankoruar kornizën e vendimmarrjes në metrika të verifikueshme - çift rrotullues i boshtit, performancë Cpk gjatë rrjedhjes dhe SLA të shërbimit të garantuar - prodhuesit e hapësirës ajrore mund të investojnë me besim në teknologjinë 5-akshe që do të përpunojë me besueshmëri lidhjet e titanit për dekada të tëra.
Përmbledhjet kryesore
- Përfundimet dhe arsyetimi më i rëndësishëm për Qendrën më të Mirë të Përpunimit me 5 Boshte
- Specifikimet, pajtueshmëria dhe kontrollet e riskut që ia vlen të validohen përpara se të angazhoheni
- Hapat praktikë të mëtejshëm dhe paralajmërimet që lexuesit mund të aplikojnë menjëherë
Pyetje të Shpeshta
Pse është më e mirë një qendër përpunimi me 5 boshte për pjesët e hapësirës ajrore të titanit?
Ai pret sipërfaqe komplekse në një ose dy konfigurime, duke zvogëluar tolerancën ndaj grumbullimit, ndryshimeve të instalimeve dhe rrezikun e skrapit në farkëtimet e kushtueshme të titanit.
Cili konfigurim i boshtit është më i miri për përpunimin e Ti-6Al-4V?
Zgjidhni çift rrotullues të lartë në vend të RPM ekstreme: të paktën 300 Nm çift rrotullues i vazhdueshëm, me mjete HSK-A100 ose CAT50 për përpunim të ashpër të ngurtë dhe jetëgjatësi të qëndrueshme të mjetit.
Sa presion ftohës rekomandohet për përpunimin e titanit?
Përdorni ftohës përmes boshtit me një presion prej të paktën 70 bar (1,000 PSI) për të larguar copat, për të kontrolluar nxehtësinë dhe për të zvogëluar konsumimin e skajeve.
Cili dizajn makine me 5 boshte i përshtatet më mirë komponentëve të hapësirës ajrore të titanit?
Për pjesët e titaniumit kompakte deri në të mesme, makinat me trunnion zakonisht ofrojnë ngurtësinë më të mirë; pjesët më të mëdha strukturore shpesh përfitojnë nga paraqitjet me kokë rrotulluese ose portalet.
Si i ndihmon OTURN Machinery blerësit të zgjedhin një qendër përpunimi me 5 boshte?
OTURN përputh madhësinë e pjesës, ngurtësinë dhe objektivat e prodhimit me modele të përshtatshme me 5 boshte, ndërkohë që mbështet kosto më të ulët investimi, kthim më të shpejtë të investimit dhe shërbim jashtë vendit.
Koha e postimit: 23 Prill 2026