


Me përshpejtimin e trendeve të lehtësimit të peshës së automjeteve dhe elektrifikimit, rrotat e aliazhit të aluminit janë bërë zgjedhja kryesore e tregut për shkak të forcës së tyre të lartë, rezistencës ndaj korrozionit dhe fleksibilitetit të dizajnit. Megjithatë, procesi i tyre i përpunimit përballet me tre sfida kryesore:
Deformimi me mur të hollë: Rripat e rrotave zakonisht kanë trashësi <5 mm, duke i bërë ato të prirura ndaj deformimit të shkaktuar nga dridhjet me proceset tradicionale.
Ngjitja e copave të aluminit: Copat e lehta të aluminit ngjiten lehtësisht në vegla, duke detyruar makinën të ketë ndërprerje të shpeshta të punës për pastrim.
Koordinim shumë-procesesh: Linjat tradicionale të prodhimit kërkojnë koordinim midis 5 makinave, duke rezultuar në efikasitet të ulët dhe norma rendimenti nën 85%.
Tornoja CNC OTURN i adreson këto sfida me struktura me ngurtësi të lartë, sisteme inteligjente për heqjen e ashklave dhe përpunim të sinkronizuar me shumë boshte, duke ofruar zgjidhje efikase, të sakta dhe fleksibile për industrinë.
I. Pse rrotat e aliazhit të aluminit kërkojnë një torno CNC të specializuar?
1. Çfarë është një bosht rrote?
Një bosht rrote është komponenti kryesor për mbajtjen e ngarkesës së automjetit dhe transmetimin e fuqisë, duke kërkuar standarde të rrepta për rezistencë të lartë, peshë të lehtë dhe papërshkueshmëri nga ajri. Rrotat prej aliazhi alumini, për shkak të vetive të tyre materiale, kërkojnë zgjidhje për të kapërcyer deformimin e mureve të hollë, cilësinë e përfundimit të sipërfaqes dhe sfidat e saktësisë së pozicionimit me shumë vrima.
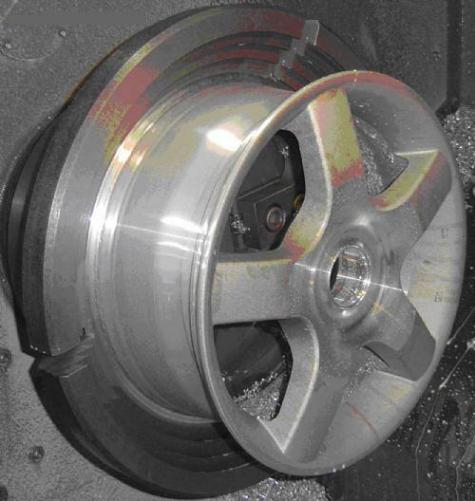
2. Roli i tornos CNC në prodhimin e rrotave
Formim preciz: Sinkronizimi shumë-aksor mundëson përpunimin me një kalim të vetëm të sipërfaqeve komplekse.
Rritje të efikasitetit: Tornimi i njëkohshëm me dy kulla zvogëlon trajtimin e pjesës së punës dhe shkurton kohën e ciklit me 40%.
Sigurimi i cilësisë: Teknologjitë e zbulimit të hermetizmit dhe kompensimit dinamik sigurojnë norma rendimenti >96%.
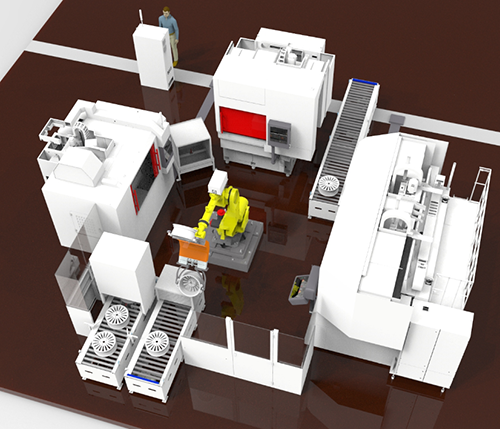
3. Rrjedha e procesit të përpunimit të rrotave
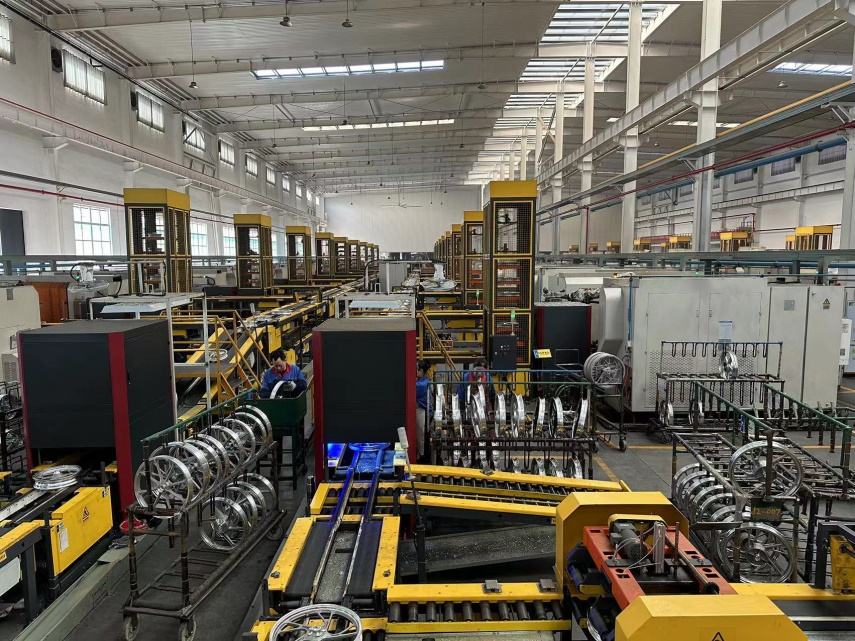
Boshtet e rrotave janë komponentë kritikë të sigurisë në automobila, dhe procesi i tyre i prodhimit kërkon si saktësi të lartë ashtu edhe efikasitet të lartë. OTURN ofron një shumëllojshmëri makinerish të specializuara që mbulojnë hapat kryesorë të procesit në prodhimin e boshteve të rrotave. Më poshtë është një rrjedhë e detajuar e procesit të përpunimit të boshteve të rrotave, duke ilustruar aplikimet e makinave CNC OTURN në secilën fazë:
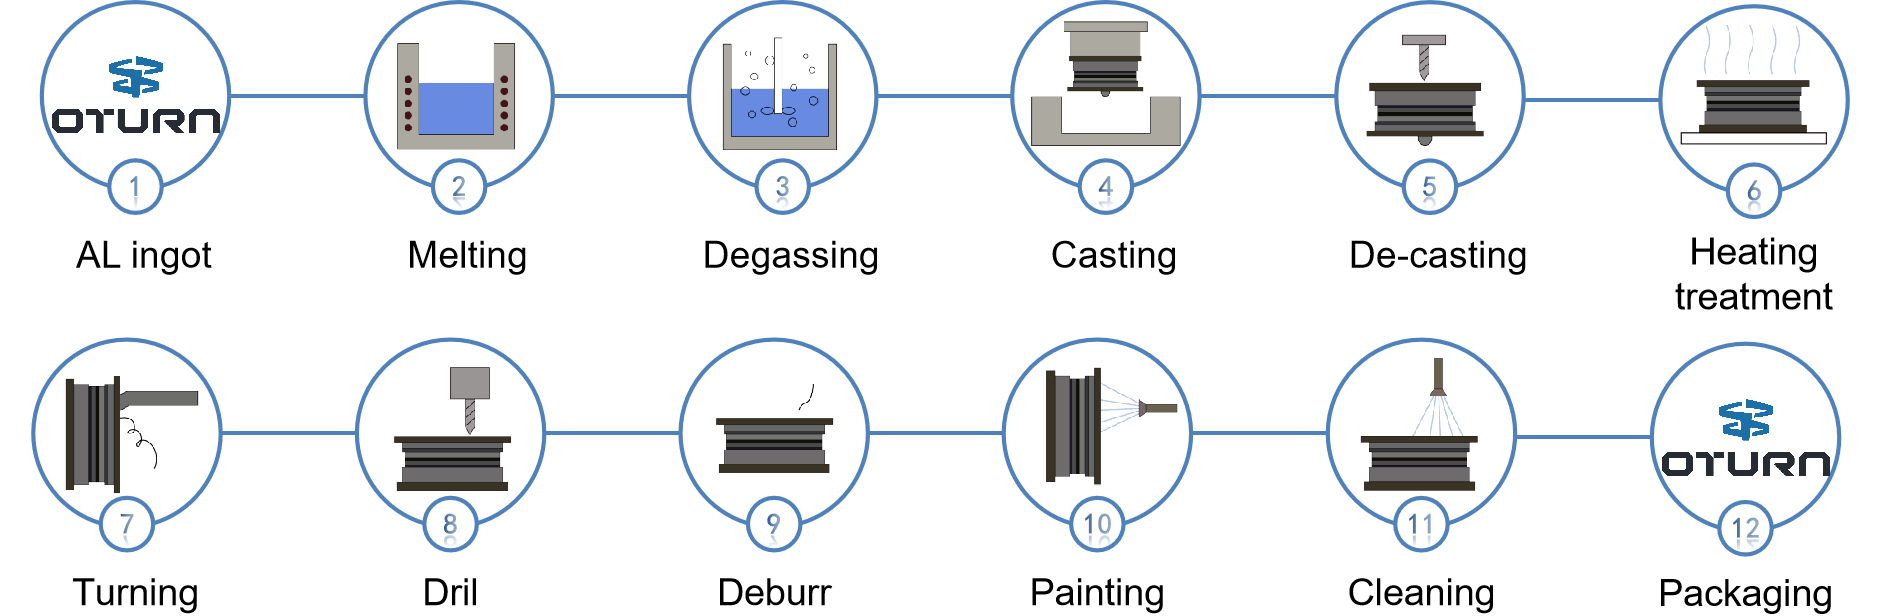
a. Faza e Kastit
Lingotë AL → Shkrirje → Degazim → Derdhje
Hapi i parë në prodhimin e boshtit të rrotës fillon me një shufër alumini, e cila shkrihet dhe degazohet përpara se të derdhet për të formuar formën e përafërt të boshtit të rrotës.
Shënim: OTURN aktualisht nuk ofron pajisje për këtë fazë, e cila përfshin kryesisht përgatitjen e lëndës së parë.
b. Faza e Përpunimit Mekanik (Shpimi dhe Tornimi)
OP1: Shpim (Përpunimi i vrimave të bulonave)
Makinat shpuese përdoren për të përpunuar vrimat e bulonave në boshtin e rrotës. Kjo ndahet në dy hapa: shpim i ashpër dhe shpim preciz, për të siguruar saktësinë e madhësisë dhe pozicionit të vrimës.
Detajet e procesit:
Shpim i ashpër: Heq pjesën më të madhe të materialit në përgatitje për shpim preciz.
Shpim preciz: Siguron madhësinë dhe pozicionin e saktë të vrimave të bulonave.
Shënim: Siç përshkruhet dhe në përputhje me imazhin "stërvitje", saktësia e përpunimit të vrimave të bulonave ndikon drejtpërdrejt në besueshmërinë e lidhjes së boshtit të rrotës me automjetin dhe për këtë arsye është thelbësore.
OP2: Tornim (Përpunimi Sipërfaqësor i Boshtit të Rrotës)
Tornot CNC përdoren për të përpunuar me saktësi zonat kryesore të boshtit të rrotës, duke përdorur veprimin e "tornimit" siç përshkruhet në imazh, i cili mund të përfshijë diametrat e brendshëm dhe të jashtëm dhe faqet fundore. Kjo ndahet në dy hapa: tornim i përafërt dhe tornim përfundimtar, për të garantuar saktësinë dimensionale dhe vrazhdësinë sipërfaqësore të boshtit të rrotës.
Detajet e procesit:
Tornim i ashpër: Heq shpejt materialin e tepërt për të ofruar një referencë të saktë për tornimin përfundimtar.
Tornimi përfundimtar: Siguron dimensionet përfundimtare dhe cilësinë e sipërfaqes së boshtit të rrotës.
Shënim: Në përputhje me imazhin e etiketuar "tornim", përpunimi i sipërfaqes së brendshme dhe të jashtme është një proces thelbësor në përpunimin e boshtit të rrotës dhe është thelbësor për performancën dhe pamjen e përgjithshme të boshtit të rrotës.
c. Faza e Pas-Përpunimit
Trajtimi i ngrohjes:Procesi i trajtimit termik përdoret për të rritur forcën dhe fortësinë e boshtit të rrotës, duke përmirësuar vetitë e saj mekanike dhe duke rritur performancën.
Heqja e derdhjes:Largon materialin e tepërt, siç janë portat dhe ngritëset, të prodhuara gjatë procesit të derdhjes.
Zbutje:Heq gërvishtjet nga sipërfaqja e boshtit të rrotës, duke siguruar siguri dhe estetikë.
Pikturë:Sipërfaqja e boshtit të rrotës është e lyer për të përmirësuar rezistencën ndaj korrozionit dhe pamjen.
Pastrimi:Pastron sipërfaqen e boshtit të rrotës për të hequr vajin dhe papastërtitë, duke e përgatitur atë për paketimin e mëvonshëm.
Paketimi:Boshtet e përfunduara të rrotave janë të paketuara për transport dhe magazinim.
II. Komponentët kryesorë të tornos CNC OTURN dhe avantazhet teknike
Tornoja CNC OTURN përdor përpunim të sinkronizuar me dy kulla, duke mundësuar tornim të njëkohshëm me diametër të brendshëm/të jashtëm për të zvogëluar tranzicionet e procesit dhe trajtimin e pjesës së punës, duke rritur efikasitetin me 40% (p.sh., modeli RFCL63D).
Sistemet e integruara të zbulimit të hermetizmit monitorojnë statusin e shtrëngimit në kohë reale, duke aktivizuar mbyllje automatike për të parandaluar boshllëqet me defekt. Për përpunimin e aluminit, mjetet PCD (diamant polikristalin) sigurojnë vrazhdësi sipërfaqësore ≤Ra0.8μm, ndërsa zgjasin jetëgjatësinë e mjetit me 2.5 herë, duke ulur kostot e përgjithshme.
Komponentët kryesorë:
Boshti A2-11 me ngurtësi të lartë: Ofron çift rrotullues 540N·m për prerje të qëndrueshme në kushte të rënda.
Udhëzuesit linearë me rul: Mundësojnë lëvizje të shpejtë në boshtin X/Z me 24 m/min për tërheqje të shpejtë të mjetit gjatë përpunimit të vrimave të thella.
Sistem heqjeje të cipave me spirale të dyfishtë: Deflektorët prej çeliku inox dhe daljet e dyfishta parandalojnë grumbullimin e cipave për më shumë se 8 orë, duke zvogëluar kohën e ndërprerjes së pastrimit me 30%.
Avantazhet Teknike:
Shtrat në formë kutie + optimizim FEM: rezistencë 30% më e lartë ndaj dridhjeve për përpunim preciz me mure të holla.
Mbrojtëse çeliku 5 mm + udhëzues të mbyllur plotësisht: Mbrojnë nga ndikimi i çikëzave të aluminit, duke zgjatur jetëgjatësinë e makinës.
Sistemi i fiksimeve të udhëhequra nga vizioni: Mundëson ndërrime të shpejta për rrota 15–22” me përsëritshmëri ±0.1 mm, duke mbështetur prodhimin fleksibël.
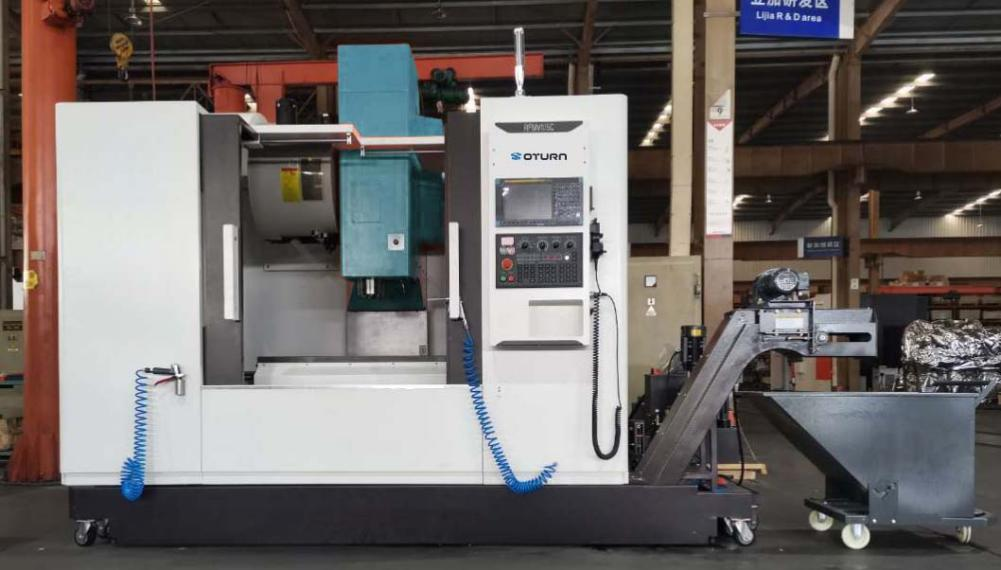
Nga strukturat e ngurta te mbrojtja inteligjente, OTURN ripërcakton standardet e përpunimit të rrotave të aluminit me besueshmëri dhe efikasitet të lartë.
III. Krahasimi Teknik i Produkteve OTURN
| Lloji i makinës | Model | Aftësitë kryesore | Aplikacionet |
| Torno CNC | RFCL63D | Sinkronizim me dy kulla, rritje e efikasitetit prej 40% | Prodhim masiv (rrota automobilistike 15–24”) |
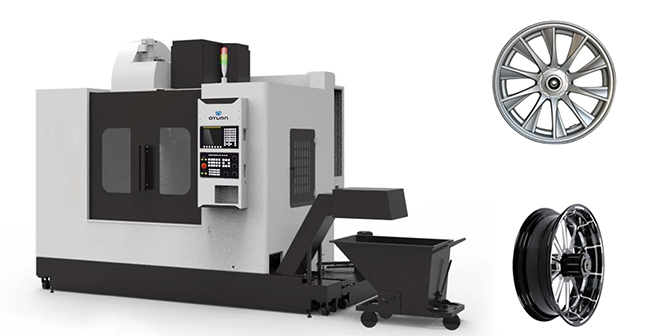
| Qendër Makinimi Vertikale | RFMV105 | Shpim preciz me shumë vrima, zgavra të thella | Rrotat e motoçikletës (10–24”) |
| Qendër Përpunimi me 5 Boshte | RFMVN870 | Mbarim kompleks i sipërfaqes, Ra≤0.4μm | Disqe të personalizuara të nivelit të lartë (22–28”) |
| Torno për Punë të Rënda | RFTV510 | Fuqi 55kW, hapësirë shtrati 1.5m | Rrota titaniumi/të mëdha |
Rekomandime për modelin sipas madhësisë së rrotave:
1. Rrota Motoçiklete deri në 19”
Modelet: RFCP40, RFTV510, RFMV80
RFTV510
Karakteristikat:
▶ RFCP40: Dizajn kompakt, kullë me 8 stacione për rreze të ndërlikuara.
▶ RFTV510: Prerje e rëndë horizontale për rrota titaniumi.
▶ RFMV80: Heqja e cipave me spirale të dyfishtë eliminon ngjitjen e tyre.
Aplikimi:
Në industrinë e motoçikletave, cilësia dhe efikasiteti i prodhimit të boshteve të rrotave ndikojnë drejtpërdrejt në performancën dhe sigurinë e të gjithë automjetit. Megjithatë, proceset tradicionale të prodhimit të boshteve të rrotave përballen me disa sfida: cikle të gjata prodhimi, norma të paqëndrueshme cilësie dhe kosto të larta investimi në pajisje. Këto çështje jo vetëm që rrisin kostot e prodhimit, por ndikojnë edhe në konkurrueshmërinë e një kompanie në treg.
Një prodhues specifik motoçikletash hasi të njëjtat probleme. Pas kryerjes së krahasimeve të shumta, ata zgjodhën tornon CNC RFCP40 të OTURN. Duke aplikuar RFCP40, prodhuesi arriti një transformim të jashtëzakonshëm: koha e prodhimit të secilës bosht rrote u reduktua në 22 minuta, efikasiteti u rrit me 12% dhe shkalla e cilësisë u përmirësua në 98%.
Pse RFCP40 u bë zgjidhja:
Suksesi i RFCP40 qëndron në aftësitë e tij të përpunimit me precizion të lartë dhe nivelin e automatizimit. Duke kontrolluar me saktësi parametrat e përpunimit, RFCP40 siguron saktësinë dimensionale dhe cilësinë e sipërfaqes së boshteve të rrotave, duke përmbushur kërkesat e rrepta të industrisë së motoçikletave. Përveç kësaj, aftësia e tij e prodhimit me efikasitet të lartë u lejon kompanive të përgjigjen shpejt ndaj kërkesave të tregut, duke rritur shpejt konkurrueshmërinë e tyre.
2. Rrota Motoçiklete deri në 24”
Modelet: RFCP63, RFMV105
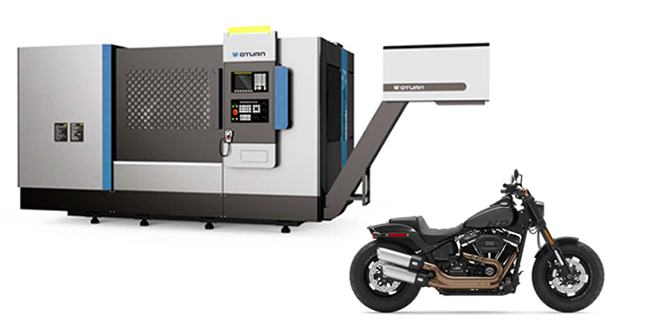
RFCP63
Karakteristikat:
▶ RFCP63: Bosht 45kW + kullë servo për prodhim 200 copë/ditë.
▶ RFMV105: Përpunim vertikal për shpim preciz me shumë vrima.
3. Rrota Automobilistike deri në 28”
Modelet: RFCP80, RFMV105L
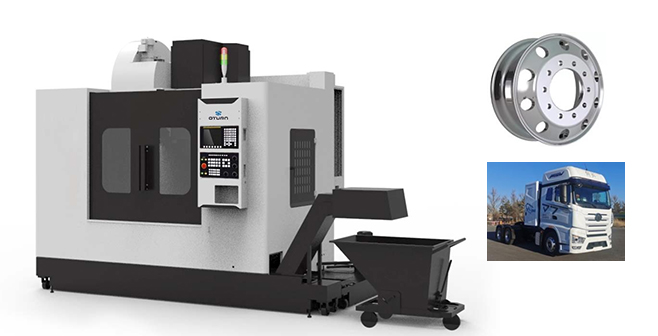
RFMV105L
Karakteristikat:
▶ RFCP80: Bosht 55kW për rrota të mëdha me prerje të rëndë.
▶ RFMV105L: Dizajn me goditje të gjatë për përpunimin e zgavrave të thella të rrotave të SUV-ve.
4. Rrota Automobilistike deri në 24” (Prodhim Masiv)
Modelet: RFCL63V, RFCL63D, RFMV105L
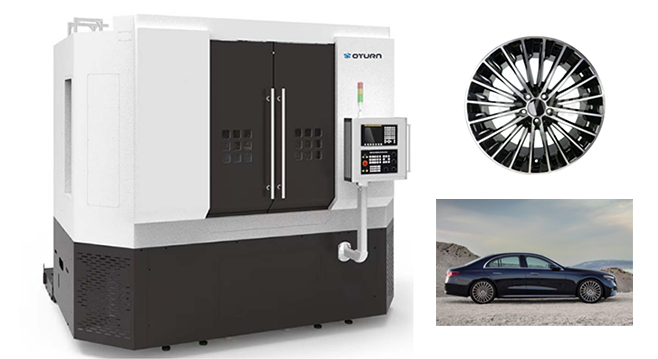
RFCL63D
Vlera:
▶ RFCL63D: Kulla me dy kulla bën prerje në 2 konfigurime (rritje e efikasitetit prej 40%).
▶ RFCL63V: Fleksibilitet me një kullë të vetme, ndërrime ≤15 minuta.
Stil Turbine 5.26” (I Personalizuar i Nivelit të Lartë)
Modeli: RFMVN870 Qendra e Frezimit dhe Tornimit me 5 Boshte
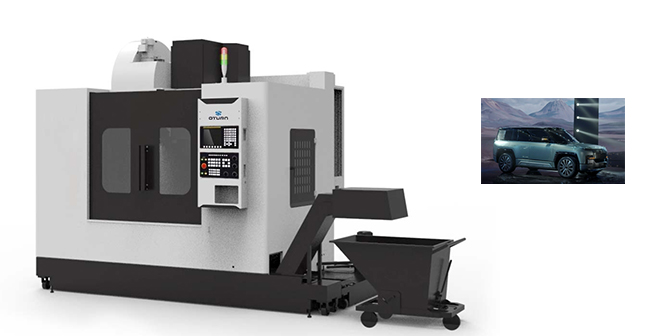
RFMVN870
Pikat kryesore:
▶ Sinkronizimi 5-aksh: Sipërfaqe komplekse në një konfigurim të vetëm, Ra≤0.4μm.
▶ Zbatimet: Rrota të zbrazëta për automjete elektrike, dizajne të gdhendura për makina luksoze.
IV. Përfundim
Në përpunimin e rrotave të aluminit, deformimi me mure të holla, ngjitja e çipave dhe joefikasiteti shumëprocesor kanë kufizuar prej kohësh produktivitetin dhe cilësinë. Tornot CNC OTURN revolucionarizojnë industrinë me struktura me ngurtësi të lartë për të shtypur dridhjet, menaxhim inteligjent të çipave për të eliminuar kohën e ndërprerjes dhe sinergji shumë-aksore për të përmirësuar rrjedhat e punës. Sinkronizimi i dyfishtë i kullave, zbulimi i integruar i hermetizmit dhe mjetet PCD optimizojnë proceset, duke rritur si efikasitetin ashtu edhe precizitetin. Portofoli i larmishëm i makinerive të OTURN - i përshtatur sipas madhësisë së rrotave dhe nevojave të prodhimit - ofron përsosmëri në të gjitha aplikimet: rrota të ndërlikuara motoçikletash, prodhim automobilistik me volum të lartë dhe dizajne artistike të personalizuara. Si lider në inovacion, OTURN po riformëson standardet e përpunimit të rrotave të aluminit, duke e çuar industrinë drejt një epoke të re të prodhimit preciz.
Koha e postimit: 01 Prill 2025